



Sinumerik CYCLE84: Fortgeschrittener Starres Gewindeschneiden-Zyklus für Präzisionsbohrungen
Sinumerik CYCLE84 Starres Gewindeschneiden Zyklus
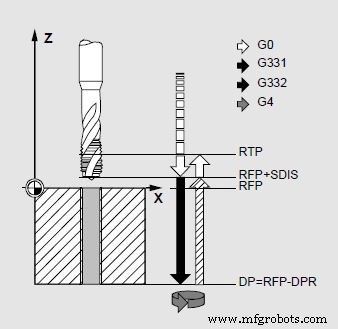
CYCLE84 erzeugt Gewindebohrungen ohne Verwendung eines Gleitgewindebohrers.
CYCLE84 kann nur angewendet werden, wenn die für das Bohren vorgesehene Spindel in der Lage ist, im positionierbaren Spindelmodus zu arbeiten.
Programmierung
CYCLE84(RTP, RFP, SDIS, DP, DPR, DTB, SDAC, MPIT,PIT, POSS, SST, SST1)
Parameter
| Parameter | Beschreibung |
|---|---|
| RTP | Rückzugsebene (absolut) |
| RFP | Bezugsebene (absolut) |
| SDIS | Sicherheitsabstand (ohne Vorzeichen eingeben) |
| DP | Endbohrtiefe/Langlochtiefe/Nuttiefe/Taschentiefe (absolut) |
| DPR | Endbohrtiefe/Langlochtiefe/Nuttiefe/Taschentiefe relativ zur Bezugsebene (ohne Vorzeichen eingeben) |
| DTB | Verweilzeit an der Endbohrtiefe (Spanbruch) |
| SDAC | Drehrichtung nach Zyklusende Werte: 3, 4 oder 5 |
| MPIT | Gewindesteigung als Gewindegröße – 3 (für M3) … 48 (für M48) |
| PIT | Gewindesteigung; Werte: 0.001 … 2000.000 mm |
| POSS | Spindelposition für orientierten Spindelhalt im Zyklus (in Grad) |
| SST | Drehzahl für Gewindeschneiden |
| SST1 | Drehzahl für Rückzug |
Effizientes Gewindeschneiden mit Sinumerik CYCLE840 und Gleitgewindebohrer – Kein Encoder nötig
Okuma G76 Feinbohrzyklus – Präzises Bohren & Parametereinstellung
CNC-Maschine
- Siemens Sinumerik 840D CYCLE97: Präzises Gewindeschneiden für Zylinder- & Kegelgewinde
- Hartgewindeschneiden auf Sinumerik 840D/810D mit G331 & G332 meistern
- Sinumerik 840D CYCLE81: Bohr- & Zentrierzyklen in der CNC-Programmierung meistern
- Fanuc G84 Hart-Peck-Gewindezyklus – Expertenleitfaden für Tieflochgewinden
- G74 Linksgewinde- und Rückwärts-Gewindeschneidzyklus – Kompletter CNC-Programmierleitfaden
- G84 Gewindeschneidzyklus meistern: Praktischer CNC-Programmierleitfaden
- Siemens Sinumerik G63: Gewindeschneiden mit Schwindehalter – Praktischer Leitfaden
- Umfassendes CNC-Programm: G81 Bohren & G84 Gewindeschneiden Zyklen demonstriert
- Sinumerik L93 Nutenzyklus: CNC-Beispielprogramm für Nutenbearbeitung
- ECS G84 Gewindeschneidenzyklus: Einrichtung und Optimierung für Fräsmaschinen