



CNC-Programmierleitfaden: G92 Kegelgewinde-Zyklus Beispiel
Der G92-Gewindezyklus wird für das Gewindeschneiden auf CNC-Drehmaschinen verwendet. Der Vorteil: G92 gibt dem CNC-Fachmann volle Kontrolle über die Schnitttiefe bei jedem Gewindegang.
Eine vollständige Beschreibung des G92-Gewindezyklus finden Sie unter CNC Fanuc G92 Gewindezyklus.
Der G92-Zyklus eignet sich auch für Kegelgewinde – Details unter Kegelgewinde mit G92 Gewindezyklus.
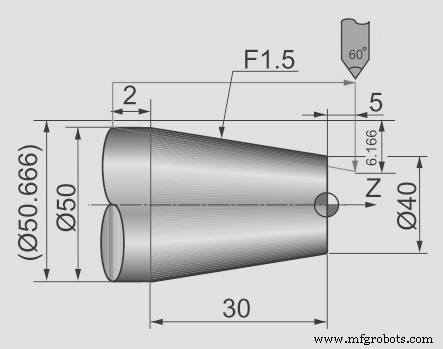
Das folgende CNC-Programmierbeispiel zeigt, wie Kegelgewinde mit dem G92-Zyklus gefertigt werden.
Kegelgewinde mit G92 Gewindezyklus
N10 T1
N20 G97 S1000 M03
N30 G00 X70 Z5 M08
N40 G92 X49.4 Z-32 R-6.166 F1.5
N50 X49
N60 X48.7
N70 X48.5
N80 X48.3
N90 X48.2
N100 G00 X100 Z100
N110 M30
Es gibt mehrere G-Codes für Gewindeschneiden: G32, G33, G76, G92.
Kegelgewinde können auch mit dem G76-Zyklus geschnitten werden – siehe G76 Kegelgewinde.
Kennametal 5xD Drill-Fix DFS Wendeschneidplattenbohrer – Höchstpräzision & Tiefbohrleistung
Effizientes Kegelgewinden mit G92: Vollständiger CNC-Leitfaden
CNC-Maschine
- Fanuc G76 Gewindeschneidzyklus meistern: Umfassender Leitfaden für CNC-Programmierer
- CNC-Programmierung meistern: Fanuc G71 Schruppen & G70 Fertigen – Komplettbeispiel
- Einsteigerfreundliche CNC-Drehprogrammierung: Einfaches Konturbeispiel
- CNC-Programmierung für Einsteiger: Praktisches Lernbeispiel mit Bohrbuchse
- Schritt-für-Schritt CNC-Drehprogrammierung: Fase, Kegel, Nut & Bogen
- Fanuc G92 Gewindezyklus meistern: Einfache Programmierung & präzise Steuerung
- Einsteigerfreundliches Fanuc CNC-Drehprogrammierbeispiel – Gerade, Kegel & Bogen
- Kegeldrehen mit G90 Modalzyklus meistern: CNC-Programmierleitfaden
- Effizientes Kegelgewinden mit G92: Vollständiger CNC-Leitfaden
- Fanuc G71 Plandrehzyklus meistern: CNC-Drehcode-Beispiel