



Haas CNC Live Tooling optimieren mit G81–G95 Festzyklen
Haas CNC Zyklen G81, G82, G83, G85, G89, G95 mit Live Tooling
Vor Einsatz von G81, G82, G83, G85, G89, G95 Festzyklen mit Stirn- oder Axial-Live-Tooling muss sichergestellt sein, dass Haas CNC Parameter 315 Bit 1 (NO SPINDLE CAN CYCLE) korrekt gesetzt ist.
Haas Parameter 315 COMMON SWITCH 4 – Haas Drehmaschine
Haas CNC Drehmaschine Parameter 315 Bit 1 (NO SPIND CAN CYCLE)
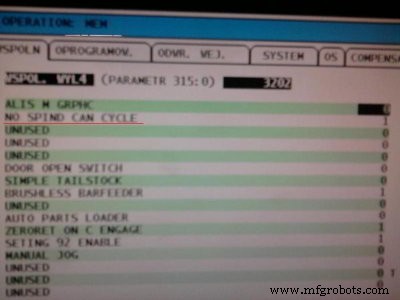
Parameter 315 Bit 1 = 1
Hauptspindel wird während eines Festzyklus NICHT aktiviert.
Parameter 315 Bit 1 = 0
Festzyklus arbeitet normal – Hauptspindel wird aktiviert.
Präzise CNC G01 Winkelprogrammierung: Winkel, Radien & Fasen meistern
C-Achse Drehprogrammierung mit Live Tooling auf Haas CNC meistern
CNC-Maschine
- Häufige CNC-Maschinenprobleme und Expertenlösungen
- CNC-Fräser-Leistung mit Experten-Werkzeugtechniken optimieren
- CNC-Formenbau-Handbuch: Werkzeugplatten & Prototyping meistern
- Ihren CNC-Fräser in ein profitables Business verwandeln
- CNC-Holzrouter: Vielseitige Präzision für Möbel, Türen & mehr
- Haas Werkzeuge nahtlos in Fusion 360 integrieren: Schritt-für-Schritt-Anleitung
- GS-4000LM CNC-Drehzentrum: Angetriebene Werkzeuge für Schwerlast-Präzision
- G81 C-Achse Programmierung für Live Tooling auf Haas CNC-Drehmaschinen
- Tieflochgewindeschneiden auf Haas CNC: Spanbruch- & Gewindebohrtechniken
- Haas CNC M97 Lokale Unterprogramm-Aufrufe meistern: Schritt-für-Schritt Beispiel