



C-Achse Drehprogrammierung mit Live Tooling auf Haas CNC meistern
Live Tooling Drehprogrammierung mit C-Achse
Beispiel für Live Tooling (angetriebenes Werkzeug) und C-Achse an Haas CNC-Drehmaschine.
Einführung zu Live Tooling & M-Codes auf Haas:
- CNC-Drehmaschine Live Tooling Definition & Haas M-Codes
- Haas CNC Drehen M-Codes
- Haas CNC Drehen G-Codes
Dieses Beispiel steuert die Hauptspindel über C-Achsen-Befehle. Entsprechendes Beispiel mit Spindelorientierung M19: Live Tooling Drehprogrammcode – Spindelorientierung Haas CNC.
C-Achse Drehprogrammierungsbeispiel
O0050
N10 T101
N15 G54
N20 G00 X3.0 Z0.1
N25 G98
N30 M154
N35 C0
N40 M133 P2000
N45 G01 Z-0.5 F40.0
N50 G00 Z0.1
N55 C120
N60 G01 Z-0.5
N65 G00 Z0.1
N70 C240
N75 G01 Z-0.5
N80 G00 Z0.1
N85 M155
N90 M135
CNC-Code Erklärung
N25 G98 Vorschub pro Minute.
N30 M154 C-Achse EIN.
N85 M155 C-Achse AUS.
Diese Codes aktivieren/deaktivieren den C-Achsen-Motor. Die C-Achse bietet hochpräzise bidirektionale Spindelbewegung, voll interpoliert mit X und/oder Z.
N40 M133 P2000 Live Tooling Vorwärts 2000 U/min.
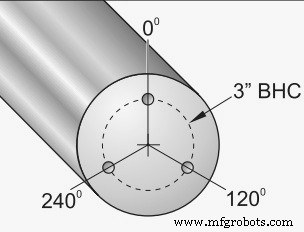
N35 C0 / N55 C120 / N70 C240 – C-Achse positioniert Hauptspindel auf 0°, 120°, 240°.
N90 M135 Live Tooling Antrieb Stopp.
CNC-Maschine
- Millport SmartLathez 1740 CNC-Drehmaschine – Präzision & Power
- Einsteigerfreundliche CNC-Drehprogrammierung: Einfaches Konturbeispiel
- CNC-Programmierung für Einsteiger: Praktisches Lernbeispiel mit Bohrbuchse
- Schritt-für-Schritt CNC-Drehprogrammierung: Fase, Kegel, Nut & Bogen
- Fanuc G21 G-Code Beispiel: Metrisches CNC-Drehprogrammieren
- Einsteigerfreundliches Fanuc CNC-Drehprogrammierbeispiel – Gerade, Kegel & Bogen
- G81 C-Achse Programmierung für Live Tooling auf Haas CNC-Drehmaschinen
- Haas CNC M97 Lokale Unterprogramm-Aufrufe meistern: Schritt-für-Schritt Beispiel
- Fanuc G71 Plandrehzyklus meistern: CNC-Drehcode-Beispiel
- CNC-Programmiergrundlagen: Schritt-für-Schritt Tutorials & Beispielcode