



Haas CNC Kreisinterpolation meistern: Praktische G02/G03 Programmierung & Beispiele
Erklärung der Haas CNC-Fräsmaschinen Kreisinterpolation mit CNC-Beispielprogrammen. Diese Beispiele zeigen, wie I/J/K oder R in CNC-Programmen bei der Kreisinterpolation mit G02/G03 G-Codes angegeben werden.
Haas Kreisinterpolation
Warum IJK verwenden, wenn R einfacher zu programmieren ist?
R ist einfacher zu definieren, aber es ist auch leichter, einen Fehler zu machen und einen falschen Radius zu erhalten. Wenn R verwendet wird und Sie einen Fehler beim Start- oder Endpunkt machen, und die Maschine den Radius dennoch ausführen kann, dann erhalten Sie einen inkorrekten Radius.
Wenn Sie einen Fehler mit der I-, J-, K-Methode machen, wird die Maschine eher anhalten und einen Alarm ausgeben, bevor sie den Befehl ausführt.
Dennoch ist die Verwendung von R in G02 oder G03 immer noch einfacher und die bevorzugte Methode, um einen Bogen manuell zu programmieren.
Was ist R?
R ist der Abstand vom Startpunkt zum Mittelpunkt des Kreises.
Was ist IJK?
- I = Inkrementeller Abstand vom Startpunkt zum Bogenmittelpunkt in der X-Achse.
- J = Inkrementeller Abstand vom Startpunkt zum Bogenmittelpunkt in der Y-Achse.
- K = Inkrementeller Abstand vom Startpunkt zum Bogenmittelpunkt in der Z-Achse.
Wann negatives R verwenden?
Mit einem positiven R erzeugt die Steuerung einen Kreisbogen von 180° oder weniger. Um einen Bogen von mehr als 180° zu erzeugen, muss ein negatives R angegeben werden. Mit R ist ein vollständiger 360°-Bogen nicht möglich. X, Y oder Z sind erforderlich, um einen vom Startpunkt verschiedenen Endpunkt anzugeben. Alles unter 360° kann mit einem R-Befehl in G02 oder G03 ausgeführt werden.
Wie schneidet man einen 360°-Bogen oder Vollkreis?
Die Verwendung von I, J oder K ist der einzige Weg, einen vollständigen 360°-Bogen zu schneiden; in diesem Fall ist der Startpunkt identisch mit dem Endpunkt und keine X-, Y- oder Z-Angabe ist nötig. Um einen vollständigen Kreis von 360° zu schneiden, müssen Sie keinen Endpunkt X, Y oder Z angeben; programmieren Sie einfach I, J oder K, um den Kreismittelpunkt zu definieren.
Beispielprogramm
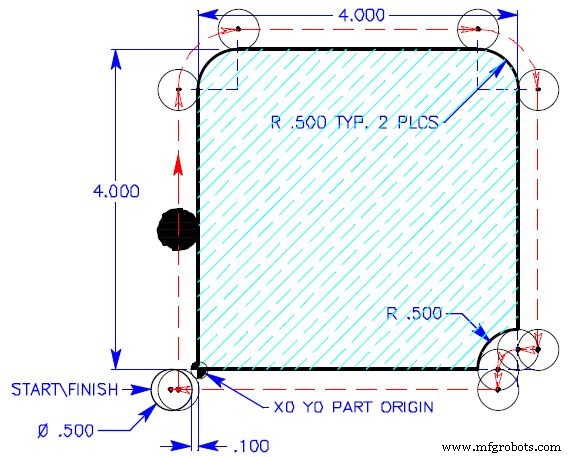
HINWEIS: Die Beispiele für Kreisbewegungen verwenden keine Werkzeugradiuskorrektur, daher sind die Kreisbewegungen vom Werkzeugmittelpunkt aus um den Bogen definiert.
G02 G03 mit R
O0010 (INTERPOLATION EXERCISE)
T1 M06 (1/2 DIA. 4FLT. END MILL)
G90 G54 G00 X-0.35 Y-0.25 S1450 M03
G43 H01 Z0.1 M08
G01 Z-0.625 F50.
X-0.25 F14.5
Y3.5
G02 X0.5 Y4.25 R0.75
G01 X3.5
G02 X4.25 Y3.5 R0.75
G01 Y0.25 X4.
G03 X3.75 Y0. R0.25
G01 Y-0.25 X-.35
G00 Z1. M09
G28 G91 Z.0 M05 M30
G02 G03 mit IJK
O0010 (INTERPOLATION EXERCISE)
T1 M06 (1/2 DIA. 4FLT. END MILL)
G90 G54 G00 X-0.35 Y-0.25 S1450 M03
G43 H01 Z0.1 M08
G01 Z-0.625 F50.
X-0.25 F14.5
Y3.5
G02 X0.5 Y4.25 I0.75 J0.
G01 X3.5
G02 X4.25 Y3.5 I0. J-0.75
G01 Y0.25 X4.
G03 X3.75 Y0. I0. J-0.25
G01 Y-0.25 X-.35
G00 Z1. M09
G28 G91 Z.0 M05 M30
Vergleich R vs. IJK
| Merkmal | R-Format | IJK-Format |
|---|---|---|
| Einfachheit | Einfacher | Aufwendiger |
| Fehlersicherheit | Geringer (falscher Radius möglich) | Höher (Alarm bei Fehler) |
| Vollkreis (360°) | Nicht möglich | Möglich (Start=Ende, nur I/J/K) |
| Bogen > 180° | Negatives R nötig | Automatisch durch Vorzeichen von I/J/K |
Empfehlung: Für manuelle Programmierung einfacher Bögen < 180°: R verwenden. Für komplexe Konturen, Vollkreise oder bei hoher Prozesssicherheit: IJK verwenden.
CNC-Maschine
- CNC-Fräsmaschine Grundlagen: Schnelle Referenz für professionelle Bediener
- CNC-Fräsen meistern: Kompletter Leitfaden zu Bedienung und Einrichtung
- CNC-Fräsmaschine: Sicherheitsregeln für den sicheren Betrieb
- CNC-Waffengravur: 3 bewährte Markierungsmethoden für ATF-Standards
- CNC-Fräsmaschine vs. CNC-Router: Unterschiede, Einsatzgebiete & Auswahlkriterien
- CNC- vs. manuelles Fräsen: Unterschiede & Entscheidungshilfe
- Präzisions-CNC-Fräsen & Drehen: Zeit sparen, Kosten senken
- CNC-Programmbeispiel: G03 Kreisinterpolation – Die Mathematik hinter der CNC-Bearbeitung meistern
- Haas CNC M97 Lokale Unterprogramm-Aufrufe meistern: Schritt-für-Schritt Beispiel
- CNC-Programmiergrundlagen: Schritt-für-Schritt Tutorials & Beispielcode