



Umfassendes NUM CNC-Fräsprogramm: G45 Taschenfräsen, G81 Zentrierbohren, G84 Gewindeschneiden, G87 Spanbruchbohren
Eingereicht von: BEATA
Zusammenfassung
NUM CNC-Fräsprogramm-Beispiel, das die Funktionsweise vieler NUM-Zyklen zeigt, wie z. B. G45 Einfacher-Taschen-Zyklus.
Folgende NUM G-Code-Zyklen werden in diesem CNC-Programmbeispiel verwendet:
- G45 Einfacher Taschenzyklus
- G71 Metrische Dateneingabe
- G81 Zentrierbohrzyklus
- G80 Festzyklen-Abbruch
- G87 Bohrzyklus mit Spanbruch
- G84 Gewindeschneidezyklus
- G52 Programmierung von Bewegungen in absoluten Dimensionen bezüglich des Messursprungs
Zeichnung / Bild
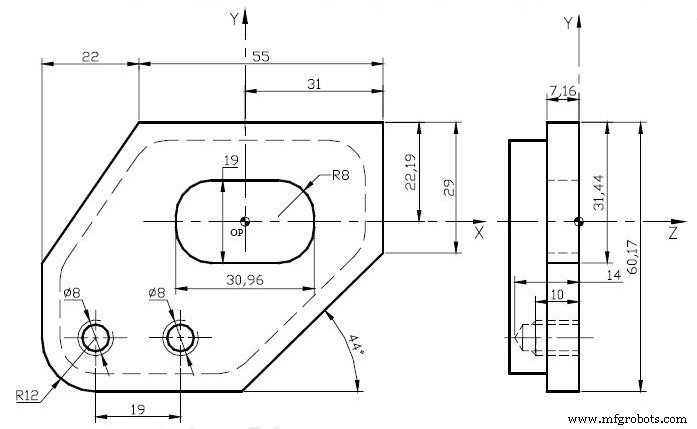
CNC-Programm
%3354 (Exemple de cycles en fraisage)
N10 G90 G80 G71 G40
N20 G0 G52 Z0 (CENTRAGE)
N30 T8 D8 M6
N40 G97 S1670
N50 G0 X-34 Y-25.98 Z10
N60 G0 Z4 M3 M41
N70 G81 Z-5 F117
N80 X-15 Y-25.98
N90 G80 G00 Z10 M9 M5
N100 G0 G52 Z0 (PERCAGE)
N110 T7 D7 M6 (FORET D6.75)
N120 G97 S1085
N130 G0 X-34 Y-25.98 Z10
N140 G0 Z4 M3 M40 M8
N150 G87 Z-14 P5 ES2 Q3 EP2 F87
N160 X-15 Y-25.98
N170 G80 G0 Z10 M9 M5
N180 G52 Z0 (TARAUDAGE)
N190 T10 D10 M6 (TARAUD M8)
N200 G97 S384
N210 G0 X-34 Y-25.98 Z10
N220 G0 Z4 M3 M40 M8
N230 G84 Z-10 K1.25
N240 X-15 Y-25.98
N250 G80 G00 Z10 M9 M5
N260 G52 Z0 (USINAGE DE LA POCHE)
N270 T4 D4 M6 (FRAISE A RAINURER D8)
N200 G97 S1034
N210 G0 X8 Y0 Z10
N220 M3 M40 M8
N230 G45 X0 Y0 Z7.16 ER4 EX30.96 EY19 EB8 P2 Q6 I0.5 J0.5 EP83 EQ259 EI52 EJ165
N240 G0 G52 Z0 M5 M9
N250 M2
Programmstruktur & Zyklenerklärung
1. Zentrierbohren (CENTRAGE) – N20-N90
- Werkzeug T8 (Zentrierbohrer), G81 Zyklus
- Zwei Positionen: X-34 Y-25.98 und X-15 Y-25.98
2. Bohren mit Spanbruch (PERCAGE) – N100-N170
- Werkzeug T7 (Bohrer Ø6.75), G87 Zyklus
- Parameter: Z-14 (Tiefe), P5 (Spanbruchhub), ES2/Q3/EP2 (Spanbruchparameter), F87 (Vorschub)
3. Gewindeschneiden (TARAUDAGE) – N180-N250
- Werkzeug T10 (Gewindebohrer M8), G84 Zyklus
- K1.25 = Steigung 1.25 mm
4. Taschenfräsen (USINAGE DE LA POCHE) – N260-N240
- Werkzeug T4 (Nutfräser Ø8), G45 Zyklus
- Komplexe Taschenparameter: EX/EY (Taschengröße), ER (Eckenradius), EB (Bodenabstand), P/Q (Schlichtzug), I/J (Schruppzug), EP/EQ/EI/EJ (Einfahr-/Ausfahrbewegungen)
Hinweis: NUM-Steuerungen verwenden französische Mnemonics (z. B. USINAGE = Bearbeitung, POCHE = Tasche, TARAUDAGE = Gewindeschneiden).
Haas CNC Kreisinterpolation meistern: Praktische G02/G03 Programmierung & Beispiele
Detaillierte CNC-Drehprogrammierung: G64, G65, G87 Zyklen mit Mehrwerkzeug-Bearbeitung
CNC-Maschine
- Fanuc G20: Zollbasiertes CNC-Programmieren meistern – Praktisches Beispiel
- CNC-Fräsen-Beispiel: G81 Bohr-Festzyklus meistern
- Fanuc CNC G81 Bohrzyklus Programm – Schritt-für-Schritt Beispiel
- CNC-Fräsenmaschine Programmierung: Einsteigerfreundliches Beispiel
- L930 Rundtischfräsen Programm für Sinumerik 840/840C CNC-Maschinen
- CNC-Nutenfräsen Einsteigerprogramm: Einfaches Beispiel & Schritt-für-Schritt Anleitung
- CNC-Fräsen: G70 Bolzenlochkreis Programm – Einfach & Präzise
- G81 Bohrzyklus mit G91 Inkrementalmodus meistern: Schritt-für-Schritt Beispiel
- G84 Gewindeschneidzyklus meistern: Praktischer CNC-Programmierleitfaden
- Haas CNC M97 Lokale Unterprogramm-Aufrufe meistern: Schritt-für-Schritt Beispiel