



Haas CNC G10: Präzise programmierbare Werkzeug- & Werkstücknullpunkteinstellung per G-Code
Normalerweise geben CNC-Fachkräfte Werkzeugversätze manuell über das Bedienfeld der CNC-Maschine ein.
Wenn Sie jedoch Werkzeug- und Werkstückversätze programmseitig einstellen möchten, können Sie den Haas CNC G10 Programmierbaren Versatz-Einstellungs-G-Code verwenden.
Es ist praktisch, Werkzeug- und Werkstückversätze im Programm zu haben – wenn ein anderer CNC-Fachkraft die Werkzeugversätze für seine Zwecke ändert, müssen Sie sich keine Sorgen machen, da der G10 Set Offset Code die alten Werte mit Ihren programmierten Versatzwerten überschreibt.
Verwandt: Fanuc G10 G-Code für CNC-Maschinen Programmierbare Versatzeinstellung
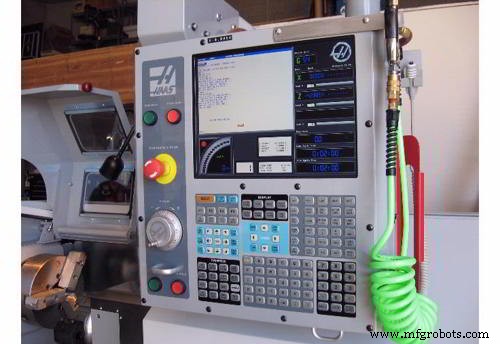
Haas CNC Lathe
Haas CNC Drehmaschine G10 Programmierbare Versatzeinstellung
G10 ermöglicht dem Programmierer, Versätze innerhalb des Programms einzustellen. Die Verwendung von G10 ersetzt die manuelle Eingabe von Versätzen (z. B. Werkzeuglänge und -durchmesser sowie Werkstückkoordinatenversätze).
Haas CNC Drehmaschine Programmierung von G10 Set Offsets
G10 L P Q R
L – Wählt Versatzkategorie.
- L2 Werkstücknullpunkt für COMMON und G54–G59
- L10 Geometrie- oder Shift-Versatz
- L1 oder L11 Werkzeugverschleiß
- L20 Hilfs-Werkstücknullpunkt für G110–G129
P – Wählt einen spezifischen Versatz.
- P1–P50 Referenziert Geometrie-, Verschleiß- oder Werkstückversätze (L10–L11)
- P51–P100 Referenziert Shift-Versätze (YASNAC) (L10–L11)
- P0 Referenziert COMMON Werkstückkoordinatenversatz (L2)
- P1–P6 G54–G59 Referenziert Werkstückkoordinaten (L2)
- P1–P20 G110–G129 Referenziert Hilfskoordinaten (L20)
- P1–P99 G154 P1–P99 Referenziert Hilfskoordinaten (L20)
Q – Fiktive Werkzeugspitzenrichtung
R – Werkzeugspitzenradius
U – Inkrementeller Betrag, der zum X-Achsen-Versatz addiert wird
W – Inkrementeller Betrag, der zum Z-Achsen-Versatz addiert wird
X – X-Achsen-Versatz
Z – Z-Achsen-Versatz
Programmierbeispiele für Haas CNC G10 Set Offsets
G10 L2 P1 W6.0
Verschiebt Koordinatensystem G54 um 6,0 Einheiten nach rechts
G10 L20 P2 X-10. Z-8.
Setzt Werkstückkoordinatensystem G111 auf X-10,0, Z-8,0
G10 L10 P5 Z5.00
Setzt Geometrieversatz von Werkzeug #5 auf 5,00
G10 L11 P5 R.0625
Setzt Versatz von Werkzeug #5 auf 1/16″
CNC-Maschine
- CNC-Drehmaschinen: Geschichte, Typen & moderne Anwendungen
- Effizientes Werkzeug- und Werkstückoffset-Management mit G10 Programmierbarer Dateneingabe
- Trak TRL 1540V CNC-Drehmaschine – Präzision & Flexibilität für die Bearbeitung
- CNC-Drehoperationen: Präzisionszerspanung meistern
- CNC-Drehmaschinen-Spannbacken: Funktion, Design & Auswahlleitfaden
- Einsteigerfreundliche CNC-Drehprogrammierung: Einfaches Konturbeispiel
- Offizielles Haas CNC-Drehmaschinen-Bedienerhandbuch herunterladen – Umfassender Leitfaden & Programmierbeispiele
- Präzise Werkzeugversatz-Techniken für CNC-Drehmaschinen mit Fanuc-Steuerung
- Werkzeugversatzeinrichtung auf SINUMERIK 808D Drehzentrum meistern
- Vollständiger Leitfaden zu Haas Fräsen M-Codes: Funktionen, Einstellungen & Anwendung