



Effizientes Werkzeug- und Werkstückoffset-Management mit G10 Programmierbarer Dateneingabe
Der G10-Befehl ermöglicht die programmierbare Eingabe von Werkzeugdaten (Werkzeugoffset) und Vorrichtungsdaten (Werkstückoffset) in der CNC-Steuerung. Dies ist besonders zeitsparend bei wiederkehrenden Bearbeitungen an mehreren Spannvorrichtungen oder bei Serienfertigung.
1. Werkzeugoffset-Dateneingabe
Zur Vermessung dient der Werkzeughalter-Vormessgerät (Tool Holder Presetter Gauge). Er liefert Durchmesser und Länge des Werkzeugs, die direkt in den Offset-Bildschirm übernommen werden können.
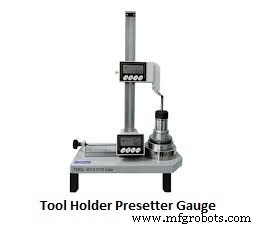
G10-Befehle für Werkzeugoffsets:
G10 L10 P1 R200– Programmierbarer Offset, L10 = Werkzeuglänge, P1 = Offsetnummer, R200 = LängenwertG10 L11 P1 R195– L11 = Werkzeugverschleißlänge, P1 = Offsetnummer, R195 = VerschleißwertG10 L12 P1 R50– L12 = Werkzeugradius, P1 = Offsetnummer, R50 = RadiuswertG10 L13 P1 R47– L13 = Werkzeugradius-Verschleiß, P1 = Offsetnummer, R47 = Verschleißradius
2. Werkstückoffset-Dateneingabe (Vorrichtungsdaten)
Bei mehreren Spannvorrichtungen werden die Werkstückoffset-Nummern typischerweise P1–P6 den Koordinatensystemen G54–G59 zugeordnet.
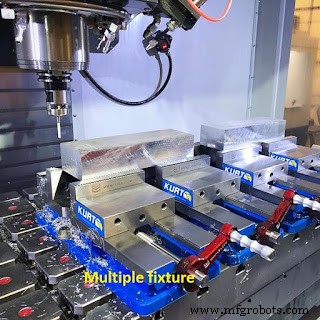
Zuordnung:
P1 = G54, P2 = G55, P3 = G56, P4 = G57, P5 = G58, P6 = G59
Programmierblock:
G10 L2 P1 X-302.5 Y-309.50 Z-522.6 A0.0
(L2 = Vorrichtungsoffset, P1 = WKO G54, X/Y/Z = gemessene Offsetwerte, A0.0 = optionale Drehachse, hier 0)
Beispielprogramm
O0123
N10 M06 T01
N20 G90 G10 L2 P1 X-302.5 Y-309.50 Z-522.6 A0.0
N30 G43 H01
N40 G99 G81 G91 X30 Y0 Z-45 R5 K4 F120
N70 G98 G90 G80 G00 Z100
N80 M05 M09 M30
CNC-Maschine
- Daten im Internet of Reliability nutzen: Strategien für effektives Management
- CNC-Fräse mit NC Studio bedienen: Schritt-für-Schritt-Anleitung
- Organisationsvorteil maximieren: Daten in strategische Insights verwandeln
- Wesentliche Werkzeugeinfahr-Techniken für Präzisionsbearbeitung
- Werkzeuglebensdauer mit Maschinendaten optimieren: Ein moderner Leitfaden
- MEDLI2-Sensoren erfassen kritische Daten bei Perseverance-Marslandung
- Präzise Werkzeugversatz-Techniken für CNC-Drehmaschinen mit Fanuc-Steuerung
- Sinumerik 840D entsperren: $TC_DP Werkzeugdaten-Variablen für präzise CNC-Programmierung meistern
- Werkzeugversatzeinrichtung auf SINUMERIK 808D Drehzentrum meistern
- Alle Versätze auf Haas CNC-Maschinen per G10 G-Code zurücksetzen