



G20 Längsdrehzyklus auf Fanuc 21TB CNC-Drehmaschinen meistern
Der G20 Längsdrehzyklus für Fanuc 21 TB CNC-Steuerung ist ein modaler G-Code.
Der G20 Drehzyklus kann für Längsdrehen und Konusdrehen verwendet werden.
G20 ist einfach zu programmieren und zu erlernen.
G20 wird für einfaches Drehen verwendet, jedoch sind mehrere Schitte durch Angabe der X-Achsenposition zusätzlicher Schitte möglich.
Der folgende CNC-Programmcode zeigt auch eine sehr leistungsfähige Funktionalität des G20 Drehzyklus: Ein CNC-Fachkraft kann die Schnitttiefe jedes G20-Drehzyklus-Durchgangs steuern – was mit anderen Drehfestzyklen wie G71 Schruppdrehzyklus unmöglich ist.
G20 Drehzyklus Format für Längsdrehen
G20 X… Z… F…
oder
G20 U… W… F…
X – Zu bearbeitender Durchmesser (absolut).
Z – Endpunkt in Z-Achse (absolut).
F – Vorschub.
U – Zu bearbeitender Durchmesser (inkrementell).
W – Endpunkt in Z-Achse (inkrementell).
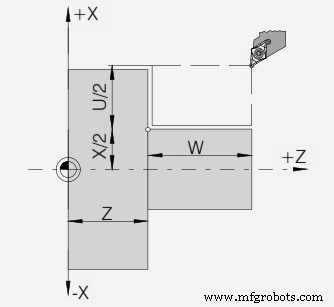
G20 Drehzyklus – CNC-Drehmaschine Fanuc 21 TB
G20 Drehzyklus Format für Konusdrehen
G20 X… Z… R… F…
oder
G20 U… W… R… F…
X – Zu bearbeitender Durchmesser (absolut).
Z – Endpunkt in Z-Achse (absolut).
R – Inkrementelle Konusdimension in X mit Richtung (+/-)
F – Vorschub.
U – Zu bearbeitender Durchmesser (inkrementell).
W – Endpunkt in Z-Achse (inkrementell).
Da CNC-Fachkräfte X oder U für den Konturwert verwenden können, genauso Z oder W, oder sogar beide absolut (X, Z) und inkrementell (U, W) mischen können.
G20 Drehzyklus Beispiel CNC-Programmcode
G96 S200 M03 G00 X56.0 Z2.0 G20 X51.0 W-20.0 F0.25 X46.0 X41.0 X36.0 X31.0 X30.0 G00 X100 Z100 M30
CNC-Programmcode Erklärung
Wie Sie im obigen CNC-Programmcode sehen können:
Werkzeug steht bei X56 Z2,
Erster Schnitt bei X51 und Werkzeug fährt W-20 in Z-Achse.
Zweiter Schnitt bei X46
Dritter Schnitt bei X41
…
Letzter Schnitt bei X30
G20 Drehzyklus Funktion
Wie Sie beim Studium des obigen CNC-Programmcodes feststellen werden:
1 – Mit G20 werden sowohl absolute (X51.0) als auch inkrementelle (W-20.0) Werte für Schnitte verwendet.
2 – Der obige Code zeigt eine sehr leistungsfähige Funktionalität des G20 Drehzyklus: Ein CNC-Fachkraft kann die Schnitttiefe jedes Durchgangs des G20 Drehzyklus steuern – was mit anderen Drehfestzyklen wie G71 Schruppdrehzyklus unmöglich ist.
Sie werden bemerken, dass die ersten fünf Schnitte 5 mm tief sind, der letzte nur 1 mm.
Abbruch des G20 Drehzyklus
G20 Drehzyklus ist ein modaler G-Code.
„Modal“ bedeutet, sie bleiben wirksam, bis sie abgebrochen oder durch einen widersprüchlichen G-Code ersetzt werden.
Das bedeutet, G20 bleibt aktiv, bis ein anderer Bewegungsbefehl wie G00, G01 etc. gegeben wird. Im obigen Beispiel wird G20 mit G00 abgebrochen.
CNC-Maschine
- CNC-Drehzentrum vs. CNC-Drehmaschine: Die entscheidenden Unterschiede
- CNC-Dreh-Fräszentren: Definition, Merkmale und Anwendungen
- Fanuc G76 Gewindeschneidzyklus meistern: Umfassender Leitfaden für CNC-Programmierer
- CNC-Programmierung meistern: Fanuc G71 Schruppen & G70 Fertigen – Komplettbeispiel
- Fanuc G75 Nutenzyklus für präzise CNC-Operationen meistern
- Fanuc G73 Konturfolgzyklus: Umfassender Leitfaden für CNC-Programmierer
- Komplette Fanuc G-Code Referenz – Alle Befehle erklärt
- Fanuc G92 Gewindezyklus meistern: Einfache Programmierung & präzise Steuerung
- Präzise Werkzeugversatz-Techniken für CNC-Drehmaschinen mit Fanuc-Steuerung
- Fanuc G71 Plandrehzyklus meistern: CNC-Drehcode-Beispiel