



Präzisionskonturdrehen mit G71-Zyklus auf CNC-Drehmaschine – Praktisches Beispiel
Eingereicht von: Vikram
Zusammenfassung
CNC-Drehprogramm, das ein komplettes Bauteil bearbeitet. Der gesamte Außenkontur wird mit dem G71-Drehzyklus gedreht, wobei der G71-Zyklus zweimal verwendet wird.
Zeichnung/Bild
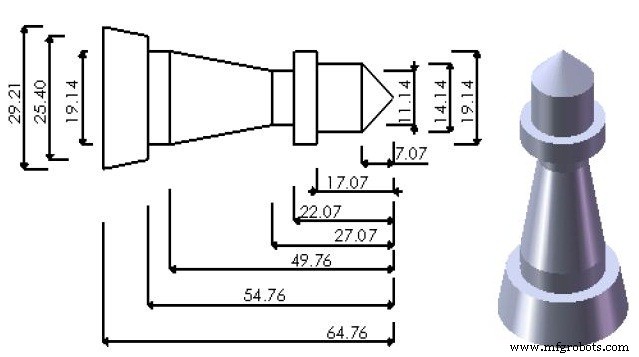
CNC-Programm
G90 G21 G18 G55; T0400 M06 S2000 M03; G00 Z0.0; X31.0; G01 X30 F60; G71 U0.5R0.2; G71 P2 Q3 ; N2 G01 X0.0; X14.14 Z-7.07; Z-17.07; X19.14; Z-54.76; X25.4; N3 X 29.21 Z-64.76; G00 X 30.0; G28 X0.0; G28 Z0.0; T0800 M06; G56; G00 Z-22.07; X30; G01X19.14; G71 U0.5 R0.2; G71 P4 Q5; N4 G01 X11.14; Z-27.07; N5 X19.14 Z-49.76; G00 X30.0; G28 X0.0; G28 Z0.0; M02;
CNC-Fräsen Beispiel: G74 Skalierung & G77 Unterprogrammaufruf
Konturdrehen vereinfacht: Vollständiges G72-Planzyklus CNC-Drehprogramm-Beispiel
CNC-Maschine
- CNC-Programmierung meistern: Fanuc G71 Schruppen & G70 Fertigen – Komplettbeispiel
- Einsteigerfreundliche CNC-Drehprogrammierung: Einfaches Konturbeispiel
- Schritt-für-Schritt CNC-Drehprogrammierung: Fase, Kegel, Nut & Bogen
- Einsteigerfreundliches Fanuc CNC-Drehprogrammierbeispiel – Gerade, Kegel & Bogen
- Kegeldrehen mit G90 Modalzyklus meistern: CNC-Programmierleitfaden
- Fanuc G90 Drehzyklus: CNC-Programmbeispiel für effiziente Drehoperationen
- Haas G71 Schruppzyklus Programmbeispiel für Innenbearbeitung
- G20 Längsdrehzyklus auf Fanuc 21TB CNC-Drehmaschinen meistern
- G71 Längsschruppzyklus meistern: Mazak CNC Programmierleitfaden
- Fanuc G71 Plandrehzyklus meistern: CNC-Drehcode-Beispiel