



Fanuc G87 Seitlicher Bohr-Festzyklus: Effiziente CNC-Drehmaschinen-Operation
Fanuc G87 Seitlicher Bohr-Festzyklus
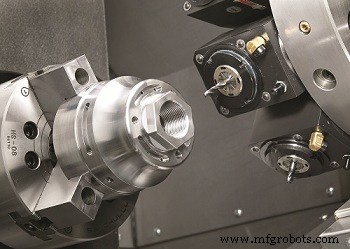
G87 Seitlicher Bohrzyklus wird verwendet, um auf dem Komponentendurchmesser/der Seite mit angetriebenen Werkzeugen zu bohren.
Fanuc G87 Seitlicher Bohr-Festzyklus funktioniert auf FANUC Oi und kompatiblen CNC-Steuerungen.
Programmierung
G87 X F Q P R
Parameter
| Parameter | Beschreibung |
|---|---|
| X | Endbohrtiefe (absolute Abmessungen in mm) |
| H | Abstand zwischen zwei Bohrungen in Grad. |
| K | Anzahl der Bohrungen. |
| Q | Schnitttiefe (Mikrometer). |
| P | Verweilzeit (s) am Bohrungsboden. |
| F | Vorschub (mm/min). |
Beispiel
N5 G28 U0. T505 M5 M45 G28 H0 G97 S1500 M3 G0 G80 G98 X50 Z-20 G87 X30 H90 K4 Q2000 M17 F100 G80 M5 M44 G0 X150. Z150. M9 M1
M17 Bremse ein, dies ist optional (die Bremse wird automatisch vor dem Indexieren im Zyklus gelöst).
Fanuc G87 Seitliches Bohren – Drei 120°-versetzte Bohrungen präzise ausführen
Fanuc G87 Radialer Bohrzyklus: Schritt-für-Schritt-Programmierleitfaden
CNC-Maschine
- Fanuc G76 Gewindeschneidzyklus meistern: Umfassender Leitfaden für CNC-Programmierer
- Fanuc G72 Plandrehzyklus meistern: Komplettanleitung & Programmiertipps
- Effizientes Pflichtbohren auf Fanuc-CNC-Drehmaschine mit G74 Zyklus
- Fanuc G75 Nutenzyklus für präzise CNC-Operationen meistern
- Fanuc G73 Konturfolgzyklus: Umfassender Leitfaden für CNC-Programmierer
- Komplette Fanuc G-Code Referenz – Alle Befehle erklärt
- Fanuc G92 Gewindezyklus meistern: Einfache Programmierung & präzise Steuerung
- Einsteigerfreundliches Fanuc CNC-Drehprogrammierbeispiel – Gerade, Kegel & Bogen
- CNC-Fräsen-Beispiel: G81 Bohr-Festzyklus meistern
- Fanuc CNC G81 Bohrzyklus Programm – Schritt-für-Schritt Beispiel