



Schritt-für-Schritt: Werkstücknullpunkt auf Hermle UWF‑851 mit Sinumerik 810 einrichten
Dieser Artikel beschreibt den vollständigen Prozess der Werkstücknullpunkteinstellung (Work Offset) auf einer Hermle UWF 851 CNC-Fräsmaschine mit Siemens Sinumerik 810 Steuerung.
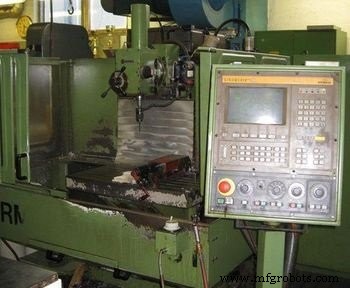
Werkstück im Schraubstock mit 5–10 mm Tiefe spannen.
Fräserschafteinstellung
Schneider Ø 12 mm in Werkzeughalter spannen (mit Spannvorrichtung).
Werkzeughalter in linker Hand halten, Werkzeugwechsel-Taste drücken, um den Wechselmechanismus rechts am Fräskopf zu öffnen.
Werkzeughalter in den Fräskopf einsetzen und nach oben drücken, dabei mit der anderen Hand die Schließ-Taste neben der Wechsel-Taste betätigen.
Jog-Modus wählen und > (Nächste-Seite-Taste) drücken, bis die Seite „Over Store“ erscheint. Diese auswählen.
S = 450 (Drehzahl rpm) und M = 03 (Rechtslauf) eingeben.
Zyklusstart drücken – Spindel läuft an.
Inkrementell-Modus wählen. Hier können 1 (0,001 mm), 10 (0,01 mm) und 100 (0,1 mm) für das Handrad eingestellt werden.
Achsen X, Y, Z, C über Tastenfeld wählbar.
Werkstücknullpunkt X-Achse
Kalibrierung 100 (0,1) wählen und X-Achse aktivieren.
Mit Handrad Fräser seitlich an das Werkstück heranfahren (X-Richtung).

Fräser 5–10 mm eintauchen lassen.
Erneut in X rühren, bis kein Spalt mehr sichtbar ist. Kalibrierung auf 10 (0,01 mm) reduzieren, Papierstück zwischen Fräser und Werkstück legen.
Langsam weiterfahren, bis das Papier zerschnitten wird – Stop. Dies ist der Achswert für den Offset.
X-Wert in Nullpunktversatz eingeben
Über „Setting Data“ → „Zero Offset“ die Nullpunktversatz-Seite aufrufen.
Ermittelten X-Wert in G54 X = … eintragen.
Werkstücknullpunkt Y-Achse
Inkrementell 100 (0,1 mm) wählen. Z-Achse: Fräser nach oben fahren.
Y-Achse: Fräser zur anderen Seite (Y-Richtung) bewegen.

Z-Achse: 5–10 mm Eintauchtiefe geben.
Y-Achse: Wieder an Werkstück heranfahren, bis kein Spalt mehr sichtbar. Kalibrierung auf 10 (0,01 mm) reduzieren, Papier dazwischen.
Langsam fahren bis Papier zerschnitten wird – dieser Y-Wert wird für Nullpunktoffset verwendet.
Y-Wert in Nullpunktversatz eingeben
„Setting Data“ → „Zero Offset“ aufrufen. Y-Wert in G54 Y = … eintragen.
Inkrementell 100 (0,1 mm) wählen, Z-Achse: Fräser nach oben fahren.
Noch nicht fertig…
Nach obigem Verfahren würde das Programm im Automatikmodus bei G00 X0 Y0 an einer falschen Position starten (siehe Bild).

Letzter Schritt
Gewünscht ist, dass der Fräser genau im Mittelpunkt an der Werkstückoberkante startet, wo die beiden gemessenen Seiten zusammenstoßen. Dies ist der korrekte Bezugspunkt für alle Bauteilmaße.

Zur Korrektur wird der Fräserradius (6 mm bei Ø12 mm) vom X-Wert abgezogen und 6 mm zum Y-Wert im Nullpunktversatz (G54 X, Y) addiert.
CNC-Maschine
- Siemens 808D: Neustart mit Backup-Daten nach Stromausfall
- Warum eine Werkstatt mit CNC-Bohrwerk für Ihre Präzisionsfertigung wählen?
- CNC-Bohrwerke verstehen: Funktionsweise & entscheidende Vorteile
- Qualitätssicherung in der CNC-Fertigung: Strategien für Präzision und Kundenzufriedenheit
- Millport SmartLathez 1740 CNC-Drehmaschine – Präzision & Power
- Vorteile der CNC-Drehfräsbearbeitung (Mill-Turn) entdecken
- Präzise Werkzeugversatz-Techniken für CNC-Drehmaschinen mit Fanuc-Steuerung
- Sinumerik 840D CNC-Programmierung meistern: Expertenleitfaden zu erweiterten Gewindezyklen
- Werkzeugversatzeinrichtung auf SINUMERIK 808D Drehzentrum meistern
- Vollständiger Leitfaden zu Haas Fräsen M-Codes: Funktionen, Einstellungen & Anwendung