



NUM CNC-Fräsprogramm: Außenkontur-Schneiden mit Durchgangsbohrung & Senkbohrung
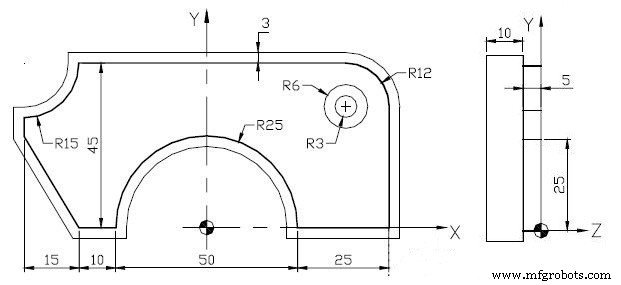
NUM CNC-Fräsprogramm-Beispiel: Außenkontur-Schneiden mit Durchgangsbohrung und Senkbohrung auf 5 mm Tiefe.
NUM CNC-Fräsprogramm-Beispiel
%358
N1 (BRIDE)
N10 G90 G71 G80 G40
N20 G0 G52 Z0 (Contour)
N30 T4 D4 M6
N40 G97 S345
N50 G94 F110
N60 G0 X62 Y-18
N70 Z-5 M3 M41
N80 G1 G42 X50 M8
N85 G1 Y33
N90 G3 X38 Y45 R12
N100 G1 X-35 Y45
N110 G2 X-50 Y30 R15
N120 G1 X-50 Y25
N130 G1 X-35 Y0
N140 G1 X-25 Y0
N150 G2 X25 Y0 R25
N155 G1 X50
N160 G1 G40 X68 Y-12 M9
N170 G0 G52 Z0 M5
(Drilling)
N180 T6 D6 M6
N190 G97 S1061
N200 G94 F74
N210 G0 X38 Y33
N220 Z3 M3 M42
N230 G1 Z-18 M8 (5+10+3)
N240 G0 Z3 M9
N250 G0 G52 Z0 M5
(Counterbore)
N260 T7 D7 M6
N270 G97 S530
N280 G94 F106
N290 G0 X38 Y33
N300 Z3 M3 M40
N310 G1 Z-5 M8
N320 G0 Z3 M9
N330 G0 G52 Z0 M5
N340 M2
Programmablauf
1. Außenkontur (Contour) – N10-N170
- Werkzeug T4 (Fräser), G42 (Radiuskorrektur rechts)
- Kontur: Lineare & Kreisinterpolationen (G1, G2, G3) mit R-Format
- Tiefe Z-5 (5 mm), Vorschub F110 mm/min (G94 = mm/min)
2. Durchgangsbohrung (Drilling) – N180-N250
- Werkzeug T6 (Bohrer), G81-ähnlicher Zyklus (manuell programmiert: G1 Z-18)
- Position X38 Y33, Gesamttiefe 18 mm (5+10+3 = Platte + Durchgang + Überstand)
3. Senkbohrung (Counterbore) – N260-N330
- Werkzeug T7 (Senkbohrer), Tiefe Z-5 (nur 5 mm Senkung)
- Gleiche Position X38 Y33
Wichtige NUM-G-Codes
| Code | Funktion |
|---|---|
| G52 | Nullpunktversatz (hier Z0 = Werkstücknullpunkt) |
| G71 | Metrisches Programmieren |
| G94 | Vorschub in mm/min |
| G42/G40 | Radiuskorrektur rechts / aus |
| G2/G3 | Kreisinterpolation CW/CCW mit R |
Hinweis: Das Programm zeigt typische NUM-Struktur: Getrennte Abschnitte für Kontur, Bohren, Senken mit jeweiligem Werkzeugwechsel und Nullpunktversatz (G52 Z0).
Detaillierte CNC-Drehprogrammierung: G64, G65, G87 Zyklen mit Mehrwerkzeug-Bearbeitung
NUM 760 CNC-Drehmaschine: Konturdrehen & Nutstechen – Vollständiges G-Code-Beispiel
CNC-Maschine
- Fanuc G20: Zollbasiertes CNC-Programmieren meistern – Praktisches Beispiel
- CNC-Fräsen-Beispiel: G81 Bohr-Festzyklus meistern
- Fanuc CNC G81 Bohrzyklus Programm – Schritt-für-Schritt Beispiel
- G01 meistern: Fase & Eckrundung in der CNC-Programmierung
- CNC-Programmierung: Fase & Radius mit G01 G-Code
- G81 Bohrzyklus mit G91 Inkrementalmodus meistern: Schritt-für-Schritt Beispiel
- G82 Bohrzyklus mit Dwell meistern – CNC-Fräsen Beispielprogramm
- Haas CNC M97 Lokale Unterprogramm-Aufrufe meistern: Schritt-für-Schritt Beispiel
- Umfassendes CNC-Programm: G81 Bohren & G84 Gewindeschneiden Zyklen demonstriert
- CNC-Programmiergrundlagen: Schritt-für-Schritt Tutorials & Beispielcode