



CNC-Fräsen: G41 & G40 für präzisen Radiusausgleich – Leitfaden mit Beispiel
Dieses Beispielprogramm zeigt, wie G41 und G40 in einem CNC-Fräsprogramm für den Radiusausgleich eingesetzt werden.
Verwendete Ausgleichscodes:
- G41 – Radiusausgleich links
- G40 – Radiusausgleich aus
Beispiel: Radiusausgleich mit G41/G40
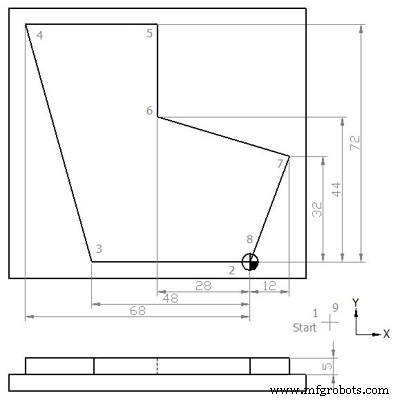
G41 G40 Radiusausgleich Beispiel
N5 G00 G54 G64 G90 G17 X20 Y-20 Z50 N10 S450 M03 F250 D01 (12.5 MM DIA) N15 C0 N20 Z5 N25 G01 Z0 N30 Z-5 N35 G41 X0 Y0 N40 X-48 N45 X-68 Y72 N50 X-28 N55 Y44 N60 X12 Y32 N65 X0 Y0 N70 G40 X20 Y-20 N75 G00 Z50 N80 Y100 N85 M30
Fertiges Werkstück
Nach Abschluss der Bearbeitung sieht das Bauteil wie folgt aus:
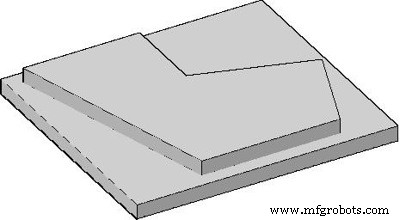
Fertigteil nach Radiusausgleich
G-Code-Erklärung
| Code | Bedeutung |
|---|---|
| G00 | Schnellgang |
| G54 | Nullpunktversatz Nr. 1 |
| G64 | Konturmodus (kontinuierlicher Pfad) |
| G90 | Absolutes Maßsystem |
| G17 | XY-Ebenenwahl |
| G41 | Radiusausgleich aktivieren (links) |
| G40 | Radiusausgleich deaktivieren |
| S | Spindeldrehzahl |
| F | Vorschubgeschwindigkeit |
| M | Spindelrotation (3=rechts, 4=links) |
| D | Werkzeugoffset-Nummer |
Wichtig: Der Radiusausgleich (G41/G42) verschiebt den Werkzeugmittelpunkt um den Werkzeugradius, sodass die programmierte Kontur exakt gefräst wird. G41 kompensiert links der Vorschubrichtung, G42 rechts. Immer mit G40 aufheben!
Vertikales Bearbeitungszentrum: CNC-Programmierleitfaden für Einsteiger
CNC-Fräprogramm: G41 Links-Radiusausgleich in der Praxis
CNC-Maschine
- Fanuc CNC-Programmierung: Einfaches, funktionsreiches Beispiel
- Fanuc CNC G81 Bohrzyklus Programm – Schritt-für-Schritt Beispiel
- CNC-Nutenfräsen Einsteigerprogramm: Einfaches Beispiel & Schritt-für-Schritt Anleitung
- G84 Gewindeschneidzyklus meistern: Praktischer CNC-Programmierleitfaden
- Schritt-für-Schritt: Vollkreis fräsen auf CNC-Maschinen mit praktischem G-Code
- Sinumerik 810 CNC-Fräsen: Radius & Fase programmieren – Schritt-für-Schritt-Beispiel
- Sinumerik 810 CNC-Fräsen-Programmierung: Radius & Fase beherrschen
- CNC-Fräprogramm: G41 Links-Radiusausgleich in der Praxis
- CNC-Fräsen Bogen-Beispiel: G2 mit I & J Parametern
- CNC-Fräsprogramm Beispiel – Schritt-für-Schritt G-Code Tutorial