



CNC-Fräprogramm: G41 Links-Radiusausgleich in der Praxis
CNC-Fräprogrammierbeispiel mit Zeichnung, das die Anwendung von G41 Radiusausgleich links in einem Fräsprogramm demonstriert.
CNC-Fräprogramm (G41 Radiusausgleich links)
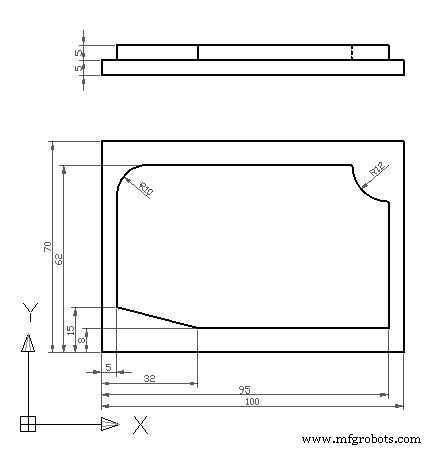
CNC-Fräprogramm mit G41 Radiusausgleich links
N10 T2 M3 S447 F80 N20 G0 X112 Y-2 N30 Z-5 N40 G41 N50 G1 X95 Y8 M8 N60 X32 N70 X5 Y15 N80 Y52 N90 G2 X15 Y62 I10 J0 N100 G1 X83 N110 G3 X95 Y50 I12 J0 N120 G1 Y-12 N130 G40 N140 G0 Z100 M9 N150 X150 Y150 N160 M30
Programmstruktur
- N10-N30: Werkzeugwahl, Spindelstart, Positionierung
- N40: G41 aktivieren (Radiusausgleich links)
- N50-N120: Konturbearbeitung mit Linearis (G1) und Kreisbögen (G2/G3 mit I/J)
- N130: G40 – Radiusausgleich aufheben
- N140-N160: Rückzug, Kühlmittel aus, Programmende
Hinweis: Bei G41 wird der Werkzeugmittelpunkt links der programmierten Bahn positioniert. Die I/J-Parameter definieren den Kreisbogenmittelpunkt relativ zum Startpunkt. Korrekte Werkzeugdurchmesser im Offset-Speicher sind essenziell.
CNC-Fräsen: G41 & G40 für präzisen Radiusausgleich – Leitfaden mit Beispiel
Yasnac 2000G Alarm-Codes: Komplette Referenz zur schnellen Fehlersuche
CNC-Maschine
- Top 3 Faktoren vor Aktivierung des Werkzeugradiusausgleichs beim CNC-Fräsen
- FANUC-Roboter einfach per CNC-Maschine programmieren
- Fanuc G20: Zollbasiertes CNC-Programmieren meistern – Praktisches Beispiel
- CNC-Programmierung: Fase & Radius mit G01 G-Code
- Haas CNC M97 Lokale Unterprogramm-Aufrufe meistern: Schritt-für-Schritt Beispiel
- CNC-Programmblöcke verstehen: Umfassender Leitfaden
- Schritt-für-Schritt: Vollkreis fräsen auf CNC-Maschinen mit praktischem G-Code
- Schritt-für-Schritt: Werkstücknullpunkt auf Hermle UWF‑851 mit Sinumerik 810 einrichten
- Sinumerik 810 CNC-Fräsen: Radius & Fase programmieren – Schritt-für-Schritt-Beispiel
- CNC-Programmiergrundlagen: Schritt-für-Schritt Tutorials & Beispielcode