



CNC-Drehmaschine G-Code für Einsteiger: Einfaches Beispiel & Tutorial
Einfaches CNC-Drehmaschinen-G-Code-Beispiel für CNC-Dreher/Programmierer, die gerade erst mit der CNC-Programmierung beginnen.
Einfaches G-Code-Beispiel CNC-Drehmaschine
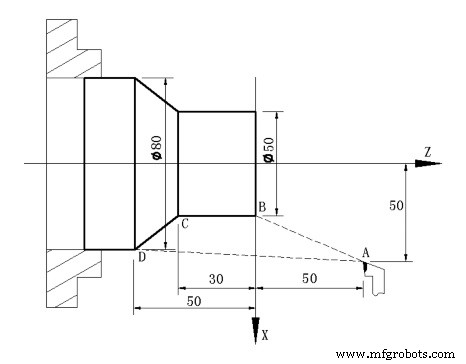
O0001
N5 M12
N10 T0101
N15 G0 X100 Z50
N20 M3 S600
N25 M8
N30 G1 X50 Z0 F600
N40 W-30 F200
N50 X80 W-20 F150
N60 G0 X100 Z50
N70 T0100
N80 M5
N90 M9
N100 M13
N110 M30
N120 %
Code-Erklärung
- N5: Werkstück spannen
- N10: Werkzeug Nr. 1 wechseln und dessen Offset aktivieren
- N15: Schnellverfahrt zu Punkt A
- N20: Spindelstart 600 min⁻¹
- N25: Kühlmittel EIN
- N30: Annäherung an Punkt B mit 600 mm/min
- N40: Schneiden von B nach C
- N50: Schneiden von C nach D
- N60: Schnellverfahrt zurück zu A
- N70: Werkzeugoffset aufheben
- N80: Spindelstopp
- N90: Kühlmittel AUS
- N100: Werkstück lösen
- N110: Programmende, Spindelstopp, Kühlmittel AUS
Kompletter GSK 980TDb G-Code-Leitfaden für Drehsteuerungen
Kompletter Leitfaden: Siemens Sinumerik 808D G-Codes im ISO-Dialekt
CNC-Maschine
- CNC-Fräser für Einsteiger: Den Markt mit müheloser Präzision erobern
- CNC-Programmierung für Einsteiger: Schritt-für-Schritt Drehbeispiel
- Einsteigerfreundliche CNC-Drehprogrammierung: Einfaches Konturbeispiel
- CNC-Programmierung für Einsteiger: Praktisches Lernbeispiel mit Bohrbuchse
- Schritt-für-Schritt CNC-Drehprogrammierung: Fase, Kegel, Nut & Bogen
- Einsteigerfreundliches Fanuc CNC-Drehprogrammierbeispiel – Gerade, Kegel & Bogen
- CNC G02 Kreisinterpolation (Uhrzeigersinn) – Praktisches G-Code Programmierbeispiel
- CNC-Drehprogrammierung meistern: Leitfaden für Zerspaner
- Fanuc G71 Plandrehzyklus meistern: CNC-Drehcode-Beispiel
- CNC-Programmiergrundlagen: Schritt-für-Schritt Tutorials & Beispielcode