



CNC-Drehmaschine: Durchmesser Drehen – Einfaches G-Code-Programm
Eingereicht von: Brian
Zusammenfassung
Sehr einfaches CNC-Programm, das zeigt, wie ein grundlegendes Drehprogramm zum Abwälzen eines Durchmessers erstellt wird.
Es werden auch die Werkzeugbewegungen veranschaulicht.
Zeichnung / Bild
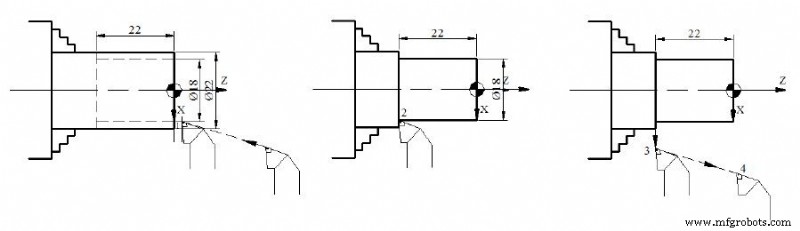
CNC-Programm
%
N10 T104 M06
N20 G97 S2000 G95 F0.1 M03
N30 G00 X18 Z2 M08
N40 G01 Z-22
N50 G01 X26
N60 G00 X200 Z200 M09
N70 M30
Programmerklärung
- N10: Drehwerkzeug T104 aufnehmen
- N20: Konstante Drehzahl 2000 U/min, Vorschub 0.1 mm/U, Spindel rechts
- N30: Eilgang zum Startpunkt X18 (Rohdurchmesser) Z2 (Planfläche), Kühlmittel ein
- N40: Längsdrehen (G01) von Z2 bis Z-22 (Länge des Durchmessers)
- N50: Plandrehen (G01) von X18 auf X26 (Fertigdurchmesser + Übermaß)
- N60-N70: Parkposition, Kühlmittel aus, Programmende
Hinweis: Dies ist ein Rohbearbeitungsbeispiel. Für die Fertigbearbeitung würden weitere Durchgänge mit angepassten X-Werten und ggf. anderer Vorschub/ Drehzahl folgen.
Nutstechen in X-Achse auf CNC-Drehmaschine: Programm-Demo
CNC-Drehen Plandrehen Programm-Demo – Werkzeugbewegungen & Einstellungen
CNC-Maschine
- Einsteigerfreundliche CNC-Drehprogrammierung: Einfaches Konturbeispiel
- Fanuc CNC-Programmierung: Einfaches, funktionsreiches Beispiel
- Schritt-für-Schritt CNC-Drehprogrammierung: Fase, Kegel, Nut & Bogen
- Einsteigerfreundliches Fanuc CNC-Drehprogrammierbeispiel – Gerade, Kegel & Bogen
- Einfaches CNC-Drehprogrammieren: Zollbasiertes Beispiel für Einsteiger
- Fanuc G90 Drehzyklus: CNC-Programmbeispiel für effiziente Drehoperationen
- CNC Drehmaschinen Bohrzyklus Beispiel: Sinumerik CYCLE81 für effizientes Bearbeiten
- Fanuc G71 Plandrehzyklus meistern: CNC-Drehcode-Beispiel
- CNC-Drehmaschine G-Code für Einsteiger: Einfaches Beispiel & Tutorial
- CNC-Drehzentrum Programmierung Tutorial: Schritt-für-Schritt Beispiel für Einsteiger