



Auswahl und Optimierung von Schüttgut-Förderern für zuverlässige Produktion
Schüttguthandhabung basiert auf zwei Kernförderer-Kategorien: Dosierförderer, die eine präzise Förderrate an eine Prozesslinie liefern, und Lager-zu-Prozess-Förderer, die Material aus Silos oder Trichtern entnehmen. Obwohl ihre Skalen unterscheiden, bleibt ihr primärer Zweck gleich – konsistenten, vorhersagbaren Materialfluss sicherzustellen.
Kernfunktionen jedes Förderertyps
- Dosierförderer priorisieren Genauigkeit und gleichmäßigen Durchsatz, erhalten den für nachgelagerte Operationen erforderlichen Schüttzustand.
- Lagerförderer fokussieren auf Steuerung des Entnahmemusters, Management der Materialfreigabzone aus dem Haltebehälter, um Segregation und Flashback zu vermeiden.
Warum Schneckenförderer im Trichterauslauf brillieren
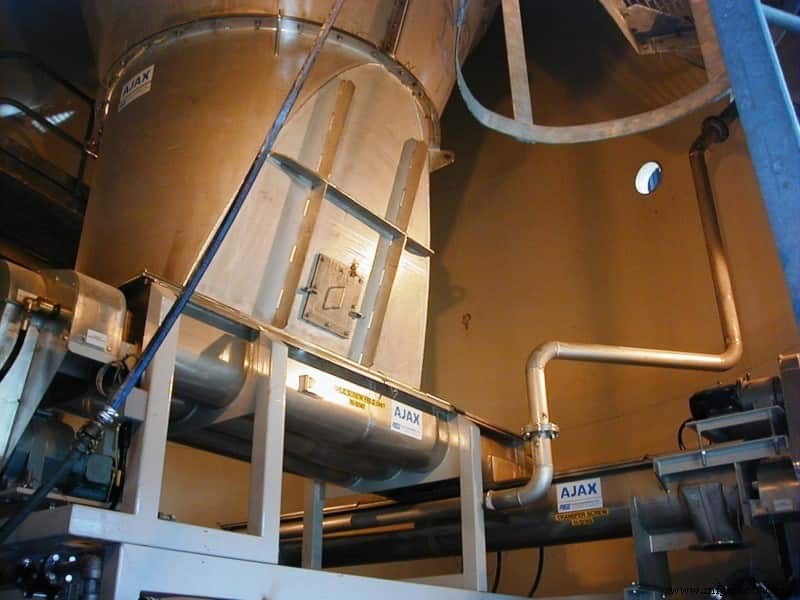
Schneckenförderer sind Industriestandard für Trichter- und Siloauslauf aufgrund ihrer totalen Einkapselung, minimalem Verlust und Fähigkeit, progressiv aus erweiterten Schlitzauslässen zu entnehmen. Schlitzauslässe vergrößern Speicherkapazität und ermöglichen Planar-Flow-Trichter, die flachere Wandwinkel erfordern als konische Designs.
Progressive Entnahme aus einem Schlitz ist vital für Massenflussbetrieb, fördert Lebendfluss durch den Auslass, reduziert Fördererantriebsleistung und erhält Produktqualität.
Designziele für optimale Fördererleistung
- Vermeiden verlängerter Verweilzeiten, die Material degradieren können.
- Segregation aus Füllprozess korrigieren.
- Spülrisiken minimieren.
- Exzentrische Entnahme und strukturelles Versagen reduzieren.
- Konsistente Materialdichte am Auslauf gewährleisten.
- Trichterinhalt homogenisieren oder mischen.
- Fördererantriebsleistung senken.
Richtiges Strömungsmuster wählen
- Massenfluss – ideal für Materialien, die sich bei Ruhe verschlechtern.
- Speichererweiterter Fluss – geeignet für schwer fließende, inerte Materialien.
- Trichterfluss – optimal für leicht fließende, inerte Materialien.
Selbst mit Massenflussstrategie kann ungleichmäßige Entnahme Segregation, Dichteschwankungen, Verklumpung und andere Qualitätsprobleme verursachen. Das Fördermuster muss zur Querschnittsgeometrie des Trichters passen, um diese Fallstricke zu vermeiden.
Gleichmäßige Entnahme verstehen
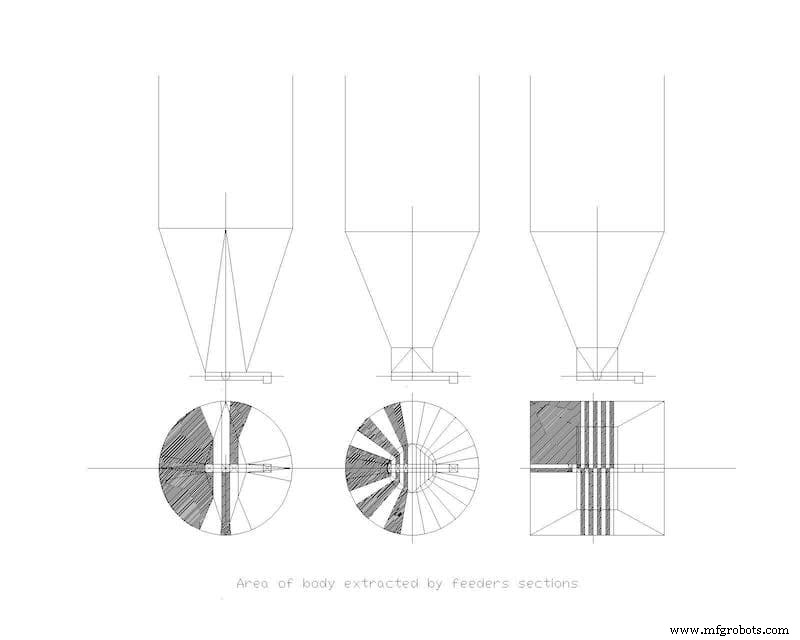
Gleichmäßige Entnahme bezieht sich auf proportionale Entfernung über den Trichterquerschnitt, nicht nur am Förderereinlauf. Beispielsweise erfordert ein 6 m quadratischer Trichter mit 2 m langem Förderer, dass die ersten und letzten 10 % des Förderers etwa das 11-fache des Materials der mittleren Abschnitte entnehmen, um gleichmäßigen Abfluss zu erreichen.
Im Gegensatz dazu muss ein 2 m langer Förderer an einem 2 m Durchmesser-Silo nur einen Bruchteil des Materials an den Enden nehmen, der sich zum Zentrum hin schärft erhöht. Diese Variationen unterstreichen die Wichtigkeit, Förderergeometrie an Trichterlayout anzupassen.
Herausforderungen der Schneckenförderer-Entnahme
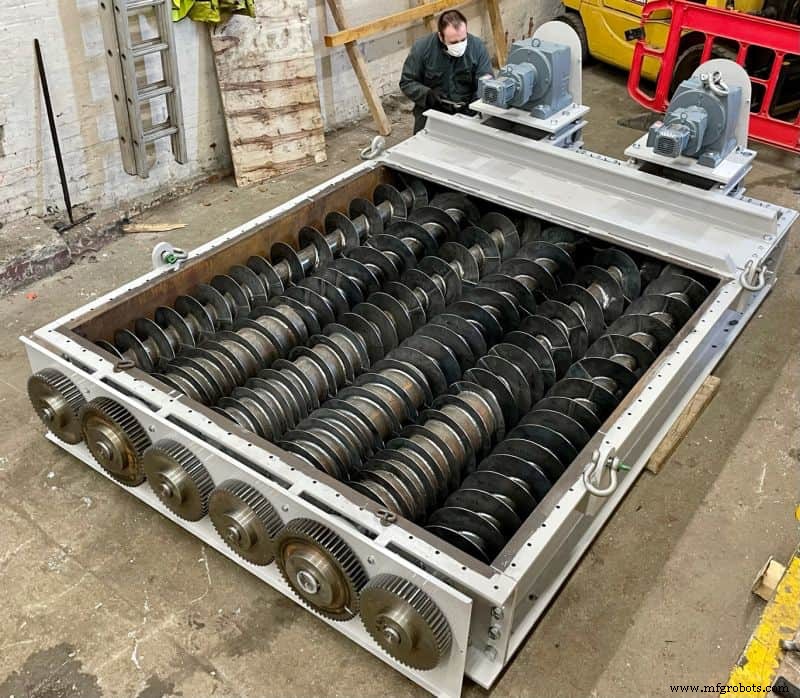
Schneckenförderer spannen typischerweise weniger als die größte Trichterdimension, sodass Fluss eine Mischung aus linearen und radialen Pfaden ist. Die Kapazität pro Längeneinheit muss mit der axialen Übertragungseffizienz der Schnecke übereinstimmen, die von Steigung, Flügelgeometrie und Materialreibung abhängt.
- Der erste Förderabschnitt extrahiert die volle axiale Kapazität; nachfolgende Abschnitte entfernen nur inkrementelle Differenzen.
- Höhere Steigung erhöht Kapazität nicht linear aufgrund reduzierter axialer Effizienz.
- Längere Auslassabschnitte bedeuten niedrigere Entnahmerate pro Längeneinheit.
- Axiale Effizienz variiert mit Materialkontaktreibung, was jede Applikation einzigartig macht.
Siehe Entnahmemuster-Diagramm unten als visuelle Referenz.
Die Abbildung zeigt, dass erste und letzte Förderabschnitte die größte Varianz aufweisen – oft von weniger als Eins bis zu einem 10:1-Verhältnis, abhängig von Trichterform und Auslassübergang.
Wann einen Spezialisten konsultieren
Optimierung von Fördererspezifikationen erfordert enge Zusammenarbeit zwischen Lieferant und Anwender. Für kritische Applikationen einen Spezialisten einbinden, um Geometrie, Materialeigenschaften und Leistungsanforderungen auszubalancieren.
Referenz: 1. Bates, L. "Entrainment pattern of screw hopper dischargers." ASME JIRL Engineering for Industry, Mai 1969, S. 215‑302.
Bilder
Industrielle Ausrüstung
- Selbstkippender Container: Das unverzichtbare Werkzeug für effiziente Lagerabläufe
- Vielseitiger Plattformwagen: 10 Wege zur Effizienzsteigerung
- Partnerschaft für Präzision: Federal-Mogul steigert PTFE-Ringproduktion mit Emco-Maier CNC-Drehzentren
- Zweispindel-Lösungen für fortschrittliche Strömungsprofile & Freiformbearbeitung
- Innovative smarte Lösungen für Gasdurchflussgeräte
- Aluminiumguss meistern: 5 bewährte Techniken für überlegene Ergebnisse
- Vier Schlüsselanwendungen hydraulischer Spannvorrichtungen in der Schwerlastmaschinenproduktion
- Präzise CNC-Metalldrehmaschinen: Fortschrittliche Lösungen für überlegene Metallbearbeitung
- Equipment Series: Zentrifugentechnologie für industrielle Anwendungen meistern
- Den richtigen Durchflussmesser wählen: Ein praxisnaher, narrensicherer Leitfaden