



Asphaltverdichtung meistern: Schlüsseltechniken für langlebige Fahrbahnen
Asphaltverdichtung ist ein wesentlicher Teil des flexiblen Einbauprozesses. Die Produktion, der Einbau und die Verdichtung von Heißmischasphalt (HMA) oder Warmmischasphalt (WMA) sind zeitgebunden – deshalb sind Verzögerungen in diesem Bauprozess nicht erlaubt. Selbst mäßige Verzögerungen können die Fähigkeit beeinträchtigen, das ultimative Ziel langlebiger Fahrbahnen zu erreichen.
Zu wissen, wie man jede Phase des Asphaltverdichtungsprozesses durchführt, ist wichtig – Best Practices zu befolgen ist kritisch. Hier sind die wichtigsten Dinge, die Sie über jeden Schritt wissen müssen.
DREI PHASEN DER ASPHALTVERDICHTUNG
Historisch gesehen hat die Asphaltbranche erkannt, dass mehrere Aktivitäten an der Entfernung von Luftporen aus Einbaumaterialien beteiligt sind. Dies wird während der drei Phasen der Asphaltverdichtung erreicht:
- Der Fertiger-Schlitten (Paver Screed) ist das erste Werkzeug, um die Tragfähigkeit der Einbaumaterialien während des Einbauprozesses zu verbessern.
- Walzenverdichtung (Roller Compaction) ist die nächste Phase. Je nach Anwendung, Materialspezifikationen, Fertigertyp und anderen Variablen werden ein oder mehrere Verdichter eingesetzt, um die Dichte des Belags weiter zu erhöhen.
- Die finale Phase ist die Verkehrsverdichtung (Traffic Compaction) durch Straßenfahrzeuge. Die Branche erkennt an, dass hohe Volumen an Schwerlastverkehr die Luftporen im Belag weiter reduzieren. Das gilt sogar, wenn der Belag während der Einbau- und Walzenverdichtungsphasen ordnungsgemäß verdichtet wurde.
Lassen Sie uns einen tieferen Blick auf die Verfahren jeder Phase werfen.
FERTIGER-SCHLITTEN VERDICHTUNGSPROZESS
Viele Variablen beeinflussen die Fähigkeit des Fertiger-Schlittens, Luftporen aus dem Asphalt-Einbaugemisch zu entfernen. Je nach Schlittentyp, Gewicht, Einbaugeschwindigkeit und anderen Variablen kann die Materialdichte nach dem Einbau von nur 70 % relativer Dichte bis zu 90 % relativer Dichte reichen – in manchen Fällen sogar höher. Schlitten, die Vibrationseinfluss während des Einbaus nutzen, erzeugen tendenziell etwas niedrigere Gesamtdichte, ermöglichen aber schnellere Einbaugeschwindigkeiten für Anwendungen, wo Produktivität wichtiger ist. Vibrationsschlitten erlauben Einbaugeschwindigkeiten von bis zu 100 Fuß (30 Meter) pro Minute.
Stampfschlitten mit entweder einem oder zwei Stampfbalken erzeugen typischerweise höhere Dichte, erreichen dies aber bei langsameren Einbaugeschwindigkeiten. Die Vorwärtsgeschwindigkeit von Stampfschlitten wird durch die Frequenz der Stampfer und die Breite des Stampfbalkens begrenzt, was sich auf die Kontaktfläche bezieht. Einbaugeschwindigkeiten mit Stampfbalken-Schlitten sind selten schneller als 33 Fuß (10 Meter) pro Minute. Das gilt allgemein als zu langsam für die Art des Asphalteinbaus, die typischerweise in Nordamerika erfolgt.
Die Temperatur, bei der der Belag vom Fertiger eingebaut wird, ist wichtig für erfolgreiche Verdichtung, aber materialabhängig. Splittmastixasphalt (SMA) Mischungen werden mit relativ steifen Bindemitteln und oft blockigen, grobkörnigen Gesteinskörnungen produziert. SMA wird regelmäßig bei Temperaturen über 350 °F (176 °C) produziert und eingebaut, bevor das Mischgut unter 300 °F (149 °C) abkühlt.
Superpave-Mischungen mit polymer-modifizierten Bindemitteln werden bei ähnlichen hohen Temperaturen produziert und verarbeitet. Marshall-Mischungen mit reinem Asphaltbindemittel werden bei etwas niedrigeren Temperaturen hergestellt, um Bindemittelschäden durch Überhitzung zu vermeiden. Diese Mischungen werden typischerweise bei Temperaturen zwischen 250 °F bis 300 °F (121 °C bis 149 °C) eingebaut. Neuere Technologiemischungen, genannt Warmmischasphalt (WMA), erlauben eine Reduzierung der Mischtemperaturen um bis zu 100 °F (38 °C) für erhebliche Energieeinsparungen bei der Produktion.
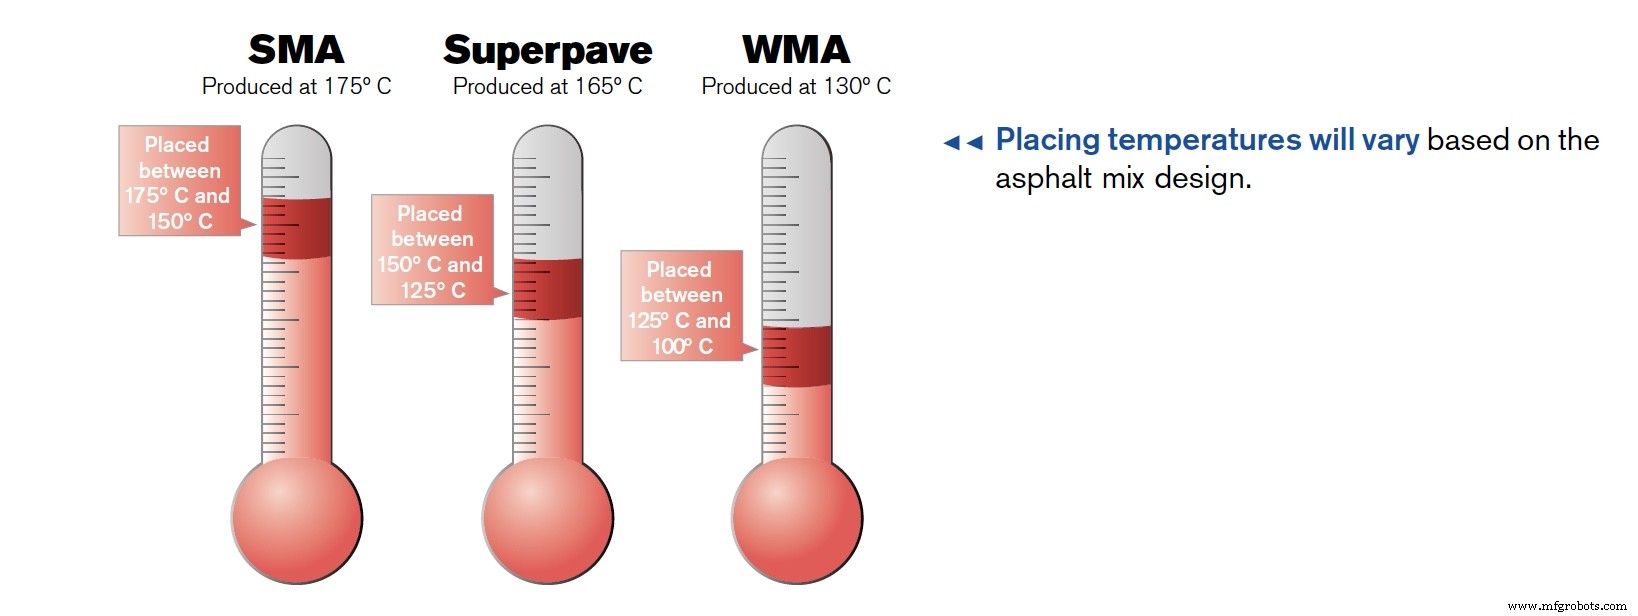
Die Verarbeitungszeit für all diese Mischungen ist etwa gleich lang. Gleichmäßige Temperatur während des Einbauprozesses ist entscheidend für einheitlichen Luftporengehalt und Tragfähigkeit des Belags.
WALZENVERDICHTUNGSPROZESS
Der Prozess der Walzenverdichtung ist integraler Bestandteil des Baus hochwertiger flexibler Beläge. Bei Fertigern mit Vibrationsschlitten müssen Verdichter die Materialdichte im Durchschnitt um 20 % erhöhen. Dies muss abgeschlossen sein, bevor die Asphaltbelagtemperatur unter ihre Verarbeitbarkeitsgrenze fällt. Je nach Mischguteigenschaften und anderen Variablen kann diese untere Temperaturgrenze so warm wie 175 °F (80 °C) oder so kühl wie 120 °F (50 °C) sein, abhängig vom Mischgutdesign und den Asphaltbindemitteleigenschaften.
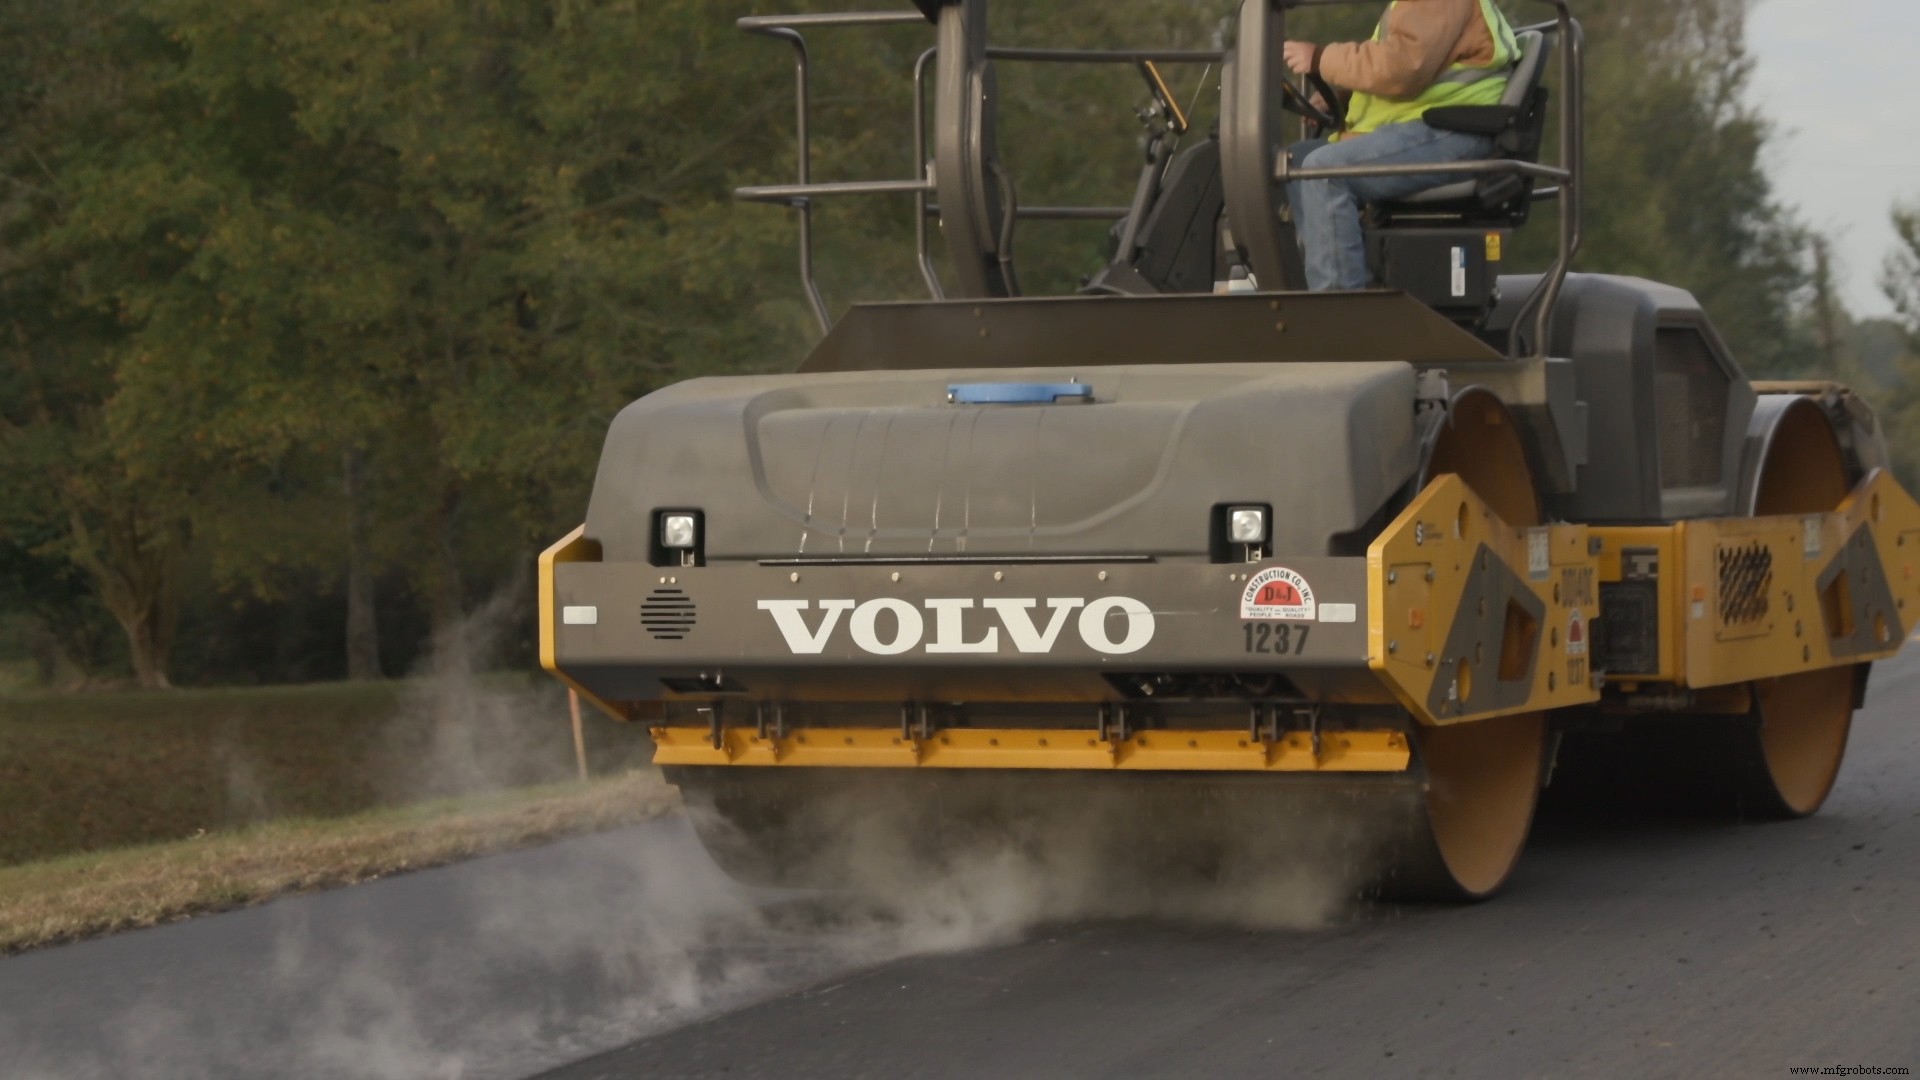 Die Hauptverdichtung (Breakdown Rolling) ist der wichtigste Teil des Asphaltverdichtungsprozesses und entfernt den Großteil der Luftporen aus dem Belagsaufbau. Es ist wichtig, den richtigen Typ und die richtige Größe der Verdichtungsausrüstung für die Hauptverdichtung auszuwählen und die gesamte Belagsoberfläche gleichmäßig abzudecken.
Die Auswahl eines Hauptverdichters erfolgt oft basierend auf seiner Walzbreite und der Optimierung der gleichmäßigen Abdeckung der eingebauten Bahn. Beispiel: Bei einer Einbaubreite von 12 Fuß (3,66 m) kann ein Hauptverdichter mit 79-Zoll-Trommelbreite (2 m) die Bahn in zwei seitlichen Überfahrten mit ausreichendem Überstand der Trommelkanten und Überlappung in der Mitte abdecken.
Die Wahl eines Hauptverdichters mit schmalerer Trommel verringert die Produktivität, da drei seitliche Überfahrten nötig sind, um die Bahn ordnungsgemäß abzudecken. Ein Hauptverdichter mit breiterer Trommel erhöht die Produktivität nicht. Tatsächlich kann dies zu ungleichmäßiger Bahndichte führen, wenn übermäßige Überlappung im Walzmuster auftritt.
Verdichter, die dem Hauptverdichter folgen, sollten ebenfalls so ausgewählt werden, dass der Verdichterzug beide Ziele – Dichte und Glätte – erreicht, während das Produktivitätsgleichgewicht des Einbauzugs gewahrt bleibt.
VERKEHRSVERDICHTUNGSPROZESS
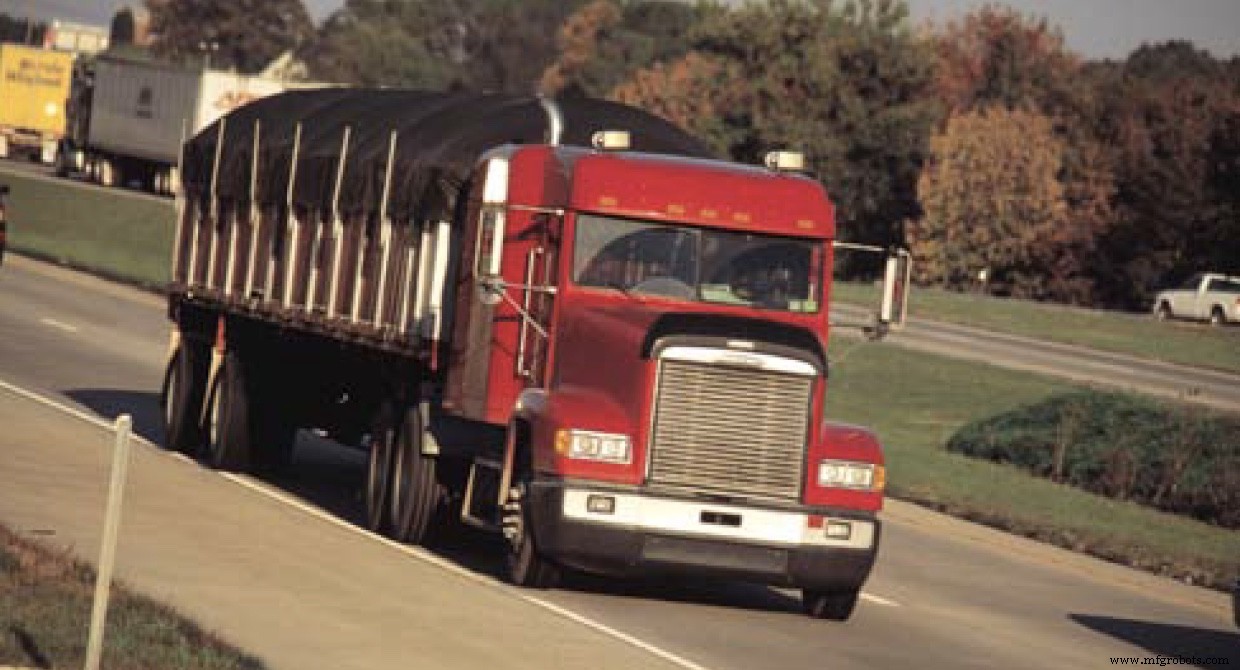
Behörden und Forschungsgruppen in der flexiblen Belagsbauindustrie haben bewiesen, dass Beläge durch Gewichteffekte des Verkehrs weitere Luftporenreduktion erfahren. Der AASHO Road Test war eine Reihe von Experimenten, die von der American Association of State Highway Officials in den späten 1950ern durchgeführt wurden, um die Leistung von Belagsstrukturen unter Last zu bestimmen. Der danach veröffentlichte Sonderbericht zeigte, dass der größte Belagsschaden durch Autobahn-LKW-Verkehr verursacht wurde. Die zulässige Last für Tandem-Achsen-LKWs betrug 48.000 lbs (21.770 kg) auf den Anhängerachsen und 12.000 lbs (5.440 kg) auf den Zugmaschinenachsen. Ein Sattelzug, damals mit Diagonalreifen (bias-ply) bei 70-80 psi (4,8-5,5 bar) aufgepumpt, verursachte mehr Belagsbeanspruchung als über 50.000 Pkw und Pickups.
Die Fähigkeit, flexible Belagsstrukturen richtig zu entwerfen und zu bauen, erlaubt Verkehrsverdichtung, ohne frühen Belagsausfall oder übermäßige Oberflächenbeanspruchung zu erzeugen. Liebe zum Detail bei Materialauswahl, Belagsdesign und Baustellenaktivitäten resultiert in langlebigen flexiblen Belägen, die nur routinemäßige Wartung erfordern. Erfolgreiche Asphaltverdichtung ebnet den Weg zu finanzieller Verantwortung, hält Verkehrsteilnehmer zufrieden und hilft, Verkehrsverzögerungen in Baustellen zu vermeiden.
Industrielle Ausrüstung
- Polyesterharze: Grundlagen für Composite-Anwendungen
- Gewebe-Grundlagen für die Verbundfertigung: Webarten im Überblick
- CNC-Drehen meistern: Grundlagen & Best Practices
- Fräsmaschinen 101: Umfassender Leitfaden zu Funktion, Komponenten und Einsatz
- Elektro-Schalttafeln: Design-Grundlagen für Sicherheit & ROI
- Ladder Logic 101: Grundlagen für Automatisierungserfolg meistern
- Oberflächenbeschaffenheit meistern: Umfassender Leitfaden zu Messung und Funktion
- Umstieg von Hydraulik auf Elektroantriebe: Wichtige Überlegungen
- Windkraftanlagen-Bremssysteme verstehen: Design, Funktion und Effizienz
- Wichtiger Leitfaden zu Ölbohrplatz-Ausrüstung: Funktionsweise & Schlüsselkomponenten