



Null-Einstell-Bandabzieher: CNC-Drehen mit müheloser Automatisierung optimieren
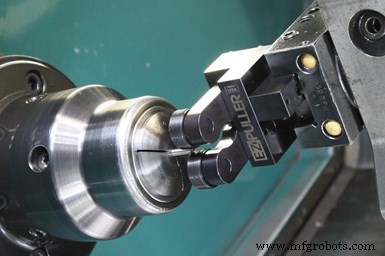 Der Accudyne EZ-Puller gehört zu einer neuen Generation von Bandabziehern, die verschiedene Bandgrößen mit nur wenigen numerischen Substitutionen im G-Code handhaben. Bilder: Accudyne.
Was ist ein Bandabzieher? Diese Option für CNC-Drehautomatisierung ist vielleicht nicht so populär wie ihr Verwandter, der Bandzuführer, aber eine zunehmend praktikable Option für viele Betriebe mit hohen Produktionszahlen. Während ältere Bandabziehermodelle zeitaufwendig einzurichten waren, können neuere Null-Einstell-Modelle verschiedene Formen und Größen von Stangenmaterial mit nur wenigen geringfügigen G-Code-Substitutionen ziehen.
Bandabzieher-Grundlagen und Vorteile
Ein Bandabzieher ist typischerweise ein Gerät oder Werkzeug, das im Revolver eines CNC-Drehzentrums montiert wird. Der Drehzentrumscomputer aktiviert das Unterprogramm des Bandabziehers am Ende jedes Drehprogrammschleifens. Der Abzieher nutzt seine Greifer, um Stangenmaterial durch die Spindel entlang der Z-Achse zu greifen und zu ziehen. Das Spannsystem des Drehbanks öffnet sich, der Revolver bewegt sich entlang der Z-Achse auf die gewünschte Länge. Das Spannsystem spannt das Werkstück schließlich, und der Bandabzieher fährt zurück.
Da sie im Maschineninneren montiert sind, benötigen Bandabzieher keine Stellfläche. Im Gegensatz zu Bandzuführern, die je nach CNC-Drehbankgröße unterschiedliche Platzbedarfe haben.
Kosten sind ein weiterer Vorteil. Daniel Kenner, Gründer und Inhaber von Accudyne Corporation, sagt: Moderne Bandabzieher verkaufen sich meist unter 1.500 $, während Einsteiger-Bandzuführer bei 8.000 $ starten und teurer werden.
Einrichtung ist auch einfacher – weniger Arbeit als Bandzuführer für Montage/Maschinenschnittstelle-Synchronisation. Weniger bewegliche Teile als Bandzuführer reduzieren Wartungskosten und Ausfallrisiko.
Warum dominieren Bandabzieher dann nicht den Markt? Kenner: Die meisten Bandabzieher erforderten bisher manuelle Einstellung oder Kühlmittel-Setups mit strengen Codierungsanforderungen. Manuelle Einstellung = Maschine ausschalten, öffnen, Greifer für spezifische Bandgröße/-form bei jedem Wechsel verschieben. Kühlmittel-Setups nutzen M-Funktion im Programm zur Greiferbetätigung, mit verschiedenen Spindelorientierungs-M-Funktionen für Vierkant- oder Sechskantmaterial. Fehler in diesen Funktionen = Werkzeugschaden. Ein anderer Stil nutzt eine Hülse, die über das Materialende geschoben wird – Nutzer müssen sie für unterschiedliche Größen wechseln.
Null-Einstell-Fortschritte
Neue Bandabzieher wie Accudynes EZ-Puller Expanded Capacity bieten einstellbare Programmierung und Greifer für weniger heikles Bandziehen. Kenner: Sein Bandabzieher erfordert nur Änderung weniger Zahlen im Programm bei Bandgrößenwechsel, keine Spezialcodes beim Wechsel zwischen verschiedenen Formen/Größen.
Dieser Abzieher zeigt auch, wie Nocken- und Hubereinstellung breite Anwendungskompatibilität sichert. Zwei runde, gezahnte Greifer halten das Material. Gefertigt aus A2-Werkzeugstahl, gehärtet auf 58-62 HRC, an federbelasteten, beweglichen Armen montiert. Diese Arme schwenken auf einem Drehbolzen, während Greifer über Materialaußenfläche vorrücken – diese Schwenkbewegung komprimiert einen Polyurethanfeder im Werkzeugkörper. Die Feder liefert Reaktionskraft, die Last auf die Greifer legt, die wiederum die Haltekraft für das Material beim Vorschub durch das Spannfutter liefern.
Polyurethanfedern halten mehrere 100.000 Züge vor Austausch. Werkzeugkörper aus 4140-Legierungsstahl, vorglüht auf ca. 28 HRC.
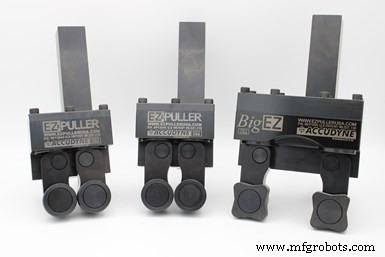
Daniel Kenner, Accudyne-Gründer, rät potenziellen Käufern, kompatible Größen ihres Bandabziehers zu prüfen. Kompatibilitätsbereiche können je nach Bandform variieren, und selbst einstellbare Bandabzieher decken nur begrenzte Bereiche ab.
Rat für Betriebe
Zunächst: Dreifach prüfen, ob korrekte Werkzeuggröße für geplante Operationen vorliegt. Selbst der einstellbare EZ-Puller hat Limits – drei Größen für verschiedene Anwendungen. Kompatible Größen variieren auch nach Bandform: Sechskant- und Vierkantbänder haben engere Kompatibilitätsbereiche als Rundbänder.
Interessierte Betriebe sollten auch im Maschineninneren prüfen, ob Platz für das Werkzeug vorhanden ist. Verschiedene Montageoptionen helfen bei beengten Verhältnissen, aber letztlich muss nach Montage Freiraum zwischen Revolver und Blech im Maschineninneren bestehen.
Auch wichtig: Ob Bandabzieher mehrere Züge unterstützt. „Mehrere Züge“ = Drehen längerer Teile, nicht in einem Spannen machbar. Nutzer zieht Stange nach jeder Operation inkrementell, um frisches, unbearbeitetes Material freizulegen, bevor erneut gespannt und gedreht wird. Kenner: EZ-Puller unterstützt mehrere Züge, aber Limits auf Accudynes Website beachten.
Industrielle Ausrüstung
- Near-Net-Shape-Drehen: Automatisierung für moderne Fertigung vereinfachen
- Kurzlauf-Drehen beschleunigen mit Stangenladern
- Präzisions-Schrägbett-Drehzentren für Hochgenauigkeitsbearbeitung
- Romi CNC 30 G: Hochvolumen-Stangenschneidmaschine mit hydraulischem Spannfutter
- CNC-Drehmaschinen erweitern: Vom Drehen zum Fräsen & Bohren
- Bearbeitungszentren für Drehoperationen optimieren
- Inkrementelle Automatisierung nutzen: Produktion durch Lights-Out-Bearbeitung steigern
- Haas ST-10Y: Kompaktes Y-Achsen-Drehzentrum mit 4″ Hub, Live Tooling & 4-Achs-Fähigkeit
- Samsung SL25ASY CNC-Drehmaschine: Präzisions-Y-Achsen-Drehzentrum mit integrierter Bearbeitung
- Murata MW50GT CNC-Drehzentrum: Twin-Spindle, Twin-Gantry Automation für hochpräzise, schnelle Produktion