



Den besten Hartmetallgrad für Ihre Bearbeitungsanforderungen wählen
 Foto: Getty Images
Während der metallurgische Begriff „Hartmetallgrade“ spezifisch Wolframcarbid (WC) mit Kobalt gesintert bezeichnet, hat er in der Zerspanung eine breitere Bedeutung: gesintertes Wolframcarbid kombiniert mit Beschichtungen und Nachbehandlungen. Beispiel: Zwei Wendeschneidplatten aus gleichem Hartmetall, aber unterschiedliche Beschichtung/Nachbehandlung = unterschiedliche Grade. Hartmetall-Beschichtungskombinationen fehlen Klassifizierungsstandardisierung – verschiedene Schneidzeughersteller nutzen unterschiedliche Namen/Klassifizierungen für Gradtabellen. Dies erschwert Gradvergleich für Anwender, besonders da Gradgeeignetheit für eine Anwendung Schnittbedingungen und Standzeit dramatisch beeinflusst.
Um diesen Dschungel zu navigieren, müssen Anwender verstehen, was einen Hartmetallgrad ausmacht und wie jedes Element verschiedene Bearbeitungsaspekte beeinflusst.
Was ist der Substrat?
Der Substrat ist das Grundmaterial der Wendeschneidplatte oder des Vollhartmetallwerkzeugs unter Beschichtungen und Nachbehandlungen. Typischerweise 80-95 % WC. Für gewünschte Eigenschaften fügen Hersteller Legierungselemente zu. Hauptelement: Kobalt (Co) – höherer Co-Gehalt = größere Zähigkeit, niedrigerer = größere Härte. Sehr harte Substrate erreichen 1800 HV – exzellenter Verschleißwiderstand, aber sehr spröde, nur für sehr stabile Bedingungen. Sehr zähe Substrate ca. 1300 HV – nur niedrigere Schnittgeschwindigkeiten, schnellerer Verschleiß, aber bessere Widerstandsfähigkeit gegen unterbrochene Schnitte und ungünstige Bedingungen.
Die richtige Balance zwischen Härte und Zähigkeit ist der entscheidendste Faktor bei Gradwahl für eine Anwendung. Zu harter Grad → Mikrobrüche an Schneide oder katastrophaler Ausfall. Zu zäher Grad → schneller Verschleiß oder Schnittgeschwindigkeitsreduzierung → Produktivitätsverlust. Tabelle 1 gibt Grundlagen für richtige Härtewahl:
| Material | Drehen | Fräsen | ||
|---|---|---|---|---|
| Kontinuierlich | Leicht unterbrochen | Stark unterbrochen | ||
| Stahl | Hart | Mittel | Zäh | Zäh |
| Edelstahl | Hart | Mittel | Zäh | Zäh |
| Aluminium | Hart | Mittel-Hart | Mittel | Mittel |
| Inconel | Sehr Hart | Hart | Mittel | Zäh |
| Titan | Sehr Hart | Hart | Mittel | Mittel |
Was sind Hartmetallbeschichtungen?
Die meisten modernen Wendeschneidplatten und Vollhartmetallwerkzeuge sind mit dünnem Film (3-20 µm / 0,0001-0,0007 Zoll) beschichtet. Typische Zusammensetzung: Titannitrid, Aluminiumoxid, Titankohlenstoffnitrid-Schichten. Beschichtung erhöht Härte und schafft Wärmebarriere zwischen Schnitt und Substrat.
Beschichtungen werden durch zwei Haupttechnologien aufgebracht:
- CVD (Chemische Gasphasenabscheidung): Schichten bis 25 µm dick. Effektive Wärmebarriere, höhere Schnittgeschwindigkeiten vs. PVD. Nachteil: Dicke verhindert scharfe Schneiden, anfälliger für Risse/Brüche.
- PVD (Physikalische Gasphasenabscheidung): 1-8 µm Dicke. Niedrigere Schnittgeschwindigkeiten vs. CVD, aber zäher, auf scharfe Schneiden aufbringbar, glattere Oberflächen = weniger Reibung.
Tabelle 2: Grundlegender Leitfaden für passende Beschichtung je Anwendung.
| Material | Drehen | Abstechen/Nuten | Fräsen | |
|---|---|---|---|---|
| Hohe Schnittgeschwindigkeit | Niedrige Schnittgeschwindigkeit | |||
| Stahl | CVD | PVD | PVD | PVD / Dünn CVD |
| Edelstahl | Dünn CVD | PVD | PVD | PVD / Dünn CVD |
| Aluminium | Unbeschichtet | Unbeschichtet | Unbeschichtet | Unbeschichtet |
| Inconel | Dünn PVD | Dünn PVD | Dünn PVD | PVD |
| Titan | Dünn PVD / Unbeschichtet | Dünn PVD / Unbeschichtet | Dünn PVD / Unbeschichtet | PVD / Unbeschichtet |
Was sind Nachbehandlungen?
Erst vor ca. 10 Jahren an Bedeutung gewonnen, ist Nachbehandlung nach Beschichtung nun Industriestandard. Meist Sandstrahlen oder Poliertechniken, die die oberste Beschichtungsschicht glätten, Reibung und damit erzeugte Hitze reduzieren. Preisunterschiede meist gering – in den meisten Fällen Grade mit Nachbehandlung vorziehen.
Gradauswahltabellen
Für richtige Hartmetallgradwahl: Lieferantenkatalog/Website konsultieren. Kein formaler internationaler Standard, aber die meisten nutzen Tabellen, die Grade nach „Anwendungsbereich“ als dreistellige Buchstaben-Zahlen-Kombination beschreiben (z. B. P05-P20).
Erster Buchstabe = Materialgruppe nach ISO. Jedem Buchstabe eine Farbe zugeordnet:
| Buchstabe | Material | Farbe |
| P | Stahl | Blau |
| M | Edelstahl | Gelb |
| K | Gusseisen | Rot |
| N | Nichteisen | Grün |
| S | Superlegierungen | Orange |
| H | Gehärteter Stahl | Grau |
Die zwei Zahlen = relativer Härtegrad auf Skala 05-45 in 5er-Schritten. 05 = sehr hart für günstige/stabile Bedingungen. 45 = sehr zäh für ungünstige/unstabile Bedingungen.
Kein Standard für diese Werte – als relativer Wert innerhalb der spezifischen Gradtabelle interpretieren. Z. B. P10-P20 in zwei Katalogen verschiedener Lieferanten kann unterschiedliche Härte bedeuten.
Gradauswahltabellen meist separat für vier Hauptanwendungen:
- Drehen
- Fräsen
- Nuten/Abstechen
- Bohren
P10-P20 in Drehtabelle kann andere Härte haben als P10-P20 in Frästabelle – selbst im selben Katalog. Unterschied: Günstige Bedingungen variieren je Anwendung. Drehen = sehr harte Grade, Fräsen = wegen unterbrochener Natur Zähigkeit nötig.
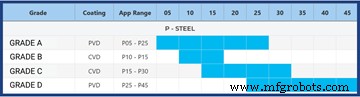
Tabelle 3 zeigt hypothetische Gradtabelle für verschiedene Schwierigkeitsgrade beim Drehen, wie in Schneidzeugkatalog. Beispiel: Grad A für breites Drehspektrum empfohlen, aber nicht für stark unterbrochene Schnitte; Grad D für stark unterbrochenes Drehen und hochungünstige Bedingungen. Tools wie Grades Finder von MachiningDoctor.com suchen Grade nach diesem System.
Hartmetallgradbezeichnungen
Kein offizieller Standard für Grad-Anwendungsbereiche → kein formaler Standard für Gradbezeichnungen. Die meisten großen Hartmetallplattenlieferanten folgen jedoch gemeinsamen Richtlinien. „Klassische“ Bezeichnung: 6-stelliges Format BBSSNN:
- BB — Markencode: Jeder Großlieferant hat eigene Buchstaben.
- SS — Gradseriennummer: Meist zwei willkürliche Ziffern. Serie = Gruppe von Graden für bestimmtes Rohmaterial mit gemeinsamer Beschichtungsart. Beispiele: BB85 — CVD-Grade für Drehen Stahl; BB64 — PVD-Grade für Nickelbasislegierungen; BB23 — CVD-Grade für Fräsen Gusseisen.
- NN — Härtegrad: Letzte zwei Ziffern spiegeln meist Härte der verschiedenen Grade einer Serie wider. Bereich 05-45 wie oben. Beispiele: BB8505 — sehr hart für Drehen Stahl stabile Bedingungen; BB8540 — sehr zäh für Drehen Stahl stark unterbrochene Schnitte.
Obige Erklärung in vielen Fällen richtig. Da kein ISO/ANSI-Standard, machen manche Lieferanten eigene Anpassungen – auf Änderungen achten.
Drehgrade
Grade spielen bei Drehen wichtigere Rolle als bei anderen Anwendungen. Daher größte Gradauswahl im Drehabschnitt der Kataloge.
Warum sind Grade beim Drehen so wichtig?
Umfangreiche Drehgrade resultieren aus umfangreichen Drehanwendungen. Alles von kontinuierlicher Bearbeitung (Schneide ständig engagiert, keine Stöße, viel Wärme) bis unterbrochene Schnitte (schwere Stöße) fällt darunter.
Breite Gradpalette bezieht sich auch auf großen Durchmesserbereich: von 3 mm (1/8 Zoll) für Schweizer Drehautomaten bis 100 Zoll für schwere Industrie. Da Schnittgeschwindigkeit vom Durchmesser abhängt, braucht man Grade optimiert für niedrige/hohe Schnittgeschwindigkeiten.
Große Lieferanten bieten meist separate Seriens für jede Materialgruppe. In jeder Serie: Grade von zäh (unterbrochene Schnitte) bis hart (kontinuierliche Bearbeitung).
Fräsgrade
Bei Fräsen kleineres Gradangebot. Wegen grundsätzlich unterbrochener Natur: Fräswerkzeuge brauchen zähe Grade mit hoher Schlagfestigkeit. Beschichtungsschicht muss dünn sein – sonst hält sie Stößen nicht stand.
Die meisten Lieferanten nutzen zähen Substrat und verschiedene Beschichtungen für Fräsen verschiedener Materialgruppen.
Abstech- und Nutgrade
Bei Abstechen/Nuten begrenzte Gradwahl wegen Schnittgeschwindigkeitsfaktoren. Durchmesser wird kleiner je näher Schnitt zur Mitte. Schnittgeschwindigkeit nimmt graduell ab. Beim Abstechen zur Mitte → Geschwindigkeit am Schnittende null → Scheren statt Schneiden.
Daher: Grad für Abstechen muss breiten Geschwindigkeitsbereich abdecken, Substrat zäh genug für Scheren am Betriebsende.
Flaches Nuten ist Ausnahme – ähnelt Drehen. Lieferanten mit großer Nutplattenauswahl bieten oft breitere Gradvielfalt für spezifische Materialgruppen/Bedingungen.
Bohrgrade
Beim Bohren hat Bohrermitte immer Schnittgeschwindigkeit null, Peripherie Geschwindigkeit abhängig von Bohrer-Durchmesser und Spindeldrehzahl. Für hohe Schnittgeschwindigkeiten optimierte Grade versagen – nicht verwenden. Die meisten Lieferanten bieten nur wenige Grade an.
Industrielle Ausrüstung
- Expertenrat zur Installation & Wartung von Industrierüttlern
- Wichtiger Leitfaden zur Deckenkran-Sicherheit: Arbeiter schützen & Unfälle reduzieren
- Der umfassende Leitfaden zu Industriescheibenbremssätteln: Design, Anwendungen & Branchenauswirkungen
- Kranbetrieb & Wartung: Umfassender Sicherheits- und Pflegeleitfaden
- Der definitive Leitfaden zur Auswahl von Motorkupplungen für langlebige Leistung
- Endschalter meistern: Umfassender Leitfaden für Sicherheit und Effizienz
- Dynamisches Bremsen in schweren Zügen verstehen
- Umfassender Leitfaden zu industriellen Bremskomponenten
- Ladekran-Komplettleitfaden: Auswahl, Wartung, Industrieanwendungen
- Komplettleitfaden: Den richtigen Kran für Ihr Projekt wählen