



Laserschneiden-Effizienz maximieren: Schlüsselfaktoren für echte Performance
Laserschneid-Performance wird fast täglich verbessert, doch echte Performance bedeutet mehr als die Maschine allein. Echte Performance: Qualitativ hochwertige Teile so schnell und effizient wie möglich von der Maschine zu bekommen. Früher bedeutete das: immer höhere Laserresonator-Leistung für schnellere Schnittzeiten. Viele Betriebe rüsteten mit Automatisierung oder zusätzlichen Lasersystemen auf, um eine wachsende Materialvielfalt (Kupfer, Messing, dickeres Aluminium) zu bearbeiten.
Was ist Laserschneiden?
Von CO2-Resonatoren der Vergangenheit zu Festkörperresonatoren mit Faseroptik heute: Laserschneiden entwickelt sich zum immer unverzichtbareren Gerät in der Fertigungs-Lohnwerkstatt. „LASER“ ist ein Akronym (wussten Sie das?) für Light Amplification by Stimulated Emission of Radiation. Es stammt vom ursprünglichen Prozess, Lichtstrahlen so zu intensivieren, dass sie Metall verdampfen. Bei CO2-Systemen wurde ein Hochfrequenzsender an eine Kammer mit Lichtquelle gekoppelt. Die ständige Bestrahlung mit HF-Wellen ließ Lichtteilchen kollidieren, spaltete sie und erzeugte mehr Licht – die Amplifikation. Das Licht durchlief die Kammer (meist ein Glasrohr, „Glass Works“ genannt), wurde wiederholt reflektiert, nur ein kleiner Teil amplifizierten Lichts entwich.
Bei Festkörperlasern ist der Prozess simpler und hat kaum Verschleißteile. Halbleiterdiodenlaser wandeln Strom effizient in Licht um; hunderte davon gebündelt verstärken das Licht weiter für Gravur und Schneiden. Mit Systemen bis 23 kW (aktuell im Maschinenmarkt bis 12 kW limitiert durch Schneid-, Bewegungs- und vor allem Kühlgrenzen) sind Festkörperresonatoren heute Standard und die Zukunft des Laserschneidens.
Wie funktioniert ein Laser eigentlich?
Ob CO2 oder Festkörper: Das hoch amplifizierte Licht wird entweder über Spiegel und Linsen entlang eines Strahlpfads (CO2) oder per Glasfaser zum Schneidkopf geleitet, wo es refokussiert und mit solcher Intensität auf das Material trifft, dass es verdampft. Mit Hilfe von Hochdruckgasen (meist O2 oder N2), die direkt um den Laserstrahl geblasen werden, wird der verdampfte metallische „Staub“ schnell entfernt – zurück bleibt eine saubere, glatte, geschmolzene Oberfläche. Typischerweise: Je höher die Resonatorleistung, desto schneller die Materialabtragung.
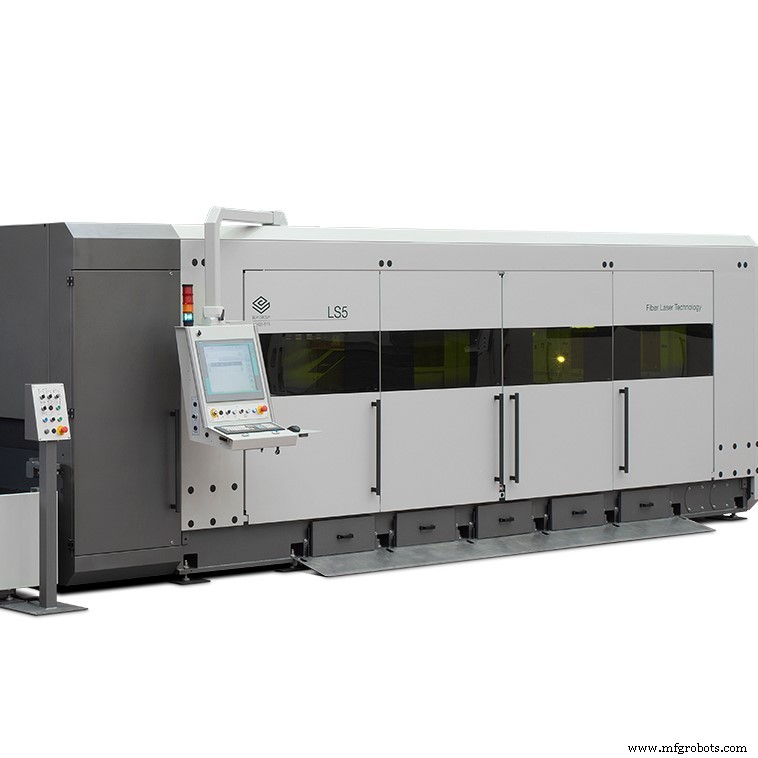
Koppelt man dieses Lasersystem mit einem hochpräzisen, responsiven Bewegungssystem, kann der Laser innerhalb des Verfahrwegs in Millisekunden überall positioniert werden – glatt und sauber schneidend: Stahl, Aluminium, Messing, Kupfer und viele Legierungen. Auch Kunststoffe und Holz sind schneidbar, doch die intensive Hitze kann bei Unvorsichtigkeit Materialien verbrennen.
Welche Lasereigenschaften verbessern die Performance wirklich?
Laserschneid-Performance misst sich an: Geschwindigkeit & Durchsatz. Aber Vorsicht: Wie in der Fertigung allgemein, kann das Beschleunigen eines Prozesses den Flaschenhals nur in den nachgelagerten Bereich verlagern. Wenn Teile später in Schweißen, Montage, Abkanten etc. weiterverarbeitet werden, kann schnelleres Laserschneiden Geldverschwendung sein – die Maschine belädt die Folgeprozesse schnell und steht dann still. Mit diesem Gedanken im Hinterkopf, falls Laserschneid-Performance dennoch relevant:
- Höhere Leistung: Mehr Watt erhöht Geschwindigkeit. Im unteren Bereich marginal, im oberen Bereich signifikant. Aktuell ist qualitatives Laserschneiden auf ca. 1–3/16" (ST, VA, AL) mit 6 kW Festkörperresonator limitiert. Mehr Leistung steigert lineare Schnittgeschwindigkeit massiv: Im Vergleich 6 kW vs. 12 kW bei 3/8" VA war die Steigerung 150 % gegenüber 6 kW.
- Automatisierung: Schnelles Schneiden ist nur ein Teil. Mindestens genauso wichtig: Material genauso effizient auf und ab der Maschine bewegen. Schneidet die Maschine ein Blech in 2–3 Minuten, aber steht 5–10 Minuten für Be-/Entladen still, ist der Gewinn dahin. Be-/Entladesysteme oder Turm-Lader steigern die Gesamtperformance erheblich.
Nachteile gesteigerter Performance beim Laserschneiden
Die Kehrseiten höchster Produktivität: Kosten, Platz, Wärme. Der Schritt zu 8, 10 oder 12 kW verbessert Geschwindigkeit im Spreadsheet-Vergleich, aber der Preis kann sich verdoppeln. Manche Hersteller dieser Höchstleistungen haben Probleme, die Schneidköpfe ausreichend zu kühlen – führt zu teuren Stillständen und Reparaturen, die jeden Produktivitätsgewinn zunichtemachen. Platzbedarf: Ein einfaches Be-/Entladesystem verdoppelt den Platzbedarf des Basissystems und ist oft unflexibel und nachträglich schwer integrierbar.
Performance-Laserschneidmaschinen zum Verkauf
Suchen Sie ein neues oder neuwertiges Faserlaserschneidsystem? Southern Fabricating Machinery Sales bietet viele Optionen. Systeme wie Polaris Laser oder Piranha Laser sind Einstiegslösungen mit Raten unter 5.000 $/Monat. Für echte High Performance bietet BLM GROUP Geschwindigkeit, Effizienz, Automatisierungsflexibilität und Aufrüstbarkeit, die Performance-orientierte Käufer suchen. Prüfen Sie alle Optionen.
Industrielle Ausrüstung
- 5 Schlüsselerkenntnisse zur Laserschneidtechnologie
- Plasma- vs. Laserschneiden: Wesentliche Unterschiede und wann welches Verfahren
- CO₂- vs. Nd:YAG-Laserschneiden: Wesentliche Unterschiede erklärt
- 5 Hauptvorteile des Laserschneidens für die moderne Fertigung
- Wasserstrahl- vs. Laserschneiden: Welches liefert überlegene Präzision?
- Laserschneiden: Fortschrittliche Technologie & Geschäftsmöglichkeiten
- Lasertechnologie verstehen: Umfassender Leitfaden zu Schneiden und Gravieren
- 5 Hauptvorteile des Laserröhrchenschneidens für die Präzisionsfertigung
- Faserlaser-Leistung maximieren: Wesentliche Wartungstipps & Best Practices
- Wasserstrahlschneiden erklärt: Präzise, vielseitige Fertigungstechnik