



Laserschneiden erklärt: Verfahren, Typen und Anwendungen
Laserschneiden ist ein nicht-konventionelles Fertigungsverfahren, das einen intensiv fokussierten, kohärenten Lichtstrahl (Laser) zum Materialabtrag nutzt. Es handelt sich um einen subtraktiven Prozess: Material wird kontinuierlich durch Verdampfung, Schmelzen, chemische Ablation oder kontrollierte Rissausbreitung entfernt.
Die Laseroptik wird per CNC (Computerized Numerical Control) digital gesteuert – Bohrungen ab 5 µm sind realisierbar. Da keine Eigenspannungen entstehen, lassen sich auch empfindliche, fragile Werkstoffe schneiden.
Funktionsweise des Laserschneidens
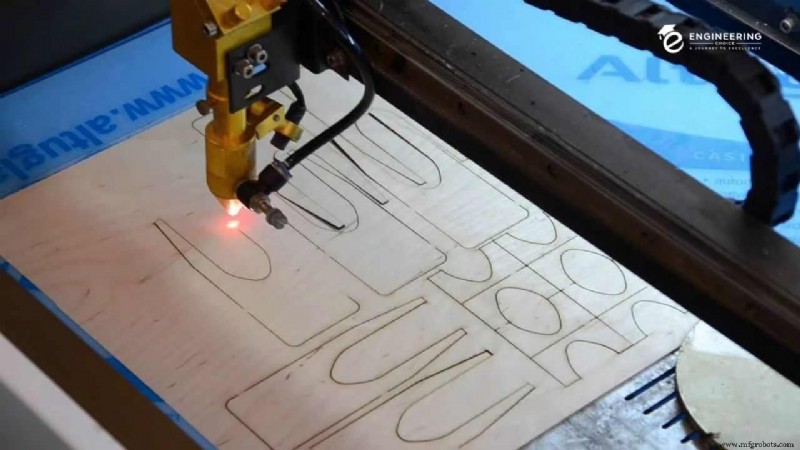
Eine Laserschneidmaschine arbeitet ähnlich wie eine CNC-Maschine, nutzt aber einen Hochleistungslaser. Der Strahl wird über CNC-/G-Code geführt und schneidet das Material bei gleichzeitiger Bewegungssteuerung.
Nach Fokussierung schmilzt, verdampft oder verbrennt das Material. Ein Gasstrahl (Schneidgas) bläst den Schmelze aus dem Schnittspalt – resultierend in hoher Kantenqualität. Die Strahlerzeugung erfolgt in einem geschlossenen Resonator: Eine Lampe oder elektrische Entladung regt das Lasermedium an. Durch mehrfache Reflexion an einem teiltransparenten Spiegel verstärkt sich das Licht, bis ein kohärenter, monochromatischer Strahl austritt. Ein Faserkabel oder Spiegel fokussiert den Strahl auf die Arbeitszone.
Strahl durchmesser: < 0,32 mm an der engsten Stelle. Schnittfuge (Kerf) kann bis 0,10 mm betragen (materialdickenabhängig). Bei nicht randgestarteten Schnitten wird ein Piercing (Anbohren) durchgeführt.
Lasertypen zum Schneiden
Drei Haupttypen dominieren: CO₂-, Nd:YAG- (Neodym-Yttrium-Aluminium-Granat) und Faserlaser. Sie unterscheiden sich im aktiven Medium.
CO₂-Laser (Kohlendioxid-Laser)
Gasentladungsmedium: 10–20 % CO₂, 10–20 % N₂, Spuren H₂, Xe, Rest He. Pumpen durch Entladungsstrom (nicht Licht). Stickstoffmoleküle werden angeregt, übertragen Energie schwingungsresonant auf CO₂. Dieses emittiert Infrarot bei 10,6 µm oder 9,6 µm. Resonanzspiegel reflektieren diese Wellenlängen; ein teiltransparenter Spiegel koppelt den Schneidstrahl aus. Nach Emission kehrt CO₂ über Helium in Grundzustand zurück – Helium wird heiß und durch Kühlsystem abgeführt. Wirkungsgrad ~30 % (höher als andere Laser).
Festkörperlaser (Kristall: Rubin, Nd, Nd:YAG)
Synthetische Kristalle als aktives Medium. Häufig: YAG (Y₃Al₅O₁₂) dotiert mit 1 % Nd³⁺. Nd-Ionen ersetzen Y-Ionen im Kristallgitter. Stablänge ~10 cm, Durchmesser 6–9 mm. Enden poliert, hochreflektierend beschichtet (Resonator). Pumpen durch Krypton-Blitzlampe oder Laserdiode. Nd-Ionen werden angeregt, strahlungslos in metastabilen Zustand überführt. Bei Entladung: Infrarot emisson bei 1064 nm.
Faserlaser
Neuere Generation: Lichtführung in dotierten Glasfasern (statt Gas oder Kristall). Damit Festkörperlaser mit ähnlicher Funktionsweise wie Kristallaser. Dotierung mit Erbium (1528–1620 nm) oder Ytterbium (1030, 1064, 1080 nm). Licht bleibt in der Faser mit minimalen Verlusten – höhere Stabilität als freistrahlende Systeme, die präzise Justage erfordern.
Vorteile von Laserschneidmaschinen
Hohe Präzision und Genauigkeit
Fokussierter Strahl schneidet mit extrem hoher Präzision. Toleranzen typischerweise 0,003–0,006 mm. Plasmaschneiden: ~0,02 mm. Andere Verfahren: 1–3 mm oder mehr. Für hochpräzise Fertigung (z. B. Luftfahrt) ist Laserschneiden erste Wahl.
Niedrigere Kosten, höhere Wirtschaftlichkeit
Keine kundenspezifischen Werkzeuge nötig, keine Umrüstung für neue Projekte. Kein Werkzeugverschleiß (berührungslos). Wenige mechanische Bauteile → geringere Wartungskosten. Niedrigere Betriebskosten vs. konventionelle Fertigung.
Bewältigung extremer Komplexität
Aufgaben, die andere Verfahren überfordern, werden für Laserschneiden einfach. Bearbeitung dünnster Kanten, komplexe Geometrien schnell realisierbar. Große Toleranzbandbreite, diverse Materialien.
Hohe Materialausnutzung, geringer Verschnitt
Minimaler Materialverlust durch schmalen Schnittspalt. Maximale Nesting-Effizienz → weniger Abfall, niedrigere Materialkosten.
Vermeidung von Werkzeugschäden
Entgegen landläufiger Meinung: Wärmeeinflusszone (HAZ) ist sehr klein, Toleranzen bleiben unbeeinflusst. Hohe Schnittgeschwindigkeit verhindert Verzug und Verwerfung.
Geringer Energieverbrauch
Keine beweglichen Antriebskomponenten für den Schneidprozess → niedriger Energiebedarf. Schnelle Bearbeitung spart Zeit und Strom. Geringerer Energieverbrauch = niedrigere Betriebskosten.
Breite Materialverträglichkeit
Nicht nur Metalle: Holz, Aluminium, Kunststoffe, Kupfer, Messing. Zusätzlich Markieren, Bohren, Gravieren ohne Werkzeugwechsel. Laserschneiden ist ein universeller Prozess.
Nachteile von Laserschneidmaschinen
- Kunststoffschneiden erzeugt giftige Dämpfe → teure Absaugung/Filterung nötig.
- Ergebnis abhängig von Dicke, Material, Lasertyp. Unsachgemäße Parameter → Verbrennungen, Verfärbungen (Metalle).
- Plasmaschneiden bewältigt noch dickere Bleche, though der Gap schließt sich (Maschinenkosten bleiben hoch).
- Trotz Automatisierung: Inbetriebnahme/Wartung erfordern Fachpersonal. Laserkontakt → schwere Verbrennungsgefahr.
Anwendungsbereiche
Laserschneiden ist ein dynamischer Sektor mit stetiger Weiterentwicklung. Hauptanwendungen heute:
Automobilindustrie
Schnelle, präzise Reproduktion von Bauteilen (Karosserie, Elektronik, Interieur, Bedienelemente). Gravur von Tasten (Lichtleiter), Seriennummern. Formenbau für Hydroforming-Teile (Motorrahmen, Armaturenträger).
Werkzeug- und Formenbau
Präzise Schneidwerkzeuge für Stanzteile durch variable Schnitttiefe. Schnelles Duplizieren von Formen. Spritzgussformen mit gleicher Präzision. Vereinfacht Formenbau, beschleunigt Reproduktion. Kennzeichnung von Handwerkzeugen (Logos, Infos auf Gummigriffen).
Schmuck- und Uhrenindustrie
Präzision für kleine Zahnräder (Uhren) – weniger Verschnitt, kürzere Fertigungszeit. Gravur während der Fertigung. Exakte Ring-/Armbandgeometrien (Breite, Tiefe, Durchmesser). Innen- und Außengravuren.
Medizintechnik
Laserchirurgie (präzise Schnitte, schnellere Heilung). Fertigung von Medizintechnik: Stents, Herzklappenrahmen, Gefäßclips, KnochenScharnier, flexible Wellen, Reamer.
Keramikbearbeitung
Keramik: niedrige elektr./therm. Leitfähigkeit (Isolator), chemisch inert, hoher Schmelzpunkt, extreme Härte. Laserschneiden reduziert Bearbeitungszeit ohne Kantenqualitätsverlust. Anwendungen: Turbinenschaufeln, Elektromotoren, Lautsprecher, Generatoren, Reiskocher, Glühlampen.
Siliziumbearbeitung
Hochtemperaturbeständig, alterungsbeständig, gut bearbeitbar. Präzision ermöglicht kleinere Bauteile als andere Verfahren. Anwendungen: Computer, Elektronik, Textilien, Haushaltsgeräte, Automobil, Bauwesen.
Fazit
Laserschneiden bereichert die Fertigung durch gleichzeitige Bearbeitung diverser Materialien – Zeitersparnis, Kostensenkung. Kenntnis der Vor- und Nachteile hilft bei der optimalen Verfahrenswahl für Ihr Projekt.
Herstellungsprozess
- Plasma- vs. Laserschneiden: Wesentliche Unterschiede und wann welches Verfahren
- CO₂- vs. Nd:YAG-Laserschneiden: Wesentliche Unterschiede erklärt
- 3D-Druck verstehen: Prinzipien, Verfahren und zentrale Anwendungen
- Laserstrahlbearbeitung (LBM): Verfahren, Typen & industrielle Anwendungen
- Laserschweißen erklärt: Techniken, Arten & industrielle Anwendungen
- Strangpressen erklärt: Prozess, Arten und praktische Anwendungen
- Walzen: Verfahren, Mechanik, Fachbegriffe und industrielle Anwendungen
- Solarzellen-Typen erklärt: Funktionsweise, Aufbau und praktische Anwendungen
- CNC-Laserschneiden erklärt: Prozess, Arten und Hauptvorteile
- Umformtechnik Blechumformung: Stanzverfahren, Prozesse & Anwendungen