



Laserschneiden erklärt: Präzision, Leistung & Anwendungen
Einst waren Laser reine Science-Fiction. In 60 Jahren ging es von imaginären kosmischen Strahlenwaffen zur gezielten Nutzung von Lichtkraft. Heute sind Laser allgegenwärtig: in chirurgischen Geräten, optischen Lesegeräten, in der rohen Kraft von Fertigungslasern. Gemeinsam ist allen: unglaubliche Präzision, geführt von ruhiger Hand oder computergesteuerter Applikation.
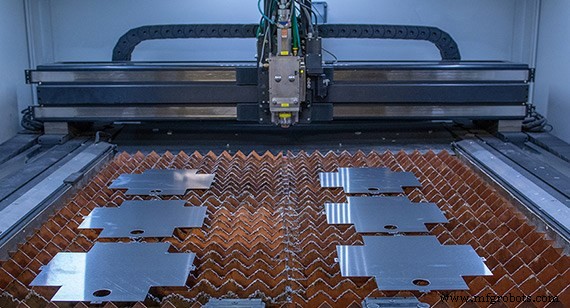
Was ist ein LASER?
LASER = Light Amplification by Stimulated Emission of Radiation (Lichtverstärkung durch angeregte Emission von Strahlung). Laser funktionieren, indem Atome bestimmter Elemente in kontrollierter Umgebung angeregt werden. Elektronen wechseln auf energiereichere Bahnen, kehren zurück und emittieren kohärentes Licht (einzelne Wellenlänge, phasengleich). Die Energie besteht aus Photonen, die durch eine Linse gebündelt zu einem einzelnen Strahl konzentriert werden – mit erheblicher Leistung.
Zwei Faktoren bestimmen die Schneidfähigkeit: Laserleistung (in Kilowatt, kW) und Fokussiervermögen des Strahls so kompakt wie möglich. Für Designer essenziell: Der Laser hat wie jedes Schneidwerkzeug eine Breite – den Laserkerf (Schnittfuge). Zwar wichtig zu kompensieren, aber der Kerf ist im Vergleich zu anderen Schneidverfahren viel kleiner.
Laser im Fertigungsvergleich
Zwei Lichttypen dominieren die Fertigung: Kohlendioxid (CO₂) und Faser (auch Festkörperlaser). Beide ca. 1963/64 erfunden, CO₂ länger kommerziell genutzt. Faser erreichte Fertigung erst Anfang der 1980er.
„Laser sind einer der Hauptgründe, warum wir Teile in Tagen statt Wochen fertigen“, sagt Phil Dunbar, Manufacturing Supervisor bei Protolabs in New Hampshire. „Die Schnitte sind unglaublich präzise und benötigen kaum, wenn überhaupt, Entgraten. Stanzpressen sind weiterhin wichtig, erreichen aber nicht diese Präzision.“
Vergleich: Faser führt allgemein, aber die Wahl hängt von Materialtyp und -dicke ab. Faser ist schneller bei dünneren Metallen. Der stärker fokussierte Strahl schneidet hochreflektive Materialien schneller. Im Gegensatz zu CO₂ haben Faserlaser keine beweglichen Teile oder Spiegel, die sich verstellen – geringere Wartungskosten. Am besten: Faserlaser verbrauchen weniger Strom bei gleicher Schneidleistung.
Man könnte denken, Faser sei ein klarer Sieg, aber CO₂ beeindruckt noch bei: Geschwindigkeit gerader Schnitte und – derzeit – Material dicker als 0,2 Zoll (5 mm). Doch Faserlaser werden leistungsstärker, diese Unterschiede verlieren an Bedeutung.
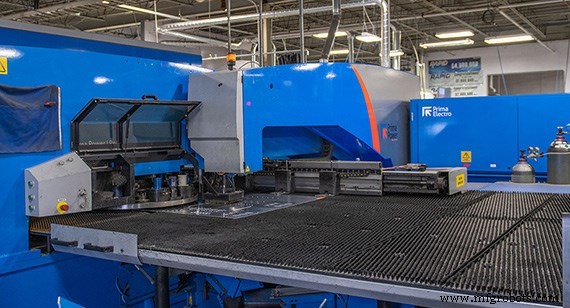
Alternativen zum Laserschneiden
Trotz Leistung und Geschwindigkeit sind Laser nicht die einzige Option.
Fräsen
Ein Endmill zu nutzen wirkt old school, ist aber auf 0,0003 Zoll (0,00762 mm) präzise und recht schnell. Vorteile: hochwertige Kanten, Bearbeitung 3D-Geometrien. Nachteil: Rüst- und Programmierzeit.
Wasserstrahlschneiden
Wasser mit Schleifpulver, extrem hoher Druck durch Düse. Genauigkeit wie Fräsen, aber Kantenqualität leidet unter Strahlverzerrung beim Schneiden.
Draht-EDM (Erodieren)
Strom durch dünnen geladenen Draht (Kupfer/Messing) erzeugt Funke zwischen Draht und Werkstück. Zweiter Draht auf Gegenseite schließt Stromkreis. Funke durchdringt Metall präzise. Prozess läuft in dielektrischem Wasser (nicht leitend) – kühlt Schneidefläche, begrenzt elektrischen Pfad. Langsam, aber Genauigkeit bis 0,0001 Zoll (0,00254 mm). Wichtige Einschränkung: Werkstück muss elektrisch leitfähig sein.
Stanzpresse
Presst durch Metall für gewünschte Form. Einbußen bei Genauigkeit und Kantenqualität – Entgraten zwingend. Nicht für spröde oder gehärtete Metalle (Bruchgefahr). Positiv: Nach Rüstzeit und Programmierung einfache Mehrfachfertigung.
Laserschneid-Service für Blechteile
Analoge und digitale Fertigung verschmelzen in Laser/Stanz-Maschinen: präzises, starkes Faserlaserschneiden kombiniert mit Standardwerkzeugen und Geometrien, die Stanzpresse besser managt. Features wie Lamellen, Flansche etc. lassen sich schnell mit lasergeschnittenen, gratfreien Kanten per Einzelwerkzeug für Schneiden und Umformen erstellen.
Laser in der Fertigung bedeuten sicheres, schnelles, präzises Schneiden von Blechen. Die Kraft des Lasers, kombiniert mit der Fähigkeit, sanft von roher Kraft gerader Schnitte zur subtilen Präzision sanfter Kurven zu wechseln, macht sie unverzichtbar im Werkzeugkasten und ein Segen für Designer komplexer Teile.
Bei Protolabs ist unser Blechfertigungsservice auf Geschwindigkeit ausgelegt. Je nach Geometrie und Material werden Teile mit Stanzpresse, Faserlaser oder CO₂-Laser geschnitten. Für einfachere Teile ist Stanzpresse typischerweise effizientester und ökonomischster Weg. Blechkomponenten mit feineren, komplexeren Features werden per CNC-Laser geschnitten. Faserlaser für dünnere, reflektivere Materialien, CO₂-Laser für dickere Bleche bei höherem Leistungsbedarf.
Industrietechnik
- Plasma- vs. Laserschneiden: Wesentliche Unterschiede und wann welches Verfahren
- CO₂- vs. Nd:YAG-Laserschneiden: Wesentliche Unterschiede erklärt
- Wasserstrahl- vs. Laserschneiden: Welches liefert überlegene Präzision?
- Faserlaserschneidmaschinen: Unübertroffene Präzision, Geschwindigkeit & Energieeffizienz
- Drehen verstehen: Ein Schlüsselprozess der Präzisionszerspanung
- Wie Laserschneidepreise ermittelt werden – Ein klarer Leitfaden
- Hauptvorteile von Laserschneiden für Präzisionsfertigung
- Laser- vs. Plasmaschneiden: Die richtige Metallschneidtechnologie wählen
- Laserschneiden: Präzision, Vielseitigkeit und Exzellenz in der modernen Fertigung
- Hauptvorteile der Faserlaser-Schneidtechnologie