



Schweizer Drehautomaten meistern: 6 bewährte Schulungstipps
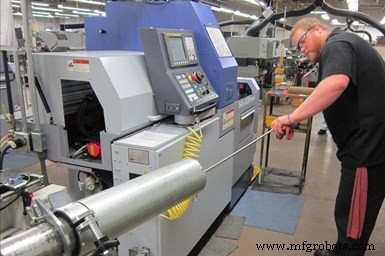
Vor einiger Zeit hatte ich die Gelegenheit, Vallorbs, einen Maschinenbaubetrieb in Bird-in-Hand, Pennsylvania, zu besuchen, der über umfangreiche Erfahrung mit Schweizer Drehautomaten verfügt. Natürlich steht er auch vor der Herausforderung, neue Mitarbeiter im Bedienen solcher anspruchsvollen Maschinen zu schulen.
Wie viele andere Betriebe beginnt Vallorbs mit den Grundlagen bei der Schulung neuer Bediener, einschließlich Anleitung zur Verwendung von Mikrometern und Lesen von Teilezeichnungen sowie Erklärung der Unterschiede zwischen einem Schubstockmaschine und einem konventionellen Drehzentrum. Allerdings ist das Bedienen eines Schweizer Typs nicht dasselbe wie das Bedienen eines traditionellen Drehautomaten. Hier sind einige Punkte, die es seinen neuen Schweizer Bedienern vermittelt:
- Kennen Sie den Unterschied zwischen einer Spindelspannzange und einer Führungsbüchse. Während die rotierende Spannzange fester angezogen werden muss, um das Stangenmaterial zu greifen, wenn der Schubstock sich bewegt, muss die Führungsbüchse so eingestellt werden, dass sie locker genug ist, um das Stangenmaterial durchzulassen, aber nicht zu locker, um die Stangenunterstützung in der Nähe des Schnittpunkts zu reduzieren. Das Unternehmen betont, dass der einzige wirkliche Weg, um zu lernen, wie man die Führungsbüchse richtig einstellt, durch Erfahrung und das „Gefühl“ einer richtigen Einstellung ist, bei der etwas Widerstand beim Drehen des Stabs spürbar ist, aber nicht zu viel. Vallorbs kauft typischerweise Führungsbüchsen, die 0,001 Zoll größer sind als der Stangendurchmesser. So muss ein Bediener die Führungsbüchse nicht mehr als 0,005 Zoll anziehen. Man meint, stärkeres Anziehen kann die Schlitze in der Führungsbüchse zu fest schließen, was den notwendigen Schmierölfluss in die Büchse verhindern kann.
- Messen Sie jeden Stab vor der Installation. Da die Führungsbüchse jedes Mal gelöst werden muss, wenn ein Reststück entfernt wird, um die Büchse beim Entfernen nicht zu beschädigen, muss die Büchse jedes Mal neu justiert werden, wenn ein neuer Stab geladen wird. Die meisten geschliffenen Stäbe, die Vallorbs verwendet, haben einen Durchmessergenauigkeit von ±0,0005 Zoll, was bedeutet, dass der Justierbetrag von Stab zu Stab variieren kann. Das Unternehmen sagt, das sei kein Problem, da ein Bediener die Führungsbüchse für jeden neuen Stab ohnehin neu justieren muss. Problematisch ist, wenn der Durchmesser eines Stabs entlang seiner Länge variiert. Zum Beispiel, sagen wir, es gibt einen Abschnitt des Stabs, wo der Durchmesser einige Zehntel kleiner als Nennmaß ist. Dies verringert die Unterstützung, die die Führungsbüchse sonst bieten würde, was zu höheren Auslauf- und Konzentrizitätsfehlern führt. Das Messen eines Stabs vor dem Laden in den Stangenzuführer deckt Durchmesserabweichungen auf.
- Achten Sie beim Werkzeugversatz. Bediener von Schweizer Typen müssen sich daran erinnern, dass ein einzelnes Werkzeug für eine Reihe verschiedener Operationen verwendet werden kann. Daher kann das Anpassen des Versatzes für ein Werkzeug, das derzeit einen übermaßigen Durchmesser produziert, beispielsweise nachfolgende Operationen, die das Werkzeug für diesen bestimmten Auftrag ausführt, negativ beeinflussen. Zum Beispiel könnte die Anpassung dazu führen, dass das Werkzeug einen anderen Durchmesser zu tief schruppt, was bedeutet, dass für den anschließenden Schlichtdurchgang ein Werkzeug Luft schneidet. Selbst wenn ein Arbeitsauftrag jeden Vorgang beschreibt, den jedes Werkzeug ausführen wird, kann dieses Konzept für jemanden, der neu bei Schweizer Typen ist, immer noch schwer zu verstehen sein.
- Kennen Sie das Werkstückmaterial. Manche Materialien sind härter für Werkzeuge als andere. Bediener müssen möglicherweise beim Bearbeiten von Inconel 718 häufig Versätze ändern, was bedeutet, dass sie jeden Teil nach der Bearbeitung gewissenhaft messen müssen. Dies könnte bei der Bearbeitung weniger anspruchsvoller Materialien wie Aluminium nicht der Fall sein.
- Achten Sie auf die Kühlmittelleitungen. Nachdem ein neuer Auftrag läuft, wird ein Einrichter typischerweise beobachten, ob das Kühlmittel an den richtigen Ort geleitet wird und ob Späne wie vorgesehen abgeführt werden. Während der Produktion ist es jedoch möglich, dass ein Bediener beim Wechseln eines Werkzeugs oder einer Wendeschneide eine flexible Kühlmittelleitung aus der Position stößt. Unentdeckt könnte dies Probleme wie Werkzeugbruch, verkürzte Werkzeugstandzeit oder schlechte Oberflächenqualität verursachen.
- Entwickeln Sie ein Gefühl für Oberflächen. Ein gedrehtes Merkmal sieht anders aus als ein gefrästes. Beide könnten die gleiche Oberflächenbewertung haben, aber die gefräste Oberfläche enthält Bearbeitungsspuren, die das Drehen nicht erzeugt. Vallorbs glaubt, dass dies manchmal etwas Zeit braucht, um von einem Bediener wertgeschätzt zu werden. Ebenso sieht eine gebohrte Bohrung anders aus als eine, die gedreht wurde. Wenn eine Bohrungstoleranz jedoch locker genug ist, könnte es möglich sein, die Bohrung einfach zu bohren und den Drehvorgang zu überspringen. Im Zweifel müssen Bediener möglicherweise einfach die Oberflächenbeschaffenheitsspezifikation auf der Teilezeichnung prüfen.
Industrielle Ausrüstung
- Professioneller Leitfaden: Langlebige Formen per 3D-Druck herstellen
- TRAK TRL 2460SX Drehmaschine: Präzision & Vielseitigkeit für Kleinserienproduktion
- Fortschrittlicher 7-Achsen-Schweizer-Drehautomat: 40 % Leerlaufreduzierung & schnellere Prozesse
- FBL-1233 Schrägbettdrehmaschine: Präzision, Geschwindigkeit & Vielseitigkeit für Hochvolumen & Kleinserien
- Haas GT-10 Drehmaschine – Kompakt & vielseitig für Sekundäroperationen
- Miyano BX‑26S Zweispindel-Drehmaschine – Präzision & Geschwindigkeit für komplexe Stangenbauteile
- Fortschrittliche Werkzeuglösungen für Schweizer Maschinen & Kleinteilefertigung
- HL-55/2000 CNC-Drehmaschine: Präzisionsdrehen für grosse Werkstücke
- Chevalier FBL-530 Schrägbettdrehmaschine – Robuste Präzision für große Werkstücke
- R07 Cincom CNC-Drehmaschine – Präzisions-7-mm-Bearbeitung für Kleinteile