



Laserdrehen: Ein Durchbruchswerkzeug für komplexe Medizinteile
Dieses Video veranschaulicht, wie Laserdrehen funktioniert. Credit: GFH GmbH
In der Präzisionsbearbeitungsindustrie haben Laser keine prominente Rolle über Teilemarkierung und Gravur hinaus gespielt, aber sie wurden zu Schweizer Drehautomaten hinzugefügt, um Rohrmaterial hauptsächlich für medizinische Anwendungen zu schneiden. Laser waren nützlich für die Erstellung kleiner Bohrungen und die Erzeugung von Schlitzen, Spiralen, Helixformen, Fenstern und anderen komplexen Geometrien in kanüliertem Material auf diesen Maschinen.
Jetzt nutzt neue Technologie einen Laser als Schneidwerkzeug, um Teile aus Vollmaterial „zu drehen“. Dieser Prozess, entwickelt vom deutschen Unternehmen GFH GmbH, ersetzt das konventionelle Drehwerkzeug durch einen berührungslosen Laser, der das Material mit ultrakurzen Laserpulsen verdampft und dabei weniger Energie verbraucht als traditionelle Drehmethoden. Die GL.smart Hochgeschwindigkeits-Präzisionsdrehmaschine, für US-Kunden über GFH in Deutschland erhältlich, ist besonders nützlich für Mikrozerspanung und ermöglicht hohe Genauigkeit für kleine, komplexe Teile, die oft empfindlich und schwierig zu bearbeiten sind, wenn konventionelle Drehprozesse implementiert werden.
„Dank berührungsloser Materialabtragung bleibt das Werkstück während des gesamten Bearbeitungsprozesses kraft- und verformungsfrei“, erklärt Florian Lendner, CEO von GFH. „Das bedeutet, es gibt keinen Genauigkeitsverlust, selbst bei sehr dünnen und empfindlichen Komponenten.“
Die Maschine teilt auch den Strahl einer Laserquelle und leitet ihn in zwei separate Köpfe, sodass sie gleichzeitig drehen sowie fräsen, bohren und gravieren kann. Strukturseitig stellen Sie sich eine zweispindlige, zweipalettengeführte vertikale Fräsmaschine vor, bei der jede Station Drehen und Fünf-Achs-Bearbeitung ermöglicht.
Berührungslose Bearbeitung
Das Herz der Maschine ist ein diodengepumpter Festkörperlaser, der Pulse im Pikosekunden- oder Femtosekundenbereich auf das Werkstück liefert. Diese „Puls auf Abruf“-Technik ermöglicht die Anpassung des Wärmeeintrags auf das Material, wodurch das Werkstück weniger überhitzt. Als Ergebnis treten keine Spannungen oder Teilverformungen auf. Das Unternehmen sagt, dieser Prozess sei gut geeignet für Komponenten aus sowohl sehr harten als auch spröden Materialien.
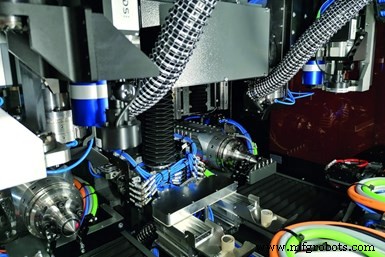
Die Verwendung eines Hochleistungslasers in Kombination mit Strahlteilung ermöglicht gleichzeitige Bearbeitung an zwei Stationen. Foto-Credits: GFH GmbH
Obwohl der diodengepumpte Laser der Standardlaser auf der GL.smart ist, kann GFH je nach Kundenbedarf verschiedene Laserquellen bereitstellen, die in Wellenlänge, Laserleistung oder Pulsbreite variieren. Mit diesen ultrakurzen Laserpulsen wird beim Schruppen so viel Material wie möglich entfernt. Beim Schlichten eines Teils wird die endgültige Qualität mit niedrigerer Laserenergie erreicht.
Der Laserstrahl kann auf die Mitte des Teils oder tangential gerichtet werden, je nach Operation. Wenn das Bauteil einen festen Durchmesser zum Drehen hat, trifft der Laserstrahl das Material tangential. Wenn jedoch nur bestimmte Bereiche über den gesamten Durchmesser bearbeitet werden, wie Bohrungen, trifft der Laserstrahl die Mitte des Materials.
Der Bereich der Abtragstiefen, die der Laser in einem Durchgang drehen/entfernen kann, hängt vom Material und dem Drehprozess ab. Bei tangentialer Abtragung reicht der Bereich vom Schlichten zum Schruppen von 1 Mikrometer bis 200 Mikrometer, und bei auf die Mitte gerichtetem Laserstrahl beträgt der Bereich 0,1 Mikrometer bis 10 Mikrometer (Schlichten bis Schruppen).
Nach der Bearbeitung werden fertige Teile entweder manuell vom Bediener aus dem Spannsytem entnommen oder fallen in einen Behälter unter dem Bearbeitungsbereich. Um abgetragenes Material aus der Maschine zu entfernen, ist die GL.smart mit einem Absaugsystem zur Erfassung von Aerosolen und Staub ausgestattet.
„Smart“-Fähigkeiten
Maschinenbaubetriebe, die die Medizin- und Uhrenindustrie beliefern, werden besonders von den Mikrozerspanungsfähigkeiten der GL.smart profitieren, so GFH. Zum Beispiel kann die Maschine Mikrowerkzeuge wie Pinzetten, Mikroklingen und Implantate sowie Unruhwellen, die in Uhrwerken verbaut sind, produzieren.
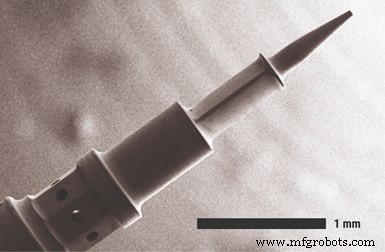
Mit der Fähigkeit, praktisch jedes Material zu bearbeiten, führt die Laserdrehmaschine Drehen, Bohren, Schneiden und Gravieren mit hoher Geschwindigkeit und Präzision aus, so das Unternehmen. Die Maschine bietet auch Kombinationsbearbeitung
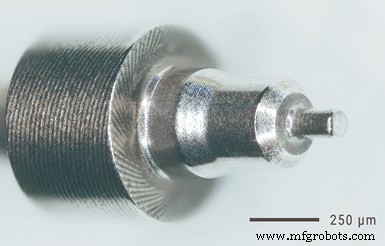
Die Fähigkeiten der GL.smart sind vielfältig und reichen von medizinischen Mikrowerkzeugen wie Pinzetten und Mikroklingen sowie Unruhwellen, die in Uhrwerken installiert sind.
sowie parallele Bearbeitung an zwei C-Achsen-Spannstationen gleichzeitig, was die Produktivität verdoppelt.
Wegen der Fünf-Achs-Bewegung können alle Operationen in einer Aufspannung durchgeführt werden. Daher kann das Werkstück ohne erneutes Spannen graviert, geschnitten, gebohrt oder strukturiert werden.
Die luftgelagerten Hauptwerkstückspindeln verfügen über einen Drehmomentantrieb, der zum Indexieren/Positionieren von Teilen und Rotieren bis zu 3.500 min⁻¹ in 0,4 Sekunden verwendet werden kann. Radiale und axiale Rundlaufgenauigkeit im Nanometerbereich ermöglichen Produktion mit Schleiftoleranzen. Die Maschine bietet auch ein kraftgesteuertes Spannzangensystem. GL.smarts kompakter Fußabdruck von 2.212 mm (L) × 1.026 mm (B) × 2.320 mm (H) ist in einem schwarzen Glasgehäuse enthalten, das vor Laserstrahlung schützt.
Die Maschine ist mit bis zu 16 simultanen Achsen erhältlich, gesteuert von ihrem selbst entwickelten System GL.control. Jede Arbeitsstation (Z-Achse ist für beide Arbeitsstationen gleich; Y-Achse ist für jede Arbeitsstation separat) kann mit einer Hauptspindel (X- und A-Achse) und einer Dreheinheit (X-, B- und C-Achse) ausgestattet werden. Die verbleibenden drei Achsen befinden sich in der Optikbox für Strahlmanipulation.
CNC steuert Laserpräzision
Programmiert und gesteuert mit seiner von GFH entwickelten GL.control-Software besteht die computergesteuerte Numeriksteuerung (CNC) der Maschine aus einem Computer, der ausschließlich für die numerische Steuerungssoftware verantwortlich ist, und einer anderen Einheit, die für die Betriebssoftware verantwortlich ist. Die CNC integriert die CAD/CAM-Funktionen sowie alle Subsysteme. Die schnelle speicherprogrammierbare Steuerung (SPS) der GL.smart ist für Laserprozesse ausgelegt und bietet Echtzeitzugriff für Lasersteuerung, sodass der Laser mit einer Genauigkeit von 40 Nanometern über den vollen Achsenbewegungsbereich eingeschaltet werden kann.
Der Prozess zur Erstellung eines Schneid-CAD/CAM-Programms für ein Teil umfasst:
- Hochladen der 3D-Datei in die Maschinensoftware
- Auswählen aller zu generierenden Geometrien
- Generieren des G-Codes für Laserbearbeitung
- Bearbeiten materialspezifischer Parameter
- Hochladen in die SPS
- Starten des Bearbeitungsauftrags
Beim Einrichten der Laserdrehmaschine für eine neue Art von zu bearbeitendem Teil kann es einfach oder etwas komplexer sein, abhängig von der Größe des Rohmaterials, so Lendner. „Wenn das Rohmaterial die gleiche Größe hat, braucht es nur eine Änderung der Softwareeinstellungen, um ein neues Design zu erstellen“, sagt er. „Wenn es eine neue Rohmaterialgröße ist, müssen auch die optische Einrichtung und das Spannsytem geändert werden.“ Die Maschine akzeptiert Rohmaterial bis 12 mm Durchmesser und Länge bis 2 m.
Eine kundenspezifische Maschine bauen
GFH bietet zahlreiche Add-ons und Zubehör für die GL.smart, die Benutzern helfen, eine kundenspezifische Maschine für ihre spezifischen Anwendungen zu bauen. Optionen umfassen Zubehör für Automatisierung, Überwachung und Qualitätssicherung.
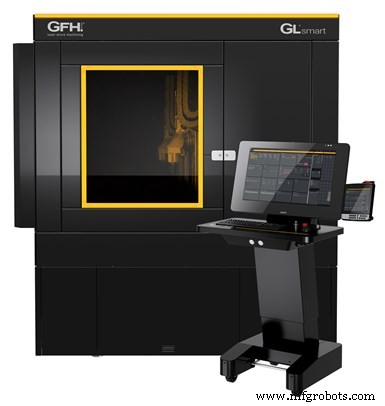
Die Laserdrehmaschine GL.smart bietet berührungslose Abtragung. Das bedeutet, es gibt keinen Genauigkeitsverlust, selbst bei sehr dünnen und empfindlichen Komponenten.
Wegen der wachsenden Beliebtheit und oft Notwendigkeit der Werkstattautomatisierung ist ein Sechs-Achs-Roboter-Werkstückhandhabungssystem und Stangenzuführung für die GL.smart verfügbar. Die Implementierung dieser Option bietet Möglichkeiten für mannlose Bearbeitung.
Weitere Optionen für die Laserdrehmaschine umfassen eine schwenkbare Gegen-Spindel und entweder ein kurzes oder langes Drehdesign, oder beides. Die Einrichtung der Spannzange und der Teileführung definiert, ob die Maschine ein kurzes oder langes Drehdesign hat.
GFH bietet folgende Ausrüstung als Optionen für die GL.smart an, die einfach über GL.control programmierbar sind.
Schwingungsarmer Laserstrahl: Der GL.beam umfasst den kompletten Strahlweg vom Laser bis zur Prozessoptik innerhalb der Maschine. Der Laser wird gemäß den Herstellerspezifikationen für schwingungsarmen Betrieb auf einem Granitsockel montiert und ausgerichtet.
Präzisionsspannsystem: Für wiederholtes Komponentenspannen kann die Maschine mit GL.clamp, einem Präzisionsspannsystem von Erowa, ausgestattet werden. Auf Anfrage sind auch Spannsysteme anderer Hersteller oder Vakuumspannvorrichtungen erhältlich.
Überwachungs- und Strahleinstellmodi: Die Lasersysteme können um die Betriebsmodi GL.om3 und GL.om4 erweitert werden. Betriebsmodus 3 wird für Prozessüberwachung verwendet, und Betriebsmodus 4 für Strahleinstellung.
Scannersystem: Für präzise Fertigung von Teilen oder Tiefengravur kann die Maschine mit einem Scannersystem namens GL.scan ausgestattet werden. Es positioniert den Laserstrahl auf den Werkstücken über zwei Galvo-Spiegel.
Optisches Messsystem: Das optische Messsystem GL.vision erleichtert die Positionierung des Bauteils unter dem Laser und bietet auch die Möglichkeit optischer Messung mit Mikroskopauflösung.
Festoptik-Modul: Das GL.optifix-Modul bietet Festoptik für Laserbohren, Präzisionsschneiden und Ablation. Es gibt keine beweglichen Komponenten in der Optik, was den Positionierfehler auf die Präzision des Achsensystems reduziert.
Distanzmodul: Das GL.distance-Modul ist für höchste Präzisionsanforderungen beim Mikrobohren und Präzisionsschneiden verfügbar. Abweichungen und Toleranzen der Bauteiloberfläche können vor der Bearbeitung aufgezeichnet und korrigiert werden.
GFH GmbH | gfh-gmbh.de/en/
Industrielle Ausrüstung
- Fortschrittliches CNC-Drehzentrum – Hochgeschwindigkeits-Spanabtrag & Präzisionsbearbeitung
- Duales Fest- & Gleitspindelstock-Drehen in einer TNL Maschine – Hochgeschwindigkeits-Präzision für Medizinische Befestigungselemente
- Effizientes kontinuierliches Drehen mit fortschrittlichen Drehfräszentren
- TT6 Drehfräszentrum: Zwillingswerkzeugfolgen für Spitzenproduktivität
- Megaturn Nexus 900: Hochleistungs-CNC-Vertikaldrehzentrum für Schwerzerspanung
- Quicktech TTS‑42 Zweispindel-Multitasking-Zentrum – 9-Achs-Präzisionswerkzeug
- PrimeTurning: Das erste All-in-One-Werkzeug für Vorwärts- und Rückwärtsdrehen
- Laserschneiden: Präzision, Vielseitigkeit und Hauptvorteile für die moderne Fertigung
- Laserschneiden: Fortschrittliche Technologie & Geschäftsmöglichkeiten
- Sandvik präsentiert All-Directional-Drehbearbeitung für mehr Flexibilität