



Überarbeitetes kompaktes CNC-Bearbeitungszentrum verbessert Sekundäroperationen
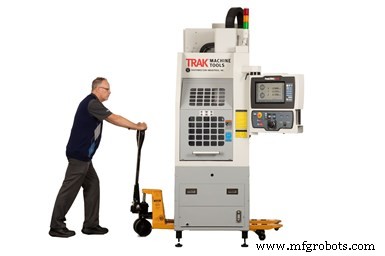
Dieses kompakte CNC-Bearbeitungszentrum kann für Sekundäroperationen und/oder als eigenständige Produktionsmaschine verwendet werden. Es kann bei Bedarf einfach in verschiedene Bereiche einer Werkstatt verlagert werden. Foto-Credits: Trak Machine Tools
Für all die Fortschritte in der Multitasking-Drehtechnologie über die Jahre – angetriebene Werkzeuge, Y-Achsen-Bewegung, B-Achsen-Spindeln usw. – ist es manchmal entweder notwendig oder macht einfach mehr Sinn, eine Zweitmaschine für erforderliche Fräs- oder Bohrarbeiten einzusetzen.
Wenn Stellfläche es zulässt, könnte ein kleines vertikales Bearbeitungszentrum (VMC) die Lösung sein. Tatsächlich bietet Trak Machine Tools/Southwestern Industries Inc. sein kompaktes VMC2 an, das für Sekundäroperationen und/oder als eigenständige Produktionsfräsmaschine verwendet werden kann. Diese Maschine kann auch bei Bedarf einfach in verschiedene Bereiche einer Werkstatt verlagert werden.
Das VMC2 teilt eine Reihe von Designelementen mit seinem Vorgänger, dem 2OP. Eines ist ein kleiner Fußabdruck. Das VMC2 misst 30,5" × 52" bei XYZ-Verfahrwegen von 14" × 12" × 17" und einer Einhausungstür, die sich vertikal öffnet, sodass die Maschine in der Nähe einer anderen platziert werden kann, was es für einen Bediener bequem macht, beide zu bedienen.
Sein Brückenbau hat eine kurze horizontale Kopfabstrahlung und einen Direktantriebsspindel. Die minimale Kopfabstrahlung soll die thermischen Ausdehnungseffekte auf die Y-Achse der Maschine erheblich reduzieren, besonders beim Vergleich von Teilen, die an einer „kalten“ Maschine morgens versus einer „warmen“ Maschine später am Tag laufen.
Der standardmäßige 8-Stationen-Werkzeugwechsler für BT30-Werkzeughalter eliminiert die Notwendigkeit manueller Werkzeugwechsel, während ein integriertes Jergens Ball Lock Spannsytem (bestehend aus Unterplatte, Spannplatte und Schäften) schnelle Rüstwechsel erleichtert. Mit diesem System werden die Schäfte durch Führungsbuchsen in der Spannplatte in Aufnahmelager in der am Maschinentisch befestigten Unterplatte eingesetzt. In jedem Schaft befinden sich drei Kugeln, die sich mit nur wenigen Umdrehungen einer Madenschraube in eine konische Nut im Aufnahmelager ausdehnen, um die Haltekraft zwischen Spannplatte und Unterplatte zu erzeugen und eine Positionierwiederholgenauigkeit von ±0,0005 Zoll zu erreichen.
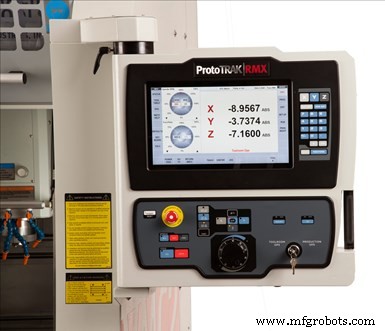
Die Maschinensteuerung bietet einen 15,6-Zoll-Touchscreen und Konversationsprogrammierung aus über 25 vorgefertigten Bearbeitungszyklen. Eine optionale adaptive Werkzeugpfadfunktion ist ebenfalls verfügbar.
Vielleicht die größte Änderung zum Vorgängermodell ist die Hinzufügung einer Prototrak RMX Steuerung, die auch auf der Linie größerer Bettfräsmaschinen und Werkzeugmaschinen des Unternehmens verwendet wird. Die RMX bietet einen 15,6-Zoll-Touchscreen und Konversationsprogrammierung aus über 25 vorgefertigten Bearbeitungszyklen. Eine optionale adaptive Werkzeugpfadfunktion arbeitet mit vom Benutzer definierten Standardwerten, um eine konstante Belastung des Schneidens aufrechtzuerhalten, während die gesamte oder die meiste verfügbare Schneidenlänge genutzt wird. Die Ergebnisse können bessere Oberflächen und schnellere Zykluszeiten im Vergleich zu traditionellen Werkzeugpfaden sein.
Die Steuerungssoftware bietet auch Single-Touch-Fenster-Flyouts für den Zugriff auf Fenster wie Werkzeugtabelle, Rechner, Mathe-Hilfe, Standardwerte und Optionen. Das Optionen-Fenster ermöglicht Änderungen an einem bestehenden Teileprogramm, die ein Bediener nicht im Originalprogramm behalten möchte. Es ist auch möglich, Zeichnungen und 3D-Modelle zu zoomen, zu schwenken oder zu drehen, wie man es mit einem Tablet oder Smartphone tun würde.
Das VMC2 bietet Luftblas- oder Kühlmittelzufuhr und kann zwischen Produktions- und Werkzeugbaubetriebsmodus umgeschaltet werden. Im Produktionsmodus verfügt die Maschine über eine Eilganggeschwindigkeit von 600 ipm und eine maximale Spindeldrehzahl von 10.000 min⁻¹, eine verriegelte Tür und automatische Werkzeugwechselfunktionalität. Im Werkzeugbaubetriebsmodus beträgt die Eilganggeschwindigkeit 400 ipm, die maximale Spindeldrehzahl 5.000 min⁻¹, es gibt keine automatische Werkzeugwechselfähigkeit und sie kann mit geöffneter oder geschlossener Einhausungstür betrieben werden.
Eine MTConnect-Datenaustauschprotokoll-Option ermöglicht es Benutzern, das VMC2 entweder über eine Ethernet-Verbindung oder einen USB-Wi-Fi-Adapter zu vernetzen. Zusätzlich bietet das VMC2 eine optionale Einphasen-Option für 208-Volt-Stromversorgungen. Allerdings reduziert der Betrieb der Maschine mit Einphasenstrom die 3-PS-Spindelbewertung um etwa 40 % im Vergleich zu 3-Phasen, 208-Volt-Strom.
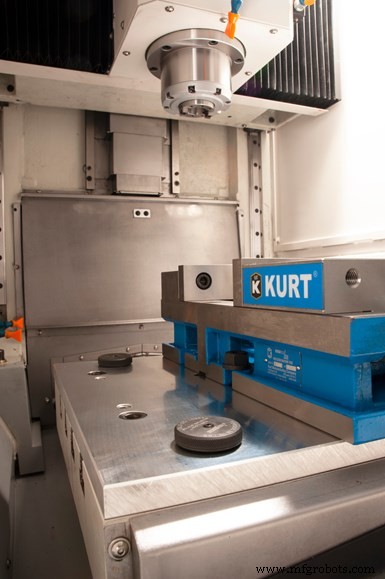
Ein Schnellwechselspannsytem beschleunigt Rüstzeiten für neue Aufträge.
Obwohl als Produktionsmaschine konzipiert, kann sie bei Bedarf in einer Werkstatt umgesetzt werden, um „Zellen auf Abruf“ zu schaffen. Tatsächlich kann ein schmalgabeliger Hubwagen als Option mit jeder Maschine gekauft werden, damit der Benutzer die Maschine im Betrieb nach Bedarf bewegen kann. So nutzte East Branch Engineering, ein Betrieb in New Milford, Connecticut, ursprünglich seine 2OP-Fräsmaschine, das der VMC2 vorausgeht, wie ich vor einigen Jahren in einem Artikel beschrieb.
In der Wiederverbindung mit Chris Guidotti, dem Vizepräsidenten für Betrieb des Betriebs, sagt er, der Betrieb bewege sie noch, um Bearbeitungszellen zu schaffen, in denen eine Person sie und eine andere Maschine bedient. Guidotti sagt jedoch, East Branch bewege die Maschine nicht mehr so oft. Sie ist typischerweise zentral zwischen einem der 5-Achs-Bearbeitungszentren des Betriebs und verschiedenen VMCs positioniert, damit die Fräsmaschine beide Maschinentypen unterstützen kann, ohne sie oft herunterzufahren und zu bewegen.
Die Fräsmaschine unterstützt die 5-Achs-Maschine zu etwa 75 % der Zeit, oft beim Erstellen von Spann- oder Entfernungsmerkmalen wie Schwalbenschwänzen. Die restliche Zeit wird sie zur Unterstützung der VMCs mit Sekundäroperationen oder zur Komplettbearbeitung von Teilen eingesetzt.
Guidotti merkt an, dass East Branch die einfache Neupositionierung der Fräsmaschine zu Beginn der COVID-19-Anpassungen des Betriebs letztes Jahr nutzte. Der Betrieb erwog zunächst, Arbeitsschichten zu teilen, um größere Mitarbeiterabstände zu ermöglichen. Während es die Arbeitspläne etwas anpasste, bewegte es die Fräsmaschine auch um 180 Grad von ihrer üblichen Position, um physische Trennung zwischen Mitarbeitern hinzuzufügen. Dies verringerte die Auswirkungen geänderter Arbeitspläne.
Industrielle Ausrüstung
- Anatomie & Evolution der CNC-Maschinen
- Was ist CNC? – Computer Numerical Control für die moderne Fertigung verstehen
- Die Evolution der CNC-Maschinen: Meilenstein der Fertigungsgeschichte
- Kundenstimmen zu unseren CNC-Routern: Serbien & Kanada
- Warum eine Werkstatt mit CNC-Bohrwerk für Ihre Präzisionsfertigung wählen?
- Absolute Machine Tools Ecoca SJ-20: Präzisions-CNC-Drehzentrum mit Flexibilität
- Präzise CNC-Vertikalfräsmaschine – Hochleistungs-Holz- & Metallbearbeitung
- Professionelle CNC-Fräs-Lösungen für Präzisionsteile
- CNC-Fräsmaschinen: Ein umfassender Überblick
- CNC-Drehfräsmaschinen: Der ultimative Leitfaden für multitasking Präzision