



Automatic Products steigert Produktionseffizienz mit CNC-Maschinen
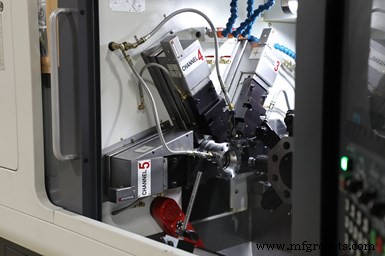
Automatic Products in Sumner, Washington, begann in den frühen 1990er Jahren als Lohnfertiger mit Nockenautomaten. Jetzt hat es mehr als 50 CNC-Maschinen. Der Betrieb begann 2017, Nockenautomaten durch Lico LNTS Maschinen zu ersetzen. Inhaber Joel Gregory sagt, es war eine schwierige Entscheidung, da er das Handwerk an Nockenautomaten gelernt hatte, aber Arbeitskräfteprobleme zwangen seine Hand. Die neue CNC-Ausrüstung übertrifft die Nockenautomaten um 37 %. Zudem läuft der Betrieb für viele Aufträge die Maschinen mannlos und hat Formwerkzeuge (und Formwerkzeugschleifen) sowie die Notwendigkeit für Zweitmaschinen eliminiert – alles mit weniger Mitarbeitern. Foto-Credits: Absolute Machine Tools
In der Mitte bis Ende des 19. Jahrhunderts führte der Bedarf der Industrie an höherer Bearbeitungsproduktion zur Automatisierung manueller Revolverdrehmaschinen mit Nockenbetätigung. Mit Wellen mit rotierenden Trommeln oder Flachnocken wurden Revolverdrehmaschinen in der Lage, Teile mit minimaler menschlicher Interaktion zu produzieren. Verschiedene Iterationen dieser Maschinen beherrschten dann die Produktionsdrehwelt für mehr als 100 Jahre. Während dieser Zeit gab es Upgrades bei Ein- und Mehrspindel-Drehautomaten, die Produktivität, Fähigkeit und Sicherheit erhöhten, während die grundlegende Mechanik gleich blieb – rotierende Nocken trieben mechanische Gestänge an, zusammen mit sowohl hochqualifizierter Arbeit als auch speziellen Werkzeugen, die zum Einrichten und Betreiben der Maschinen erforderlich waren.
Das Aufkommen der CNC-Technologie in den 1960er Jahren brachte der Industrie große CNC-Drehzentren, die zwar präzise und vielseitig, aber relativ langsam waren. Diese entwickelten sich in den 1970er Jahren weiter und wurden schließlich zu den CNC-Drehmaschinen von heute. Diese Maschinen sind jetzt in der Lage, komplexe Teile komplett mit Gegenspindeln abzuwerfen, aber vielleicht haben sie die Bedürfnisse von Produktionsdrehbetrieben, die mittlere bis hohe Volumen von Teilen fahren, nicht vollständig adressiert.
Die Schweizer Typ, Schubstock-Drehmaschinen-Industrie war die erste, die CNC-Technologie in den 1970er Jahren auf Produktionstauchen anwandte (CNC-Einspindelmaschinen wurden etwa zur gleichen Zeit eingeführt). Schweizer Typen waren anfangs in Europa beliebt, aber es dauerte eine Weile, bis sie in Nordamerika weit verbreitet wurden. Im Allgemeinen sind sie wettbewerbsfähig bepreist, haben substantielle Fähigkeiten und bieten reichlich angetriebene Werkzeuge in einem kleinen Arbeitsraum.
Werkzeugnutzung ist auch eine einzigartige Qualität von nockengesteuerten Drehautomaten der letzten 100 Jahre. Das heißt, die Fähigkeit, mehrere Werkzeuge gleichzeitig im Schnitt zu haben. Während einige Ausrüstung außerhalb von Mehrspindelmaschinen nur zwei Werkzeuge während eines Schnitts engagiert haben können, können neue CNC-Einspindelmaschinen (wie die von Lico angebotenen und in den USA von Absolute Machine Tools verfügbaren) drei gleichzeitig engagiert haben, was Produktivität steigert und Zykluszeiten reduziert.
Trend zu CNC
Die Hauptgründe, warum Betriebe sich von nockengesteuerten Maschinen abwenden, sind Gerätealter und -zustand sowie ein begrenztes verfügbares qualifiziertes Arbeitskräftepotenzial. Zusätzlich fordern Kunden engere Toleranzen und bessere Oberflächen, Teile werden komplexer, und Losgrößen werden kleiner. Von der Maschinenseite bieten CNC-Geräte geringeren Personalbedarf pro Teil und höhere Spindelauslastung. Und von der regulatorischen Seite halten CNC-Maschinen viel eher OSHA-Standards ein als ältere Nockenautomaten.
Der schwere Mangel an qualifizierten Arbeitskräften für nockengesteuerte Automaten besteht seit vielen Jahren, wird aber jetzt akut. Eine vor 10 Jahren durchgeführte Studie ergab, dass das Durchschnittsalter eines Einrichters für diese Maschinen 55 war. Heute nähern sich viele dieser Menschen dem Ruhestand. Und in dieser Zeit haben wenige Unternehmen neue Mitarbeiter geschult, oft aufgrund der Schwierigkeit, jemanden zu finden, der diese Arbeit verfolgen wollte. Es dauert Jahre, einen gut ausgebildeten Einrichter für Nockenautomaten zu entwickeln.
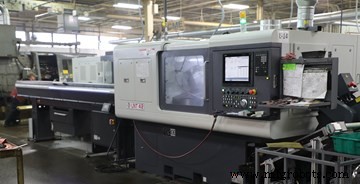
Global Precision Parts hat Lico LNTS und LNDD Modellmaschinen an seinen drei Standorten. Prozessingenieur Mike Naticchia hat ihren Erfolg bei kurzen, mittleren und langlaufenden Aufträgen, die früher auf Nockenautomaten und sogar anderen CNC-Plattformen liefen, vorangetrieben. Firmenpräsident Randy Mueller sagt, die CNC-Maschinen haben geholfen, den Arbeitsaufwand pro Teil zu reduzieren, während der Durchsatz um 200 bis 300 % gesteigert wurde.
Gleichzeitig sind viele der Nockenautomaten in einen weniger als optimalen Zustand geraten. Ersatzteile werden knapper und teurer. Zudem können Menschen, die das Wissen für Reparaturen besitzen, seltener sein als die Teile selbst. Die Kosten für die Überholung einer Einspindel können 10.000 bis 40.000 $ betragen, während Mehrspindeln 40.000 bis 250.000 $ kosten können, je nach Reparaturbedarf.
Produktionsdrehbetriebe, die engere Toleranzanforderungen sehen, mehr Merkmale, die Sekundäroperationen erfordern, wenn sie auf traditionellen Nockenmaschinen laufen, und die Notwendigkeit besserer Oberflächen, können diese Situationen manchmal durch den Einsatz von Abziehwerkzeugen oder Burnishing-Werkzeugen adressieren. Aber einige davon sind auf geradlinige Abschnitte an Nockenautomaten beschränkt. CNC-Maschinen können viel engere Toleranzen halten und Teile auf 32 Mikrozoll Ra oder besser drehen oder bohren mit richtiger Werkzeugauswahl. Toleranzen, die ständige Anpassung an Nockenautomaten erfordern würden, können mit minimaler menschlicher Eingriffe an CNC-Drehautomaten gehalten werden. Zusätzlich haben die meisten CNC-Drehautomaten angetriebene Axial- und Radialwerkzeuge, und in Kombination mit der C-Achse können sie Fräsen, Querbohren und Gewindeschneiden sowie Axialbohren und Fräsen durchführen. Einige CNC-Drehautomaten haben B- und Y-Achsen verfügbar und können sogar sehr komplexe Teile komplett abwerfen.
Ein weiterer häufiger Grund für den Übergang zu CNC ist die Rüstzeit. Einspindel-Nockenmaschinen können 2 bis 6 Stunden für die Einrichtung benötigen; Mehrspindel-Nockenmaschinen 6 bis 16 Stunden. Das bedeutet nicht nur, dass die Maschine in dieser Zeit kein Geld für den Betrieb verdient, sondern einer der teuersten Mitarbeiter des Betriebs steht die ganze Zeit vor der Maschine. Umgekehrt können Einstellungen an einer CNC-Einspindelmaschine, sobald ein Auftrag qualifiziert ist, oft in weniger als einer Stunde oder sogar schneller bei Wiederholungsaufträgen durchgeführt werden.
Ein weiterer Vorteil, der hilft, die Kosten pro Teil an CNC-Geräten weiter zu reduzieren, ist die Fähigkeit, Maschinen leicht betreut oder mannlos zu fahren. Magazin-Stangenzuführer ermöglichen es CNC-Geräten auch, höhere Spindelauslastung zu erreichen und erfordern stark reduzierten Personalbedarf, um die Maschinen mit Material zu versorgen. Einige Betriebe füllen das Stangenzuführer-Magazin und fahren die Maschine, bis es leer ist. Einige fahren ihren aktuellen Auftrag außerhalb der Schicht, dann beginnen sie am ersten Schicht einen neuen Auftrag. Andere können Personalbedarf für zweite oder dritte Schichten reduzieren, weil die Maschinen ohne viel Aufmerksamkeit laufen. Dies ermöglicht es ihnen, Einstellungen am ersten oder zweiten Schicht durchzuführen und Aufträge rund um die Uhr zu fahren.
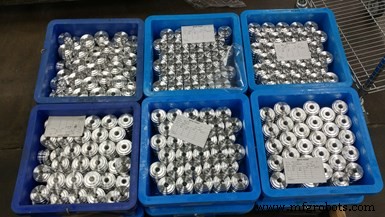
Northland Screw Products, St. Francis, Minnesota, hat viele Aufträge von nockengesteuerten Mehrspindeln auf die LNTS-Plattform verlagert. Senior Machinist Alex Martinson hat diese Bemühungen angeführt, Teile in wirtschaftlichen Losgrößen mit minimaler menschlicher Schnittstelle zu fahren.
Eine weitere Überlegung ist Sauberkeit und Sicherheit. CNC-Automaten sind vollständig eingehauset, allgemein mit Sicherheitsverriegelungen an Einhausungstüren. Dies reduziert die Möglichkeit von Stürzen, indem Öl und Kühlmittel in der Maschine und nicht auf dem Boden gehalten werden. Sie sind oft leicht an Nebelabsaugsysteme anschließbar, wodurch die Luftqualität für Arbeiter verbessert wird. Die effektiven Verriegelungen zwischen Tür und SPS am CNC stellen sicher, dass Mitarbeiter frei und frei vom Schneidebereich sind, während die Maschine läuft, was Gelegenheiten für Verletzungen durch den Betrieb von Geräten reduziert.
Legacy-Nockenautomaten haben schwere Schiebetüren (oder keine Türen), keine Sicherheitsverriegelungen und oft eine Vielzahl von Lücken in der Abschirmung, durch die Flüssigkeiten und sogar Späne die Maschine verlassen und rutschige, gefährliche Werkstattbedingungen schaffen können. Die schiere Anzahl möglicher Quetschstellen an den älteren Nockenautomaten sind auch schwer zu schützen, und die Fertigung vollständiger Metalleinhausungen zum Schutz der Arbeiter, zur Reduzierung von Schallpegeln während des Betriebs und zur Eindämmung von Flüssigkeiten haben den Nachteil, dass sie Maschineneinstellungen schwieriger und länger machen.
Betriebserfahrungen
Eine Reihe von Betrieben haben den Übergang von nockengesteuerten Maschinen zu Lico CNC-Einspindelgeräten aus den oben genannten Gründen vollzogen. Zum Beispiel begann Delphos, Ohios Vanamatic 2008 mit Lico-Maschinen. Sie haben im Laufe der Jahre mehrere hinzugefügt und fahren jetzt neun LNTS-Modellmaschinen. Sie haben Produktionsraten erhöht und Teilequalität verbessert, indem sie einige Luftfahrt-Teilefamilien von Achtspindelmaschinen und Zweitmaschinen auf Komplettbearbeitung auf den LNTS-Modellen verlagert haben. Laut Jared Wiltsie, einem Vanamatic-Ingenieur, schneidet der Betrieb viel schwieriges Edelstahlmaterial, und während ein Bediener kontinuierlich eine 8-Spindel-Maschine betreuen musste, kann ein Bediener jetzt drei oder mehr LNTS-Maschinen betreuen, die Teile komplett produzieren.
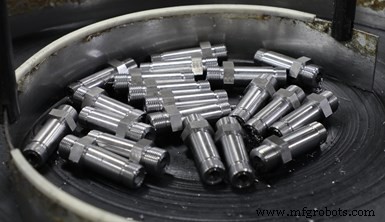
Air-Way Manufacturing in Olivet, Michigan, ist ein Hersteller und Vertreiber von Hydraulikarmaturen für OEM-Einsatz. Das Unternehmen verwendet derzeit vier Lico LNDD Maschinen an zwei verschiedenen Standorten. Laut Fertigungstechnologiemanager Troy Newman verwendet es diese Maschinen, um kurz- bis mittellange Aufträge von nockengesteuerten Mehrspindeln abzuladen, indem es die CNC-Maschinen für einige Schichtarbeit ausrüstet.
Ebenso kaufte Quality Switch in Newton Falls, Ohio, Drehautomatenteile von externen Lieferanten, während es einige größere Durchmesserteile auf Mehrfunktions-CNC-Drehmaschinen produzierte. Jeremy Sewell, Vizepräsident, sagt, das Unternehmen hat Geld gespart, indem es die kleineren Teile im Haus auf seinen LNDD-Maschinen lief. Zudem bearbeitet das Unternehmen diese Teile für seine eigenen Produkte, sodass es auch in Bezug auf Fertigungsplanung besser kontrolliert ist.
Fotos in dieser Geschichte heben andere Beispiele hervor. Einige Betriebe waren der Adoptionskurve voraus, während andere aus Notwendigkeit von den Nockenmaschinen weggegangen sind. Eingequetschte Arbeitsressourcen, engere Toleranzen und Oberflächen, kürzere Rüstzeiten und eine sicherere Arbeitsumgebung sind starke Motivatoren, den Schritt in die CNC-Produktionsdrehung zu machen. Betriebe haben auch festgestellt, dass moderne CNC-Drehautomaten große Beiträge zu ihrem finanziellen Erfolg sind.
Industrielle Ausrüstung
- Die Evolution der CNC-Maschinen: Vom 18. Jahrhundert bis KI-gesteuerter Präzision
- CNC-Drehmaschinen: Fertigungspräzision & Effizienz steigern
- Fagor 8050TC CNC-Drehsteuerung: Intuitiver, trainingsfreier Betrieb für Drehen, Planen & Gewindeschneiden
- Fortschrittliches CNC-Drehzentrum – Hochgeschwindigkeits-Spanabtrag & Präzisionsbearbeitung
- CTX 410 & 510: Universal-Drehmaschinen der nächsten Generation
- QL300H/M Zweispindel CNC-Drehzentrum mit vollautomatischer Teilehandhabung
- Schnelle, präzise CNC Dreh- & Fräszentren verkürzen Produktionszeit
- Absolute Machine Tools Ecoca SJ-20: Präzisions-CNC-Drehzentrum mit Flexibilität
- Hardinge Group präsentiert fortschrittliche Drehzentren: GS 51A & RS T-42
- CNC-Drehzentrum vs. CNC-Drehmaschine: Die entscheidenden Unterschiede