



Dreh-Fräsen-Fertigung: Fünf Seiten in einer Aufspannung bearbeiten
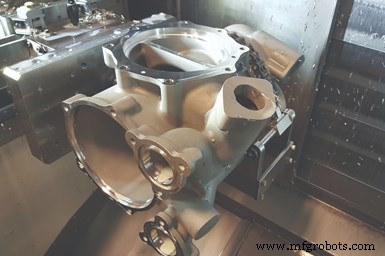
LeanWerks entwickelte einen Prozess, der Schneidwerkzeug-, Spannmittel- und Teiltasttechnologien kombiniert, um sein Dreh-Fräszentrum fünf Seiten dieses Feinguss-Teils in einer Aufspannung zu bearbeiten. Foto-Credits: LeanWerks
Vor einigen Jahren trieb nachlassendes Ölfeldgeschäft Ogdens, Utah's LeanWerks an, Arbeit in anderen Branchen (einschließlich Luftfahrt und Hochgeschwindigkeitsautomatisierung) zu suchen, um eine ausgewogenere Kundenbasis und stabileren Arbeitsfluss zu etablieren. Der Lohnfertiger, jetzt nach AS9100C Luftfahrtstandard registriert, begann auch, einige seiner bestehenden Bearbeitungskapazitäten anzupassen, um die Bearbeitungsaufträge besser zu bedienen, die er in diesen neuen Branchen antreffen würde.
Reid Leland, Unternehmenspräsident und Mitgründer, weist auf ein Beispiel hin: ein Aluminium-Feinguss für ein Strahltriebwerk-Kraftstofffiltergehäuse. Als LeanWerks mit diesem Auftrag bekannt gemacht wurde, war sein Luftfahrtgießerei-Kunde fast ein Jahr hinter dem Lieferplan zurück, weil sein interner Bearbeitungsprozess, somit Produktionsrate, langsam war. Infolgedessen verlor sein Kunde – der OEM des Strahltriebwerks, auf dem dieses Gehäuse installiert ist – die Geduld, und der durch Verzögerungen bei diesem Auftrag verursachte Rückstand enttäuschte andere Kunden. Daher kontaktierte die Gießerei LeanWerks, um die Bearbeitung dieser Gussteile zu übernehmen, um etwas Last von ihren internen Bearbeitungsressourcen zu nehmen.
Obwohl viele Ingenieure Feinguss für ihre Teildesigns spezifizieren, weil sie Formkomplexität mit guter dimensionsgenauer Präzision im Vergleich zu anderen Gussprozessen bieten, erfordern diese Komponenten dennoch Bearbeitung, um genaue Passung und Funktion in Hochleistungsbaugruppen zu erreichen. Die Variabilität dieser Arten von Gussrohteilen und ihre damit verbundenen kniffligen Spannanforderungen veranlassen jedoch einige Betriebe, diese Art von Bearbeitungsarbeit zu vermeiden.
Zum Beispiel erfordert das Kraftstofffiltergehäuse mehrere Bearbeitungsoperationen, einschließlich Tieflochfräsen, Bohren, Planen, Bohren, Gewindeschneiden, Innendurchmesser-Nutstoßen und 3D-Konturieren. Ursprünglich dachte LeanWerks, es könnte den Auftrag mit mehreren Aufspannungen auf einer 3-Achs-Fräse und einer Aufspannung auf einem Drehzentrum abschließen. Es entschied sich letztendlich, dass dies nicht die beste Strategie war, da die engen Lagetoleranzen des Teils mit kompliziertem Datumschema aufgrund der mehreren Aufspannungen nicht erreichbar wären.
Stattdessen überlegte LeanWerks, wie es die Fräsfähigkeit seines Mazak Integrex i200S Dreh-Fräszentrums nutzen könnte, um die Anzahl der Male zu minimieren, die das Teil während der Bearbeitung berührt wird. Der Betrieb verwendete diese Maschine hauptsächlich, um konische Stopfventileinsätze für Hochdruckpumpenoperationen in der Öl- und Gasindustrie herzustellen, wie sie für hydraulisches Frakturieren und Coiled-Tubing-Anwendungen erforderlich sind. Der Integrex war gut geeignet für das Ventileinsatzteil, da er sowohl den konischen Außendurchmesser des Teils drehen als auch seine internen Querachsen-Durchströmungsbohrungen fräsen konnte. Die Maschine konnte auch den zugehörigen O-Ring der Bohrung fräsen, was eine Fünf-Achs-Konturoperation erforderte, wegen der konischen Oberfläche der Bohrung.
Doch die Bearbeitung des Kraftstofffiltergehäuseteils auf dem Dreh-Fräszentrum, ein Auftrag, der kein Drehen erforderte, stellte eine Vielzahl von Herausforderungen dar. Zum Beispiel hat der A356.0 Flugzeugguss-Aluminium einen hohen Siliziumgehalt und kann hart für Schneidwerkzeuge sein. Zusätzlich hat die Geometrie des Teils mehrere Merkmale an mehreren Winkeln auf allen Flächen (einschließlich einer kritischen Armatur im Boden des 13-Zoll-tiefen Gussstücks) und dünnwandige Bereiche erzeugen Vibrationsprobleme während der Bearbeitung. Plus erfordert das Teil mit komplexer Datumstruktur enge Toleranzen, einschließlich Echt-Lage-Toleranz von 0,25 mm an einigen weit getrennten Merkmalen, und Maßtoleranzen von ±0,01 mm und Echt-Lage-Toleranzen von 0,05 mm für andere, weniger getrennte Merkmale.
Als Ergebnis unternahm LeanWerks im Wesentlichen drei Schritte, um sein Dreh-Fräszentrum in die Lage zu versetzen, fünf Seiten des Feingusses in einer Aufspannung effektiv zu bearbeiten. Der erste Schritt war das Entwerfen einer Vorrichtung, um den Guss zu halten, um Bearbeitung an fünf Seiten des Teils zu ermöglichen. Eine Schlüsselkomponente dieses Vorrichtungsdesigns ist eine Wiege, die den Hauptkörper des Gusses einbezieht, während sie Zugang zu Merkmalen zwischen und neben den Wiegenbeinen bietet. Um den Guss an der Wiege zu sichern, wurde ein Ketten- und Rollenmechanismus zwischen den Wiegenbeinen installiert, um eine gleichmäßig verteilte Spannkraft zu bieten.
Da das Dreh-Fräszentrum nicht ausreichend Y-Achsen-Verfahrweg bot, um alle Merkmale zu erreichen, wurde ein Setco-Schwalbenschwanzschlitten in die Vorrichtung integriert, um die Wiege und das Teil in eine zugängliche Position zu schieben und nachzuspannen, ohne das Teil vollständig neu zu spannen. Um Steifigkeit zu gewährleisten, wurde die Wiege auf einer Stahlgrundplatte mit Zapfen und Schweißungen montiert und versteift. Diese Grundplatte montiert auf dem Schwalbenschwanzschlittensattel, und der Schlittenbasis montiert auf den Meisterbacken des bestehenden Dreibackenfutters der Maschine.
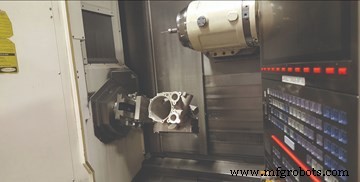
Aufgrund der Größe dieses Werkstücks ermöglicht der Y-Achsen-Verfahrweg des Dreh-Fräszentrums nicht, dass seine Spindel alle Bereiche des zu bearbeitenden Teils erreicht. Um dies zu mildern, verwendet die von LeanWerks entwickelte Vorrichtung einen Schwalbenschwanzschlitten, um das gespannte Teil in eine zugängliche Position zu schieben und nachzuspannen. Nachfolgende Tastroutinen bestimmen die wahre Position des repositionierten Teils.
Als Nächstes integrierte der Betrieb ein Tastauslöser-Tastsystem. Tasten war notwendig, da die Form jedes Gussrohlings leicht variiert, und der Schiebevorrichtung, die das Y-Achsen-Verfahrweg-Problem mildert, die Position des Teils ändert. Tasten ermöglichte die präzise Definition der neuen Position des Teils nach dem Verschieben und die anschließenden Werkzeugpfade, die am besten an die tatsächliche Teillage angepasst wurden.
Tatsächlich erkannte der Betrieb, dass es einen Standardlängen-Tastkopf sowie einen verlängerten Reichweiten-Tastkopf benötigte, um auf tief im Teil liegende Merkmale zuzugreifen. Da das Dreh-Fräszentrum nur einen Tastkanal hatte, rüstete LeanWerks die Maschine mit einem Renishaw RMI-Q Funkempfänger nach und installierte eine speicherprogrammierbare Steuerung (SPS) Karte im Hauptmaschinen-Schalttafel, um ein zweites Tastsignal zu verarbeiten. Der kurze Tastkopf verwendet einen 25-mm-langen Taststift, während der lange Tastkopf einen 50-mm-langen Taststift auf einer 200-mm-Verlängerung verwendet. Beide verwenden einen Renishaw RMP-60 Tastkopfkörper.
Die Tastroutinen wurden mit Renishaws Inspection Plus Software programmiert, und der resultierende Code wurde an den entsprechenden Stellen dem Maschinenprogramm hinzugefügt. Die initiale Tastroutine misst Punkte am Bodenport im Gehäuse und der Öffnung an der Vorderseite des Gehäuses, um die Zentralachse des Teils zu definieren. Andere getastete Merkmale umfassen einen der kleinen Ports nahe der Fläche, um die Drehorientierung des Teils zu definieren, und eine Wand im Hauptseitenflansch, um die Z-Achsen-Lage des Teils zu definieren. Mazaks Werkstückpositionierfehlerkompensation (WPEC) Softwaremodul ermöglicht es, Abweichungen, die durch Echt-Lage-Berechnungen aus der initialen Tastroutine erkannt werden, mit dem Teil durch Spindelindexierbewegungen mitzubewegen. Nach den initialen Tastroutinen wird zusätzliches Tasten durchgeführt, um die Lage verwandter Merkmale und nachbearbeiteter Oberflächen zu bestätigen.
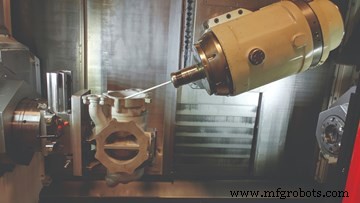
Um Merkmale tief im Gehäuse zu tasten, verwendet LeanWerks einen 50-mm-langen Taststift auf einer 200-mm-Verlängerung.
Schließlich führten die tiefreichenden Bearbeitungsoperationen, die für dieses Teil erforderlich sind, und das abrasive Aluminiummaterial den Betrieb dazu, fortschrittliche Schneidwerkzeugtechnologie einzusetzen. Für diesen Auftrag verwendet der Betrieb das Rego-Fix powRgrip Werkzeughaltesystem. Eine Alternative zu Schrumpfpassung, ist der powRgrip ein mechanisches Presspasssystem, das aus einem Werkzeughalter, einer Präzisionsspannzange und einer kompakten benchtop-hydraulischen Spannvorrichtung besteht, die verwendet wird, um die Spannzange und das Werkzeug in den Halter einzusetzen. Laut Rego-Fix kann das System hohe Spannkräfte erzeugen, während es einen Gesamtanzeigewert von weniger als 0,0001 Zoll beibehält. Die Steifigkeit dieses Systems verbessert Werkzeugstandzeit und Schneidgenauigkeit.
Schneidwerkzeuge für diesen Auftrag müssen positive hohe Spanwinkel haben und mit sehr hohen Geschwindigkeiten bei leichten Schnitttiefen laufen. Garr Alumistar Schaftfräser werden verwendet sowie ein kleiner Planfräser mit unbeschichteten, hochpolierten, hochpositiven Wendeschneidplatten.
LeanWerks misst Werkzeuge für diesen Auftrag auch mit einem Speroni STP Magis 400 Vormesser, erhältlich von Big Kaiser. Der Vormesser ermöglicht nicht nur das externe Einstellen von Werkzeugen, sondern, was wichtiger ist, hilft bei Qualifizierung und Fehlersuche, da er die Inspektion der Schneide, Validierung der Form von Formwerkzeugen und Messung von Rundlauf erleichtert.
Wendepunkt
Der von LeanWerks entwickelte Prozess, diesen Feingussauftrag auf seinem Dreh-Fräszentrum zu bearbeiten, verbesserte die Produktionsrate von 10 Stunden pro Teil auf weniger als zwei Stunden pro Teil. Als Ergebnis betrachtet der Betrieb weiterhin andere Wege, wie er die Fähigkeiten seiner bestehenden Kapazität in ähnlicher Weise maximieren kann, während er Arbeit in verschiedenen neuen Branchen sucht.
Industrielle Ausrüstung
- Abrasivstrahlbearbeitung: Funktionsweise, Vorteile & praktische Anwendungen
- Faktoren, die CNC-Bearbeitungskosten beeinflussen: Was Sie wissen müssen
- Haas DS-30 Zweispindel-Drehzentren: Effizientes Beidseitiges Drehen in einer Aufspannung
- CNC-Bearbeitungs-Größenbeschränkungen: Was Designer wissen müssen
- Inside Casting & Machining Products: Präzisionszerspanung – Teil 3
- Sandguss erklärt: Techniken & Anwendungen (Teil 2)
- CNC-Bearbeitungskosten senken: Expertentipps für Präzisionsteile
- 5-Achs-CNC-Bearbeitung verstehen: Fortschrittliche Präzision für komplexe Teile
- Finden Sie die ideale 5-Achsen-VMC für Ihre Produktionsanforderungen
- Wichtige Schritte im Zerspanungsprozess für fehlerfreie Bauteile