



Machine Vision mit neuronalen Netzen für erweitertes Industrial IoT integrieren
Der Cortex cerebri ist der Teil des Gehirns, der Bilder verarbeitet. Menschen haben den größten Cortex cerebri im Vergleich zu anderen Säugetieren. Diese überlegene Sehfähigkeit ist eines der evolutionären Merkmale, die Menschen einen Vorteil gegenüber anderen Tieren verschafften. Evolutionsbiologen versuchen, das Geheimnis hinter diesem Merkmal zu lüften, und Technologieforscher versuchen, es zu replizieren.
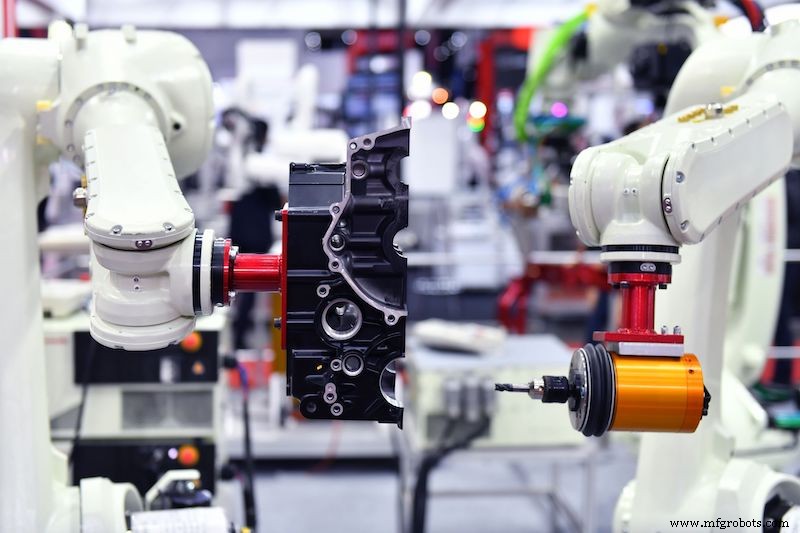
Menschen lernen durch Erfahrung und Übung. Machine Learning ist der KI-Bereich (Künstliche Intelligenz), der versucht, Computer das Lernen menschlicher Gehirne nachzuahmen. Bilderkennung und -verarbeitung ist ein wichtiger Teilbereich. Mit Bilderkennung können Ingenieure Objekte ohne direkte menschliche Interaktion klassifizieren.
Neuronale Netze und Machine Vision
Einfach ausgedrückt: Machine Vision in Verbindung mit Algorithmen oder neuronalen Netzen ist die Fähigkeit von Computern, zu sehen und auf Daten zu handeln. Bilder werden im digitalen Format an die Verarbeitungseinheit des Computers übergeben, um sie zu analysieren, interpretieren und darauf basierend zu handeln. Vor diesem Setup müssen wir das System zunächst trainieren, die Daten zu lernen.
Training neuronaler Netze in Machine Vision
Neuronale Netze sind ein fortgeschrittener Bereich des Machine Learning. Sie werden weit für Bilderkennung und andere Aufgaben genutzt, die komplexe Kognition erfordern. Der erste Schritt zum Aufbau eines künstlichen neuronalen Netzes ist das Training der Computer-Algorithmen mit Bildern.
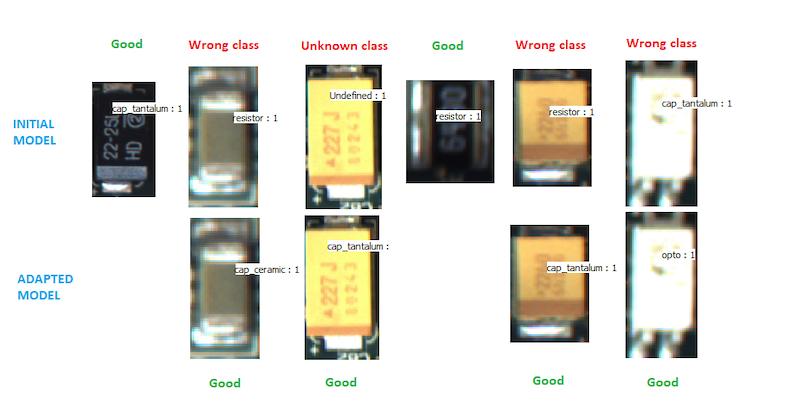
Menschen sind damit betraut, die Eingangsbilder basierend darauf zu labeln, woran die Algorithmen lernen. Der Algorithmus lernt selbstständig, Objekte zu identifizieren, nachdem er auf einem großen gelabelten Datensatz trainiert wurde. Data Scientists können die Modelle justieren, um Lernspeed und andere Parameter zu verbessern. Ein vollständiges Modell mit konsistenter Genauigkeit kann für kommerzielle Anwendungen deployed werden.
Aber woher bekommen wir die Daten für das Modelltraining?
Datenquellen für Machine Vision
Machine Vision gekoppelt mit neuronalen Netzen ist komplexer als bloße Bilderkennung. Es ist auch räumliche Kognition zur Erkennung 3D-Objekte (dreidimensional). Quellen für Machine-Vision-Programme können Fotografien, Video oder sogar Live-Kamerafeeds sein. In solchen Fällen sammelt eine Kamera die Bilder oder Videos, die dem Algorithmus zugeführt werden.
Es gibt Machine-Vision-Algorithmen, die andere Eingabeformen nutzen. Radar und LiDAR können Objekte um den Sensor tracken. Der Output solcher Geräte sind keine Bilder, sondern Koordinaten der verschiedenen Objekte um ihn herum. Machine-Vision-Algorithmen können auch diese Information verarbeiten, um räumliches Verständnis zu gewinnen. Eine Kombination aus LiDAR-Daten und Kamerabildern kann ebenfalls als Input für einen Machine-Vision-Algorithmus dienen.
Machine Vision hat ein breites Spektrum industrieller und nicht-industrieller Anwendungen – von Identifikation und Navigation bis hin zu Sehhilfen für Blinde.
Machine Vision in der Industrie
Machine Vision oder Computer Vision hat zahlreiche Anwendungen in der Industrie. Da sie noch in einem frühen Stadium ist, werden täglich neue industrielle Anwendungen identifiziert.
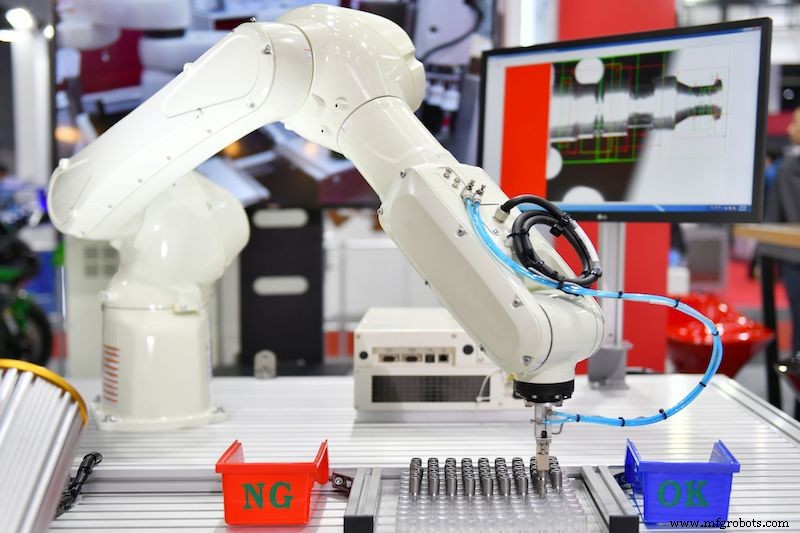
Bekannte Anwendungen umfassen:
- Produktsortierung
- Produktkommissionierung (Picking)
- Automatisierte Inspektion
- Optische Zeichenerkennung (OCR)
- Fehlererkennung
- Farberkennung
- Bewegungserkennung
- Mustererkennung
- Qualitätssicherung
- Geführte Bewegung (Automated Guided Vehicles, AGVs)
- Autonomes Fahren
- Barcode- und QR-Code-Lesen
- Dark Factories
Mit steigender Machine-Vision-Nutzung sinken Implementierungskosten, und neue Anwendungen werden identifiziert. Beispielsweise kann Machine Vision mit IIoT kombiniert werden.
Sicherheit
Menschliche Sicherheit wird zum Patrouillieren von Gelände verschiedener Institutionen eingesetzt. Ein häufiges Problem: Ermüdung solchen Personals bei Diensten zu ungünstigen Stunden. Machine Vision mit IIoT kann helfen.
Closed-Circuit-Television (CCTV)-Feeds des gesicherten Geländes können mit Machine-Vision-Algorithmen gekoppelt werden. Der Algorithmus überwacht den Feed kontinuierlich auf anomale Aktivitäten. Werden Eindringlinge oder andere Anomalien detektiert, kann das System einen Alarm für menschliche Wachen auslösen.
Es kann auch automatisch Sicherheitsprotokolle ausführen: Zaun elektrifizieren, Spikes an Ausgängen ausfahren, Polizei alarmieren etc. Die gesamte Kommunikation läuft über das Netzwerk zwischen internetfähigen Geräten, um jedes Protokoll auszuführen.
Chemieanlage
Chemieanlagen sind gefährlich für menschliche Mitarbeiter. Es wäre vorteilhaft, wenn Prozesse automatisiert werden könnten. Nehmen wir einen Prozess in einer Chemieanlage, der erfordert, dass das Material zum Kochen kommt, bevor die Hitze abgeschaltet wird. Ohne Machine Vision muss ein menschlicher Techniker warten und den Prozess beobachten.
Mit Machine Vision kann eine Kamera auf die Lösung fokussieren, und ein neuronaler Netzt, trainiert auf Kocherkennung, kann detektieren, ob die Mischung zu kochen begonnen hat. Sobald der Algorithmus Kochen detektiert, löst er ein Flag aus. Dies wird über das Netzwerk an das zentrale Computersystem gesendet. Das System ist so designed, dass der Empfang dieses Signals den Mechanismus zum Abschalten der Hitze triggert.
In solch einem Szenario muss kein Mensch in der Anlage sein und chemische Dämpfe einatmen, um den Prozess zu überwachen. Machine Vision und IIoT können den kompletten Prozess automatisieren. In diesem speziellen Beispiel könnten auch Infrarot- oder andere Temperatursensoren einen kochenden Mix detektieren.
Dark Factories
Dark Factories als Konzept sind die Extension der Nutzung von Machine Vision, Automatisierung und IIoT-Fähigkeiten in vollem Umfang. Eine Dark Factory ist eine Fertigungsanlage, in der kein menschlicher Operator benötigt wird, um Fabrikoperationen zu betreiben oder zu überwachen. Im Wesentlichen braucht die Fabrik kein Licht – sie kann im Dunkeln operieren.
Von Rohmaterialanlieferung bis Verpackung des Endprodukts wird alles vollständig automatisiert. Rohmaterialien werden mit Gabelstaplern und Roboterarmen, unterstützt durch Machine Vision, gepickt und sortiert. Roboterhände, die diverse Teile montieren, nutzen Machine Vision, um zu identifizieren, wo jedes Teil hingehört. AGVs, die Machine Vision zur Navigation nutzen, handhaben den Materialtransport innerhalb der Fabrik.
Fertigprodukte werden mit Robotern, gekoppelt an Machine-Vision-Fähigkeiten, inspiziert und getestet. Aussortieren defekter Produkte und Verpacken fertiger Produkte nutzen ebenfalls Machine Vision.
Anwendungen wie Dark Factories und Chemieprozesse, um nur einige zu nennen, können von Machine Vision profitieren. Ihre Algorithmen können Personal schützen, Prozesse sichern und Effizienz steigern. Für welche Anwendungen nutzen Sie Machine Vision auf Ihrem Shopfloor?
Industrieroboter
- Maschinenbild-Inspektion: Wesentliche Tools und neue Technologien
- Neue Technologien revolutionieren Maschinenbild und Imaging für fortschrittliche Automatisierung
- Vision & Imaging Technologies treiben Innovation jenseits traditioneller Fertigung
- Maschinenbild & Imaging-Technologien: Der Eckpfeiler moderner Automatisierung
- Machine Vision: Treiber von Industry 4.0 und dem Industrial IoT
- Drehmaschinen: Vor- & Nachteile, Anwendungen & moderne CNC-Drehtechnik
- Antriebs- und Maschinensicherheit gewährleisten: Engineering Controls & Schutzmaßnahmen
- Neuronale Netze erklärt: Wie sie das Gehirn nachahmen, um komplexe Probleme zu lösen
- Wichtige Sicherheitsvorrichtungen & Überlegungen für Fertigungssysteme
- Hydraulik revolutioniert: Wie Industry 4.0 smarte Fertigung antreibt