



Herstellung von Wolfram-Nickel-Eisen-Legierungen: Vom Pulvergemisch zum fertigen Sinterteil
Einleitung
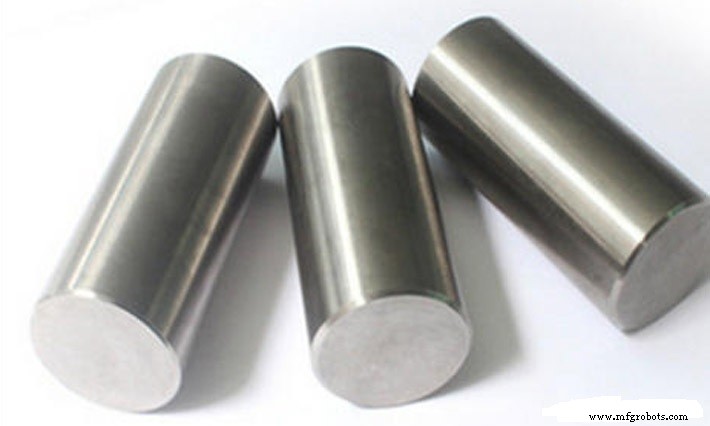
Wolfram-Nickel-Eisen-Legierung ist ein hochdichter Verbundwerkstoff mit 90–98 % Wolfram, ergänzt durch Nickel, Eisen, Kupfer oder andere Elemente. Die spezifische Dichte liegt typischerweise zwischen 17,0 und 18,5. Die Legierung zeichnet sich durch hohe Sintern-Dichte, ausgezeichnete mechanische Festigkeit, moderate Ferromagnetismus, gute Plastizität und Bearbeitbarkeit, überlegene thermische und elektrische Leitfähigkeit sowie hervorragende γ- und Röntgenstrahlenschutzeigenschaften aus. Dieser Artikel beschreibt den präzisen Fertigungsablauf, der diese Leistungsmerkmale liefert.
Schritt-für-Schritt-Übersicht
- Pulvermischen: Exakt abgewogene Wolfram-, Nickel- und Eisenpulver werden in einem Reaktor vermischt. Nach gründlichem Mischen wird ein Harzbinder im berechneten Anteil zugegeben. Die Mischung wird auf 180 °C erhitzt, sodass der Binder zu einer zähflüssigen Flüssigkeit wird, die die Pulver gleichmäßig benetzt und einen homogenen Pasten bildet.
- Extrusionsformen: Der Reaktorausgang wird einem Extruder zugeführt, der mit der gewünschten Form ausgestattet ist. Die Extrusionsdüse wird auf 100 °C gehalten, der Extruder arbeitet bei 180 °C. Stränge werden durch die Düse gepresst, in die Zielgeometrie geformt und sofort für die Entbinderung entnommen.
- Entbinderung: Die Grünlinge werden auf eine Aluminiumoxid-Keramikplatte gelegt und in einen katalytischen Entfettungsofen überführt. Parameter: 110 °C, Stickstofffluss 25 l/min, Oxalsäure 2 g/min, 4-stündige Katalyse. Erfolgreiche Entbinderung wird durch einen Gewichtsverlust von mindestens 7,2 % bestätigt.
- Sintern: Entbinderte Bauteile werden in einen Schutzgasofen geladen. Die Temperatur wird in mehreren Stufen mit präzisen Haltezeiten angefahren. Wasserstoff wird zugeführt, um den Innendruck zu halten und Oxidation zu verhindern. Nach Erreichen der Zieltemperatur wird die Legierung zur vollständigen Dichtigung gehalten, dann schnell abgekühlt (Zwangsabkühlung), um die Mikrostruktur zu fixieren.
- Qualitätssicherung: Nachgesinterte Teile werden gewogen und ihre Dichte mit einem Präzisionsdichtemessgerät ermittelt. Qualifizierte Stücke werden ultraschallgereinigt, getrocknet und poliert. Oberflächenprüfung auf Fehler oder Kratzer. Außerhalb der Spezifikation liegende Teile werden dokumentiert, nachbearbeitet oder verschrottet, um Materialausnutzung zu maximieren und Abfall zu minimieren.
Dieses Verfahren liefert konsistent Wolfram-Nickel-Eisen-Legierungen mit überlegener Festigkeit, Härte und Zähigkeit im Vergleich zu konventionellen Methoden.
Fazit
Wir hoffen, dass dieser detaillierte Überblick Ihr Verständnis der fortschrittlichen Refraktärmetallfertigung vertieft. Für weitere Einblicke in Refraktärmetalle und -legierungen besuchen Sie Advanced Refractory Metals (ARM), einen führenden globalen Lieferanten mit Sitz in Lake Forest, Kalifornien. ARM liefert hochwertiges Wolfram, Molybdän, Tantal, Rhenium, Titan und Zirconium zu wettbewerbsfähigen Preisen.
Metall
- Wolframlegierung: Die ultimative Gabelstapler-Gegengewichts-Lösung
- Wolframlegierungs-Wafer: Anwendungen, Vorteile & industrielle Nutzung
- Wolfram-Nickel-Eisen Legierungen: Schlüsselanwendungen in der modernen Industrie
- Wolfram-Kupfer vs. Wolfram-Nickel-Eisen Legierung: Technischer Vergleich
- Herstellung kugelförmigen Wolfrumpulvers: Methoden, Vorteile und Anwendungen
- Effizientes Lichtbogenschmelzverfahren für hochleistungsfähige Wolframlegierungen
- Premium Wolframlegierungs-Angelgewichte: Fortschrittliches Design & Leistung
- FINEX-Prozess: Fortschrittliche Roheisenherstellung aus Eisenerzfeinst & Nichtkokskohle
- Legierung 625 Inconel®: Premium-Nickelbasislegierung für Hochtemperatur-, Korrosionsbeständige Luftfahrt- & Offshore-Anwendungen
- Legierung 718: Premium-Nickel-Chrom-Legierung für Hochleistungsanwendungen