



Corex-Verfahren: Saubere, Kosteneffiziente Alternative zur traditionellen Roheisenherstellung
Corex-Verfahren zur Roheisenproduktion
Ende des 20. Jahrhunderts wurden mehrere neue Initiativen zur Entwicklung der Schmelzreduktionstechnologie ergriffen, die als alternativer Weg für die Produktion von flüssigem Eisen (Roheisen) dienen kann, da die konventionelle Hochofen-Roheisenherstellung (BF) von Metallurgiekohle abhängt, die für die Produktion von BF-Koks benötigt wird, der für die Roheisenproduktion im Hochofen erforderlich ist. Metallurgiekohle ist nicht nur kostspielig, sondern auch mit Umweltproblemen bei ihrer Umwandlung zu BF-Koks in den Koksöfenbatterien verbunden. Das Schmelzreduktionsverfahren ist jenes Verfahren, das auf Schmelzreduktionstechnologie basiert, und in diesem Verfahren wird die Roheisenproduktion ohne Verwendung von Metallurgenkoks durchgeführt. Das Corex-Verfahren ist eine dieser Initiativen. Es ist das erste und einzige kommerziell etablierte Schmelzreduktionsverfahren auf Basis von nicht verkokbarem Kohle, das als alternativer Weg zum Hochofen für die Roheisenproduktion verfügbar ist.
Das Corex-Verfahren wurde Ende der 1970er Jahre vom österreichischen Technologielieferanten VOEST entwickelt, und seine Machbarkeit wurde in den 1980er Jahren bestätigt. Die erste Pilotanlage wurde 1981 in Kehl, Deutschland, installiert. Die Kommerzialisierung wurde jedoch zusammen mit dem südafrikanischen Stahlhersteller ISCOR erreicht, wo das C-1000-Modul (C – 0,5 M) im November 1989 in seinem Werk in Pretoria in Betrieb genommen wurde. Dieser Reaktor der ersten Generation, der Melter-Vergaser genannt wird, hatte einen Herddurchmesser von 5,5 m und eine Roheisenproduktionsrate von 40 bis 60 Tonnen pro Stunde. Die Nennkapazität der Anlage betrug 300.000 Tonnen pro Jahr. Die allgemeine Anwendbarkeit dieses Verfahrens der ersten Generation war begrenzt, und viele technische Probleme mussten gelöst werden. Dennoch half es, die kritische Demonstrationsphase für diese Schmelzreduktionstechnologie zu überwinden.
Nach dem Erfolg der Schmelzreduktionstechnologie durch den Betrieb des C-1000-Moduls führte der Verfahrensentwickler das C-2000-Modul (C-0,8 M) ein. Dieses Modul hat einen Herddurchmesser von 7,3 m und eine Roheisenproduktionsrate von 80 bis 100 Tonnen pro Stunde. Die Nennkapazität der Anlage liegt zwischen 600.000 und 800.000 Tonnen pro Jahr. Die erste Anlage, die mit diesem Modul in Betrieb genommen wurde, war 1995 im Pohang-Werk von POSCO. Seitdem wurde ein C-2000-Modul bei ArcelorMittal Südafrika – Saldanha Works (Dezember 1998) in Betrieb genommen, zwei Module im JSW Bellary Werk in Indien (August 1999 und April 2000) und zwei Module in der ESSAR-Anlage in Hazira, Indien.
Nach dem kommerziellen Erfolg des C-2000-Moduls begann der Corex-Verfahrensentwickler, auch Module mit höherer Kapazität anzubieten: (i) C-1,0 M Modul mit Herddurchmesser 7,8 m, Roheisenproduktionsrate 100 bis 125 t/h, Nennkapazität 800.000 bis 1 Million t/Jahr; (ii) C-1,3 M Modul mit Herddurchmesser 9,4 m, Rate 125 bis 160 t/h, Kapazität 1,0 bis 1,3 Millionen t/Jahr; (iii) C-3000 (C-1,5 M) Modul mit Herddurchmesser 9,6 m, Rate 160 bis 180 t/h, Kapazität 1,3 bis 1,5 Millionen t/Jahr; und (iv) C-2,0 M Modul mit Herddurchmesser 11,5 m, Rate 210 bis 240 t/h, Kapazität 1,7 bis 2,0 Millionen t/Jahr. Von diesen Modulen mit höherer Kapazität wurden zwei C-3000 (C-1,5 M) Module von der Baosteel Group China in ihrem Luojing-Werk in Shanghai in Betrieb genommen, einer im November 2007 und der zweite im März 2011.
Heute ist die Corex-Technologie ein anerkanntes Verfahren zur Herstellung von flüssigem Roheisen in einer Qualität, die identisch mit der im Hochofen produzierten ist. Es ist ein industriell und kommerziell bewährtes direktes Schmelzreduktionsverfahren, das eine kosteneffiziente und umweltverträgliche Produktion von Roheisen direkt aus Eisenerz und nicht verkokbarem Kohle ermöglicht. Das Verfahren ist die einzige Alternative zum konventionellen Hochofenweg, der aus Sinteranlage, Kokserei und Hochofen besteht.
Das Corex-Verfahren unterscheidet sich vom Hochofenweg durch: (i) direkte Verwendung von nicht verkokbarem Kohle als Reduktionsmittel und Energiequelle, (ii) Eisenerz kann direkt und wirtschaftlich in Form von Klumpenerz und Pellets in den Prozess eingebracht werden, und (iii) Verwendung von reinem Sauerstoff statt stickstoffreichem Heißwind. Die direkte Verwendung von nicht verkokbarem Kohle ist möglich, da die Kohle im Melter-Vergaser verkokt wird. Die hohe Kuppeltemperatur übersteigt 1000 °C, was zum vollständigen Cracken der von der nicht verkokbaren Kohle freigesetzten Kohlenwasserstoffe führt und die Teerbildung vermeidet. Die typische Erzbeschickung für Corex besteht aus 30 % Klumpenerz und 70 % Pellets. Betriebsergebnisse haben gezeigt, dass stabiler Betrieb sogar mit einem Klumpenerzanteil von bis zu 80 % möglich ist. Die Verwendung von hochreinem Sauerstoff im Corex-Verfahren erzeugt stickstofffreies Ofengas. Aufgrund seines hohen Heizwerts kann dieses Gas für Reduktionsarbeiten recycelt oder für Wärme- und Energieerzeugung genutzt werden.
Die Attraktivität des Corex-Verfahrens liegt in: (i) Roheisenqualität geeignet für Stahlerzeugung, (ii) niedrigen Investitions- und Betriebskosten durch Eliminierung von Koksöfen und Nebenproduktanlagen, (iii) niedrigen prozessbedingten Emissionsraten, (iv) Verwendung einer breiten Palette von Eisenerzen und insbesondere nicht verkokbarer Kohlen, und (v) Erzeugung eines hochwertigen Exportgases, das für verschiedene Zwecke wie Stromerzeugung, DRI-Produktion oder Erdgasersatz verwendet werden kann.
Prozessbeschreibung
Das innovativste Merkmal des Corex-Verfahrens ist die Trennung der Eisenreduktions- und Schmelzoperationen in zwei separate Reaktoren: Reduktionsschacht und Melter-Vergaser. Im zweistufigen Betrieb des Verfahrens wird DRI, das aus einem Schachtofen produziert wird, in einen Melter-Vergaser zum Schmelzen eingebracht. Im Melter-Vergaser wird nicht verkokbare Kohle durch Einblasen von Sauerstoff vergasert, und vorreduziertes Eisenerz/Pellets werden geschmolzen. Das austretende Gas wird zur Reduktion von Eisenerz/Pellets im vorgelagerten Reduktionsschacht verwendet. Das schematische Fließbild ist in Abb. 1 und die schematische Ansicht der Haupt-Corex-Anlagensektionen in Abb. 2 dargestellt.
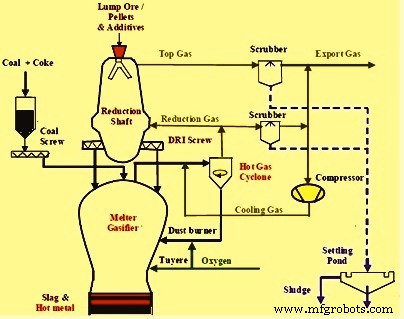
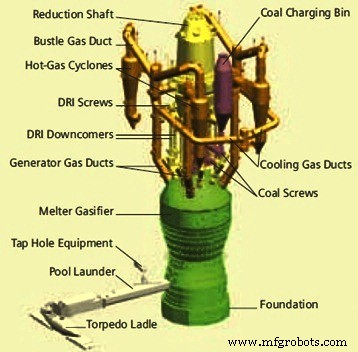
Eisenerz (Klumpenerz, Pellets oder ein Gemisch daraus) wird in den Reduktionsschacht eingebracht, wo es durch das Reduktionsgas im Gegenstrom zu direktreduziertem Eisen (DRI) reduziert wird. Die Materialien sinken im Reduktionsschacht durch Schwerkraft nach unten. Das Reduktionsgas mit ca. 800 °C bis 850 °C und mehr als 3 kg/cm² Druck strömt in Gegenstromrichtung zur Spitze des Schachts und verlässt diesen bei ca. 250 °C bis 300 °C. Das eisenhaltige Material wird im Schacht auf über 90 % Metallisierungsgrad direkt reduziert und als DRI (direktreduziertes Eisen) bezeichnet. Der Metallisierungsgrad des DRI und die Kalzinierung der Zusatzstoffe hängen stark von vier Parametern ab: (i) Menge und Qualität des Reduktionsgases, (ii) Temperatur des Reduktionsgases, (iii) Reduzierbarkeit der eisenhaltigen Beschickung, und (iv) durchschnittliche Korngröße und Verteilung der eingebrachten Feststoffe. Anschließend werden das heiße DRI (ca. 800 °C) und teilweise kalzinierter Kalkstein und Dolomit über geschwindigkeitsgeregelte Austragschnecken aus dem Reduktionsschacht in den Melter-Vergaser entladen.
Der Melter-Vergaser lässt sich weitgehend in drei Reaktionszonen unterteilen: (i) gasförmige Freibordzone (oberer Teil oder Kuppel), (ii) Koksbettzone (mittlerer Teil über den Sauerstoffdüsen) und (iii) Herdzone (unterer Teil unter den Sauerstoffdüsen). Aufgrund des kontinuierlichen Gasstroms durch das Koksbett existiert auch ein Wirbelbett im Übergangsbereich zwischen Koksbett und Freibordzone. Der Melter-Vergaser arbeitet bei einem Druck von 3 bis 5 kg/cm² und umfasst einen oberen Wirbelbettbereich bei ca. 1500 °C und einen unteren Schmelz- und Flüssigsammelbereich bei ca. 1550 °C. Nicht verkokbare Kohle, Kalkstein und Quarzit werden mittels eines Schleusenbehältersystems in den Freibord über dem Wirbelbettbereich eingebracht, wo sie schnell auf 1000 °C bis 1200 °C erhitzt werden. Etwas Koks wird auch in den Schacht zugegeben, um das Verklumpen der Beschickung im Schacht durch Anbacken von Erz/Pellets zu vermeiden und eine ausreichende Bettdurchlässigkeit aufrechtzuerhalten.
Die flüchtigen Bestandteile werden ausgetrieben, und zersplitterte Fixkohlenstoffpartikel fallen in die Vergasungszone, wo Sauerstoff durch Hochofentyp-Düsen eingeblasen wird, um den Kohlenstoff zu Kohlenmonoxid (CO) zu verbrennen. Der eingespritzte Sauerstoff vergast den Kokskoks und erzeugt CO. Die sinnvolle Wärme der heißen Gase wird auf das Koksbett übertragen, was zum Schmelzen von Eisen und Schlacke und anderen metallurgischen Reaktionen genutzt wird. Die exotherme Verbrennung liefert die Energie, um die Reduktion des heißen DRI abzuschließen und die Schlacke und das Eisen zu schmelzen. Neben Endreduktion und Schmelzen finden alle anderen metallurgischen Reaktionen im Melter-Vergaser statt. Roheisen und Schlacke werden wie in der konventionellen Hochofenpraxis abgestochen.
Reduktionsgas für den Schachtofen wird durch partielle Verbrennung von Kohle mit Sauerstoff im Wirbelbett des Melter-Vergasers erzeugt. Das Gas im Temperaturbereich von 1050 °C bis 1100 °C aus dem Melter-Vergaser wird auf die Reduktionsgastemperatur (800 °C bis 850 °C) durch Zugabe von Kühlgas abgekühlt. Das Gas wird in einem Heißzyklon gereinigt, um mitgerissene Feinstäube zurückzugewinnen. Ein Teil des reinen Gases wird dann als Reduktionsgas mit mehr als 94 % CO plus H₂ (Wasserstoff) in den Schachtofen eingeführt. Der verbleibende Gas wird mit dem gereinigten Abgas aus dem Schachtofen gemischt und als Exportbrenngas verwendet. Das Exportbrenngas ist auch als Corex-Gas bekannt.
Der Heizwert des Corex-Gases beträgt ca. 2000 kcal/Nm³. Die Hauptbestandteile des Corex-Gases nach Volumen sind ca.: Kohlenmonoxid – 44 %, Kohlendioxid – 30 %, Wasserstoff – 21 %, Feuchtigkeit – 1 %, Stickstoff – 2 %, Methan – 1,5 %, und Staubgehalt – weniger als 5 mg/Nm³. Der Druck des an verschiedene Verbraucher gelieferten Corex-Gases beträgt normalerweise ca. 700 mm Wassersäule.
Die Wärme- und Stoffbilanzberechnung für ein Roheisenherstellungsverfahren spielt während des Betriebs des Corex-Verfahrens eine wichtige Rolle.
Ein Rückführungssystem bestehend aus einer Verdichterstation und CO₂-Abscheidung ermöglicht die Nutzung von mehr Exportgas für metallurgische Arbeit. Dies erhöht die Exportgasnutzung auf ein höheres Niveau und verbessert die Gesamtoekonomie des Verfahrens, neben einer umweltfreundlicheren Gestaltung. Durch diese erhöhte Gasnutzung auf Basis der Gasrückführung kann die Gasproduktion im Melter-Vergaser signifikant gesenkt werden, was sich direkt in niedrigerem Brennstoff- und Sauerstoffverbrauch widerspiegelt. Damit wird die Schlackeproduktion um mehr als 20 % reduziert.
Chemie des Verfahrens
Im Corex-Verfahren wird das Hochofenkonzept verwendet, aber der Hochofen wird virtuell an der Kohäsionszonen-Schnittstelle in zwei Hälften geteilt (Abb. 3). Das Verfahren hat drei Stufen. Die erste Stufe findet im Reduktionsschacht statt, wo die Erzbeschickung durch Gase aus dem Melter-Vergaser reduziert und in heißes DRI umgewandelt wird. Heißes DRI wird mechanisch in den Melter-Vergaser überführt, wo die zweite und dritte Stufe stattfinden. Die zweite Stufe besteht aus Schmelzen und Verkohlen des heißen DRI durch die im Melter-Vergaser zugegebene Kohle und den Sauerstoff. In der dritten Stufe, die im oberen Teil des Melter-Vergasers stattfindet, wird ein Wirbelbett aus Kokskoks aufrechterhalten. Hier werden CO₂ (Kohlendioxid) und Feuchtigkeit (H₂O) in CO und H₂ umgewandelt. Da im Gas, das den Melter-Vergaser verlässt, praktisch kein CO₂ oder H₂O vorhanden ist, beträgt der Nachverbrennungsgrad des Corex-Gases null, was zu einem gas mit hohem chemischem Energiegehalt führt.
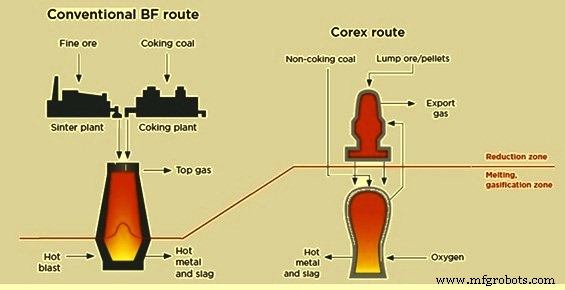
Die im Reduktionsschacht ablaufenden Reaktionen sind:
- Reduktion der Erzbeschickung durch CO und H₂ und deren Metallisierung in mehreren Stufen: Fe₂O₃ → Fe₃O₄ → FeO → Fe.
- Kalzinierung von Kalkstein und Dolomit: CaCO₃ = CaO + CO₂ und CaCO₃·MgCO₃ = CaO·MgO + 2CO₂.
- Kohlenstoffablagerungsreaktion und Bildung von Eisenkarbid (Fe₃C): 2CO = CO₂ + C und 3Fe + 2CO = Fe₃C + CO₂.
Von den oben genannten Reaktionen sind die Reaktionen zur Reduktion von Eisenoxid durch Wasserstoff und die Kalzinierung endotherm, während die Reaktionen zur Reduktion von Eisenoxid durch CO-Gas und Kohlenstoffablagerung exotherm sind. Das Reduktionsgas wird im Schacht aufgrund der Anwesenheit von gebranntem Kalk und Dolomit fast vollständig entswefelt gemäß den Reaktionen CaO + H₂S = CaS + H₂O und MgO + H₂S = MgS + H₂O. Der niedrige Wasserstoffsulfidgehalt des Ofengases ist wichtig für die weitere Verwendung des Corex-Gases.
Die im Melter-Vergaser ablaufenden Reaktionen sind:
- Trocknung der Kohle bei 100 °C.
- Entflüchtigung der Kohle im Temperaturbereich 200 °C bis 950 °C und Freisetzung von Methan (CH₄) und höheren Kohlenwasserstoffen (CₙHₘ).
- Zersetzung der flüchtigen Bestandteile aufgrund der höheren Temperatur im Freibordbereich des Melter-Vergasers. In diesem Bereich werden die Kohlenwasserstoffe in Wasserstoff und elementaren Kohlenstoff gespalten (CₙHₘ = n C + (m/2) H₂). Es ist wünschenswert, dass alle höheren Kohlenwasserstoffe im Freibordbereich gespalten werden, um die Erzeugung eines qualitativ hochwertigen Reduktionsgases zu gewährleisten. Dies wird durch Aufrechterhaltung der Kuppeltemperatur im Bereich 1050 °C bis 1100 °C erreicht. Weitere Reaktionen im Freibordbereich sind: (i) CO₂ + C = 2CO (Boudouard-Reaktion), (ii) H₂O + C = CO + H₂ (Wassergas-Reaktion), und (iii) CO + H₂O = CO₂ + H₂ (Shift-Reaktion).
- Kalzinierung des unkalzinierten Kalksteins und Dolomits.
- Reduktion des Rest-Eisenoxids im Schwammeisen.
- Direkte Reduktion von FeO im DRI durch Kohlenstoff im Koksbett.
- Verbrennung von Kokskoks durch Sauerstoff in der Nähe der Düsen, da die maximale Temperatur im Melter-Vergaser vor den Düsen herrscht. Die Kohlenstoffvergasungsreaktionen im Düsenbereich sind: (i) 2C + O₂ = 2CO, (ii) 2CO + O₂ = 2CO₂, und (iii) C + CO₂ = 2CO.
- Schmelzen von Eisen und Schlacke und Trennung von Roheisen und flüssiger Schlacke.
Produkteigenschaften und spezifische Verbräuche
Typische Analyse von Roheisen aus dem Corex-Verfahren: Kohlenstoff – 4,5 %, Silicium – 0,5 %, Mangan – 0,08 %, Schwefel – 0,03 %, Phosphor – 0,1 %. Die Roheisentemperatur beträgt ca. 1470 °C bis 1500 °C.
Typische Analyse von Schlacke aus dem Corex-Verfahren: CaO – 35 %, MgO – 13 %, SiO₂ – 31 %, Al₂O₃ – 15 %, FeO – 0,4 %, TiO₂ – 0,5 %, S – 1,2 %. Die Temperatur der flüssigen Schlacke beträgt ca. 1520 °C bis 1580 °C.
Typische Analyse des Corex-Prozess-Ofengases: ca. CO – 42 %, H₂ – 19 %, CO₂ – 31 %, CH₄ – 1,9 %. Typische Analyse des Reduktionsgases: ca. CO – 62 %, H₂ – 23 %, CO₂ – 9 %, Methan – 2 %. Typische Analyse des Exportgases: ca. CO – 44 %, H₂ – 21 %, CO₂ – 30 %, Feuchtigkeit – 1 %, N₂ – 2 %, CH₄ – 1,5 %, Staubgehalt – weniger als 5 mg/Nm³.
Typische spezifische Verbrauchswerte pro Tonne Roheisen: ca. 940 kg trockener nicht verkokbarer Kohle, 265 kg Zusatzstoffe und 520 Nm³ Sauerstoff. Die entsprechenden typischen spezifischen Verbrauchswerte mit Rückführung des Exportgases pro Tonne Roheisen: ca. 770 kg trockener nicht verkokbarer Kohle, 185 kg Zusatzstoffe und 455 Nm³ Sauerstoff. Typische Erzeugungswerte pro Tonne Roheisen: ca. 340 kg flüssige Schlacke und ca. 16.500.000 Nm³ Exportgas mit einem Heizwert von ca. 1910 kcal/Nm³. Die entsprechenden Erzeugungswerte mit Rückführung des Exportgases: ca. 265 kg flüssige Schlacke und ca. 14.100.000 Nm³ Exportgas mit einem Heizwert von ca. 1790 kcal/Nm³.
Im Corex-Verfahren werden ca. 45 % der gesamten Energiezufuhr für die Roheisenherstellung verwendet, der Rest geht in das Exportbrenngas. Das produzierte Roheisen hat Kohlenstoff- und Siliciumgehalte ähnlich wie Hochofen-Roheisen. Allerdings geht fast der gesamte Schwefel im nicht verkokbaren Kohle in die Schlacke und das Roheisen. In diesem Zusammenhang wird organischer Schwefel in der Kohle vergasert und vom DRI absorbiert und als Eisensulfid in den Melter-Vergaser zurückgeführt.
Umweltaspekte des Verfahrens
Das Corex-Verfahren bindet die meisten Schadstoffe in inertem Zustand in der Schlacke, und die freigesetzten Kohlenwasserstoffe werden in der Kuppel des Melter-Vergasers zerstört. Weiterhin wird durch das In-situ-Verkoken der Kohle im Melter-Vergaser ein großer Teil des Schwefels in der Schlacke gebunden, was die Emissionen von gasförmigem SO₂ oder H₂S drastisch verringert. Auch durch die Verwendung von reinem Sauerstoff statt Heißwind reduziert das Corex-Verfahren die Stickstoffemissionen in Form von NOx erheblich und bietet Vorteile bei Staubemissionen. Die Emissionswerte beim Corex-Verfahren sind viel niedriger als beim BF-Weg der Produktion, der aus Hochofen, Sinteranlage und Koksöfen besteht.
Das Corex-Verfahren emittiert mindestens 15 % weniger CO₂ im Vergleich zum BF-Weg für die Roheisenproduktion. Die Luftemissionen sind auch niedriger als bei konventionellen BF-Einheiten. CO₂-Emission: ca. 1420 kg/tHM im Vergleich zu ca. 1900 kg/tHM beim BF. SO₂-Emission: ca. 55 kg/tHM im Vergleich zu ca. 1400 kg/tHM beim BF-Weg. Partikel- und NOx-Emissionen im Corex-Verfahren betragen ca. 10 % des BF-Weges. Phenolabgabe: ca. 0,04 g/tHM, beim BF-Weg 100 g/tHM. Sulfidabgabe: ca. 0,01 g/tHM, beim BF-Weg 180 g/tHM. Ammoniakabgabe beim Corex-Verfahren: 60 g/tHM, beim BF-Weg 900 g/tHM. Cyanidabgaben im Abwasser werden im Corex-Weg vollständig eliminiert.
Vor- und Nachteile des Corex-Verfahrens
Vorteile
- Reduzierung der spezifischen Investitionskosten im Vergleich zum konventionellen Hochofenweg.
- Niedrigere Produktionskosten.
- Bessere Umweltleistung durch geringere Emissionen und Abgaben.
- Höherer Heizwert des Exportgases macht es für ein breites Anwendungsspektrum geeignet.
- Flexibilität bei der Rohstoffverwendung, da eine Vielzahl von Eisenerzen und Kohlen verwendet werden kann.
- Gute betriebliche Flexibilität hinsichtlich Produktionskapazität, Produktionsstopps und Rohstoffänderungen.
Nachteile
- Optimierte Verteilung von Kohle und DRI im Melter-Vergaser erforderlich, um peripheren Heißgasstrom zu vermeiden.
- Fehlende Nachverbrennung führt zum Verlust der chemischen Energie in den Exportgasen, was zu hohem Kohleverbrauch führt.
- Viele Geräte wie Kühlgasverdichter sind wartungsintensiv.
- Übergabe von heißem DRI und Rückführung des heißen Gases sind gefährlich, besonders während Wartungsperioden.
- Melter-Vergaser unterliegt häufigen Druckspitzen durch Verwendung von Rohkohle mit schlechten Koksbettbedingungen, was zum Verstopfen der Staubrückführungssysteme und Gasreinigungssysteme führt.
- Empfindlichkeit der Prozess-Eingangsqualitätsparameter wie Korngrößenverteilung, Feinanteil in den Eingängen, Dekrepitations- und Degradationsverhalten von Kohle, Eisenerz und Pellets bei hoher Temperatur.
Herstellungsprozess
- Herstellung von Wolfram-Nickel-Eisen-Legierungen: Vom Pulvergemisch zum fertigen Sinterteil
- FINEX-Prozess: Fortschrittliche Roheisenherstellung aus Eisenerzfeinst & Nichtkokskohle
- ITmk3: Kobe Steels umweltfreundliches Eisen-Nugget-Verfahren
- HIsmelt: Fortschrittliches Direktverhüttungsverfahren zur Roheisenproduktion
- HIsarna-Verfahren: Ultra-niedrig-karbonische Stahlproduktion
- Optimierte Spaltwalztechniken für effiziente Stabstahlproduktion
- CONARC: Verschmelzung von Konverter und Lichtbogenofen für Überlegene Stahlproduktion
- Stahlwalzen: Präzisionsfertigungsprozess Erklärt
- Expertenproduktion hochwertiger nahtloser Rohre
- Engineering Design Process meistern: Erfolgsfaktoren für die Produktion