



Titanlegierungs-Schmieden: Fortgeschrittene Techniken für Luftfahrt & Energieerzeugung
Titanlegierungs-Schmieden: Fortgeschrittene Techniken für Luftfahrt & Energieerzeugung
Titanlegierungen werden für ihr außergewöhnliches Festigkeits-Gewichts-Verhältnis, Korrosionsbeständigkeit und nicht-magnetische Eigenschaften geschätzt, was sie in Hochleistungssektoren wie Luft- und Raumfahrt, Verteidigung, Marine und Petrochemie unentbehrlich macht. Geschmiedete Komponenten – insbesondere Turbinenscheiben und Medizinimplantate – erfordern nicht nur Dimensionsgenauigkeit, sondern auch mikrostrukturelle Stabilität und Ermüdungsfestigkeit. Dieser Artikel beleuchtet die State-of-the-Art-Schmiedeverfahren, die diese Attribute liefern.
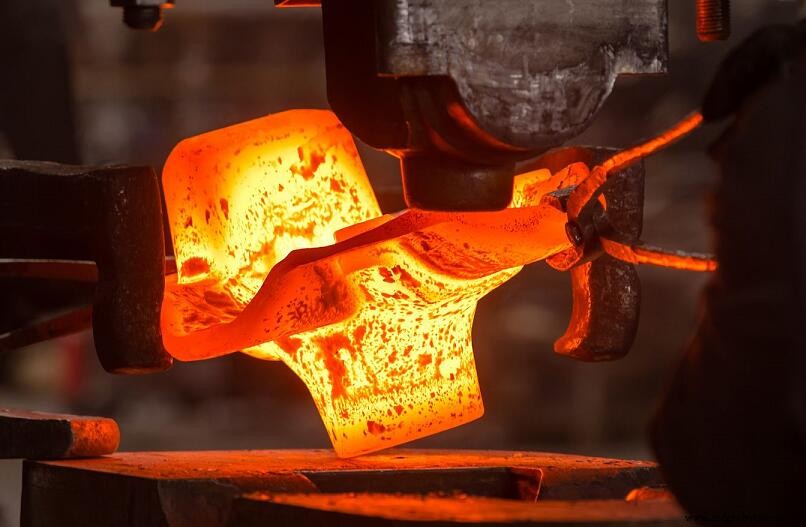
Bevor wir den Fertigungsprozess erkunden, lassen Sie uns die Schlüsselanwendungen von Titanlegierungs-Schmiedeteilen Revue passieren.
Anwendungen von Titanlegierungs-Schmiedeteilen
1. Luft- und Raumfahrt
Die Hälfte des weltweit produzierten Titans wird von der Luft- und Raumfahrtindustrie verbraucht. Militärflugzeuge enthalten ca. 30 % Titan in ihren Zellen, während Verkehrsflugzeuge zunehmend die Legierung zur Gewichtsreduktion und Kraftstoffeffizienz einsetzen. Beispielsweise enthält die Boeing 787 Dreamliner über 15 % Titan nach Gewicht, hauptsächlich die Ti-6Al-4V-Legierung, die als Benchmark für strukturelle Sicherheit gilt. In diesem Bereich sind Titan-Schmiedeteile kritisch für Komponenten wie Raketen- und Satellitentanks, Turbopumpen-Schaufeln und Hochgeschwindigkeits-Saugpumpen-Einlässe.
2. Turbinenschaufeln für Energieerzeugung
Die Verlängerung von Dampfturbinenschaufeln steigert die Leistung, aber die erhöhte Last kann die Rotorintegrität gefährden. Titanlegierungs-Schmiedeteile, insbesondere 1-Meter-lange Ti-6Al-4V-Schaufeln, wurden 1991 erfolgreich eingeführt und sind seitdem Standard für Hochgeschwindigkeits-Dampfturbinen, bieten reduziertes Gewicht und überlegene thermische Ermüdungsleistung.
Schmiedetechnologie von Titanlegierungen
Präzise Kontrolle von Temperatur und Verformung ist bei der Arbeit mit Titan paramount. Niedrige Temperaturen erhöhen Fließspannung und Risswahrscheinlichkeit, während Verformungsgeschwindigkeit die resultierende Mikrostruktur beeinflusst. Im Präzisions-Warmgesenkschmieden wird die Werkzeugtemperatur typischerweise an die Schmiedetemperatur angepasst oder überschritten, um Temperaturgradienten zu mindern, die zu Fehlern führen könnten.
1. Schmieden von Triebwerksscheiben-Teilen
Flugzeugtriebwerksscheiben verlangen außergewöhnliche Ermüdungsfestigkeit und Bruchzähigkeit. Für den 700 K Betriebstemperaturbereich wird häufig die Ti-6Al-2Sn-4Zr-6Mo-Legierung verwendet. Traditionelles α-β-Schmieden erzeugt eine β-Phasenmatrix mit equiaxialen α-Körnern und feinen nadelförmigen α-Zweiphasenstrukturen, was leider zu niedriger Bruchzähigkeit führt. Der Beta-Schmiedeprozess, durchgeführt über der β-Phasenumwandlungstemperatur, fördert Rekristallisation und liefert eine gleichmäßige nadelförmige Mikrostruktur, die die Zähigkeit substanziell verbessert. Das optimale Schmiedefenster für diese Legierung liegt zwischen 1.073 K und 1.323 K, mit ausreichender Verformung, um grobe Körner zu eliminieren.
2. Turbinenschaufel-Schmieden
Turbinenschaufeln sind ultra-dünn, was schnellen Temperaturverlust beim Schmieden verursacht. Fortgeschrittene Werkzeugdesigns nutzen jetzt kontrollierte Schlagenergie, um die Schaufeloberfläche zu formen. Die Sequenz beginnt typischerweise mit Plan-Schmieden, gefolgt von Biegeformen und gipfelt in Präzisionsschmieden zur Erreichung der finalen Geometrie.
3. Ringfertigung
Ventilator- und Verdichterschalen werden meist aus Ti-6Al-4V via Walzprozess gefertigt. Near-Net-Shape-Techniken können Materialverschwendung um über 55 % reduzieren und Kosten signifikant senken. Beim Schmieden dicker Ringe sind hoher Druck aufrechtzuerhalten und der Temperaturabfall sorgfältig zu managen, um Risse zu vermeiden.
Zusammenfassend hängt die Erreichung hochwertiger Titan-Schmiedeteile von sorgfältiger Temperaturregelung und kontrollierter Verformung ab, um die inhärenten Stärken der Legierung freizusetzen.
Fazit
Wir hoffen, dieser Überblick verbessert Ihr Verständnis von Titanlegierungs-Schmieden. Für tiefere Einblicke in Titan und seine Legierungen empfehlen wir den Besuch von Advanced Refractory Metals (ARM), einem globalen Marktführer in der refraktären Metallversorgung.
Mit Sitz in Lake Forest, Kalifornien, liefert ARM hochwertiges Titan, Wolfram, Molybdän, Tantal, Rhenium und Zirkonium zu wettbewerbsfähigen Preisen.
Metall
- Fortschritte bei hochfesten, hochelastischen Titanlegierungen für Luftfahrt und mehr
- Hochleistungs-Wolfram-Titan-Legierungs-Targets für fortschrittliche Halbleiterchips
- Titanlegierungen 101: Festigkeit, Güten & Vorteile für Ingenieure
- Legierung 10 (C17500) – TF00 Schmiede- & Extrusionsleistung im Überblick
- Legierung 3 (C17510) – Hochleitfähige, mittelfeste Schmiede- & Strangpresslegierung von Materion
- Legierung 3 (C17510) – Premium TF00 Schmiede- und Strangpresslegierung mit hoher Leitfähigkeit
- Legierung 25 (C17200, TB00): Hochfeste Kupfer-Beryllium-Legierung für Schmieden & Strangpressen
- Legierung 25 (C17200, TF00): Höchstfeste Kupfer-Beryllium-Legierung für Schmieden & Strangpressen (ausgehärtet)
- Legierung 165 (C17000): Hochfeste Kupfer-Beryllium-Legierung für Schmieden & Strangpressen (TB00)
- Legierung 165 (C17000, TF00): Aushärtbare Kupfer-Beryllium-Legierung mit hoher Festigkeit & Ermüdungsbeständigkeit