



Umfassender Leitfaden zur Bearbeitung von Titanlegierungen
Titan und Legierungen nutzen ihre einzigartigen Eigenschaften zunehmend in Luftfahrt und Biomedizin. Dieses beliebte Metall ist rost- und chemikalienbeständig, recyclebar, leicht, hochfest und hervorragend korrosionsbeständig – löst viele Ingenieursprobleme. Titanbauteile halten länger und liefern bessere Performance und Ergebnisse als andere Metalle und Materialien.
Titan ist 30 % fester als Stahl, aber fast 50 % leichter. Titan ist 60 % schwerer als Aluminium, aber doppelt so fest. Doch bei der Zerspanung von Titanlegierungen und Auswahl passender Werkzeuge und Parameter müssen einige Herausforderungen beachtet werden.
Hier erhalten Sie tiefe Einblicke in Titanbearbeitung: Warum ist Titan so schwer zu bearbeiten? Technische Einblicke und Tipps zur Erfolgssteigerung, plus Vorteile und Anwendungen.
Titanbearbeitung – Legierungsvielfalt
Es gibt über 100 Titanlegierungs-Sorten. Jede Legierung hat einzigartige Eigenschaften. 40–50 Sorten sind industriell verfügbar, über zehn am häufigsten genutzt. Darunter diverse Rein-Titan-Sorten und ausgewählte Legierungen wie Ti-6Al-4V, Ti-5Al-2.5Sn, Ti-2Al-1.5Mn, Ti-3Al-2.5V, Ti-6Al-2Sn-4Zr-2Mo, Ti-6Al-2Sn-4Zr-6Mo, Ti-10V-2Fe-3Al, Ti-0.20Pd, Ti-0.3Mo-0.8N etc. Für die meisten Länder sind die ersten zwei Legierungen (Ti-6Al-4V, Ti-5Al-2.5Sn) die typischsten und weltweit anerkannt.
Nach Strukturklassifikation werden Titanlegierungen in drei Kategorien unterteilt: α-Legierungen, (α+β)-Legierungen und β-Legierungen.
α-Titanlegierung
Eingleisige Legierung aus α-Phasen-Festkörperlösung. Bei Normaltemperatur und höheren Einsatztemperaturen α-Phase, stabile Struktur, höherer Verschleißwiderstand als Reintitan, starke Oxidationsbeständigkeit. Bei 500–600 °C behält sie Festigkeit und Kriechbeständigkeit, lässt sich aber nicht durch Wärmebehandlung härten, Raumtemperaturfestigkeit nicht hoch.
β-Titanlegierung
Eingleisige Legierung aus β-Phasen-Festkörperlösung. Hohe Festigkeit ohne Wärmebehandlung. Nach Abschrecken und Altern weiter gehärtet – Raumtemperaturfestigkeit 1372–1666 MPa; aber thermische Stabilität gering, nicht für hohe Temperaturen geeignet.
α+β-Titanlegierung
Zweiphasige Legierung mit guten Gesamteigenschaften, guter Strukturstabilität, Zähigkeit, Plastizität und Hochtemperaturumformeigenschaften. Gut warmumformbar, abschreck- und alterbar zur Festigkeitssteigerung. Festigkeit nach Wärmebehandlung ca. 50–100 % höher als im geglühten Zustand; hohe Warmfestigkeit, langzeitbetrieb bei 400–500 °C möglich, thermische Stabilität nur α-Titanlegierung unterlegen.
Am häufigsten genutzt: α-Titanlegierung und α+β-Titanlegierung. α-Titanlegierung hat beste Zerspanbarkeit, gefolgt von α+β, β-Titanlegierung am schlechtesten.
Warum ist Titan schwer zu bearbeiten?
Physikalische Phänomene der Titanbearbeitung
Die Schnittkraft bei Titanlegierungsbearbeitung ist nur leicht höher als bei Stahl gleicher Härte, aber das physikalische Bearbeitungsphänomen ist weit komplexer als bei Stahl – was enorme Schwierigkeiten bereitet.
Die Wärmeleitfähigkeit der meisten Titanlegierungen ist sehr niedrig – nur 1/7 von Stahl, 1/16 von Aluminium. Daher wird beim Schneiden entstehende Wärme nicht schnell in Werkstück oder Späne abgeleitet, sondern konzentriert sich im Schneidbereich. Temperaturen bis 1000 °C lassen Schneidkante schnell verschleißen, reißen und Aufbauschneide bilden – schnelle Schneidenabnutzung, mehr Wärme im Schneidbereich, weitere Verkürzung der Werkzeugstandzeit.
Die hohe Schnittemperatur zerstört auch die Oberflächenintegrität der Titanbauteile – geometrische Genauigkeit sinkt, Kaltverfestigung reduziert Ermüdungsfestigkeit drastisch.
Die Elastizität von Titanlegierung mag für Teileleistung vorteilhaft sein, aber beim Schneiden ist elastische Verformung des Werkstücks eine Hauptursache für Vibration. Schnittdruck lässt das „elastische“ Werkstück vom Werkzeug abheben und zurückfedern – Reibung zwischen Werkzeug und Werkstück überwiegt Schneidwirkung. Reibung erzeugt weitere Wärme, verschärft die schlechte Wärmeleitfähigkeit.
„Hitze“ ist der „Übeltäter“ bei der schwierigen Titanbearbeitung!
Wie lässt sich die Titanbearbeitung verbessern?
Basierend auf Verständnis des Bearbeitungsmechanismus und Erfahrung sind die wichtigsten technologischen Know-hows:
Mehr Kühlmittel
Titan ist ein Isolator – Schneidewärme bleibt nahe am Werkzeug. Offensichtliche Lösung: mehr Kühlmittel. Arbeitsbereich und Werkzeug werden mit 10 % konzentriertem Kühlmittel unter Hochdruck sandgestrahlt – Kontaktbereich bleibt kühl, wärmetragende Späne werden weggespült.
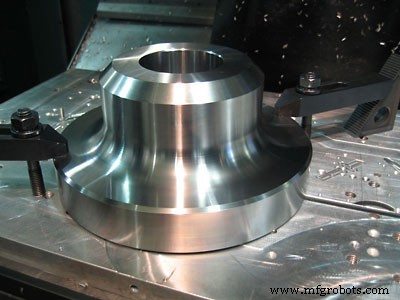
Hochdruckkühlmittel
Bei Drehapplikationen sind Position und Druck des Kühlmittels kritisch. Richtig angewandt ermöglichen sie höhere Schnittgeschwindigkeiten und Abtragsraten. Einziger Nachteil: Grundmaterial lagert sich auf Teileoberfläche ab. Lösbar durch Schnittstrategieplanung und Kühlmitteldruckreduzierung beim Finish.
Konstanter Vorschub
Titan neigt zur Kaltverfestigung – beim Schneiden wird es härter und verschleißt Werkzeuge stärker. Konstanter Vorschub minimiert bearbeitungsgehärtetes Material.
Vorschub erhöhen
Wenn die Maschine es zulässt, höhere Vorschubgeschwindigkeit: Werkzeug verbringt weniger Zeit in einem Bereich – weniger Zeit für Wärmeanhäufung und Kaltverfestigung an der Schneide.
Werkzeugwahl
PVD-beschichtete Hartmetallschneiden eignen sich am besten für Titanschneiden. Neuere, fortschrittlichere Beschichtungen wie TiAlN (Titan-Aluminium-Nitrid) sind verfügbar. Titan ist elastisch – scharfe Werkzeuge absolut essenziell. Stumpfe Werkzeuge wischen die Oberfläche und verursachen Rattermarken.
Spankontrolle
Titan produziert lange Späne, die Werkzeug beschädigen und Werkstückoberfläche markieren. Lange, dünne Späne leiten Wärme nicht ideal ab. Daher: ideale Werkzeuge und Werkzeugbahnen für kleinere, dickere Späne beim Titanfräsen.
Werkzeugbahn
Richtige Werkzeugbahnwahl beim Titanfräsen ist so wichtig wie richtiges Werkzeug. Unbedingt sicherstellen, dass Werkzeugbahn stets das Werkstück eingreift. Beim Nutschneiden reduziert zykloide Werkzeugbahn die Eingriffszeit pro Nut – begrenzt Wärmeanhäufung. Führen und Ausfahren des Schneidwerkzeugs in/aus Werkstück reduziert Stöße und plötzliche Bewegungen, die Werkzeug schwer beschädigen.
Werkzeugmaschine
Eine robuste Werkzeugmaschine ist essenziell für erfolgreiche Titanbearbeitung. Ideale Titanfräsmaschine muss steif sein, Spindel bei niedriger Drehzahl hohes Drehmoment liefern. Dies absorbiert Vibrationen und reduziert Rattern – häufiges Problem bei Titanlegierungsbearbeitung.
Vor- und Nachteile der Titanbearbeitung
Titanlegierung bietet Leichtgewicht, hohe Festigkeit, gute Korrosionsbeständigkeit – weit verbreitet in Automobilindustrie. Hauptanwendung: Motorenysteme. Geringe Dichte reduziert Trägheitsmasse bewegter Teile. Titanventilfedern erhöhen Freischwingung, reduzieren Karosserieschwingungen, steigern Motordrehzahl und Leistung.
Titanlegierung reduziert Lastspannung an verbundenen Teilen, verkleinert Bauteile – senkt Motor- und Gesamtfahrzeuggewicht. Reduzierte Trägheitsmasse verringert Vibration und Geräusch, verbessert Motorleistung. Anwendung an anderen Teilen steigert Insassenkomfort und Fahrzeugästhetik. In der Automobilindustrie leistet Titanlegierung unschätzbaren Beitrag zu Energieeinsparung und Verbrauchsreduktion.
Hohe Korrosionsbeständigkeit, exzellente Biokompatibilität und bestes Festigkeits-Gewichts-Verhältnis aller Metalle. Diese Eigenschaften machen Titanlegierung besonders begehrt in Luftfahrt und Medizintechnik.
Aufgrund Affinität zu anderen Elementen kommt Titan natürlich nicht vor – komplexe, energieintensive Raffinationsprozesse nötig. Daher sind Titanlegierungen weit teurer als andere Metalle – sowohl bei Erstschmelze als auch nachgelagerter Bearbeitung.
Ein weiterer großer Nachteil: technische Schwierigkeit im Bearbeitungsprozess.
Verwandter Beitrag: Alles über Edelstahl-Zerspanungsteile
Alles über Messing-Zerspanungsteile
Alles über Aluminium-Zerspanungsteile
Herstellungsprozess
- Titanlegierungen in modernen Zivilflugzeugen: Anwendungen und Auswirkungen
- Titanlegierungen: Entwicklung, Anwendungen und Industrieauswirkungen
- Molybdän-Rhenium-Legierungen: Hochtemperaturleistung für Luftfahrt, Nuklear und Elektronik
- Titanlegierungs-Wärmebehandlung: Optimierung von Festigkeit, Stabilität und Prozesskontrolle
- Titanlegierung-Karabiner: Überlegene Festigkeit und Leichtbau für ernsthafte Kletterer
- Titanlegierungen in maritimen Anwendungen: Verbesserung von Schiffsleistung und Haltbarkeit
- Titanlegierungs-Feinguss: Präzision, Effizienz und Materialauswahl
- Titanlegierungen 101: Festigkeit, Güten & Vorteile für Ingenieure
- Kupferlegierungen im Überblick: Typen, Eigenschaften und Einsatzgebiete
- Legierter Stahl: Zusammensetzung, Typen und Anwendungen