



CAMX 2018: Großer Fortschritt im Thermoset-3D-Druck
Thermoset 3D-Druck
CW berichtete breit über 3D-Druck Composites mit Thermoplast-Harzen. Doch im letzten Jahr Wachstum beim Druck mit duroplastischen Harzen (und Continuous Fiber, siehe Mai 2018 Blog, Sep 2018 Blog). Trend scheint weiterzuwachsen: Large-Scale Thermoset Printing von Oak Ridge National Laboratory (ORNL) in CAMX und ACE Award Bereichen gezeigt. Entwickelt mit Magnum Venus Products (MVP), Large-Scale Thermoset Printing System THERMOBOT: Bauraum 16 × 8 × 3,4 ft. Durch reaktive Polymere, die zwischen Lagen vollständig vernetzen, behauptet THERMOBOT höhere Festigkeit gedruckter Teile vs. teilgefügte Thermoplast-Lagen. Feedstock-Kosten geschätzt 50 % niedriger. Bisher alle Tests mit Vinylester-Systemen von Polynt-Reichhold (CRADA mit ORNL).
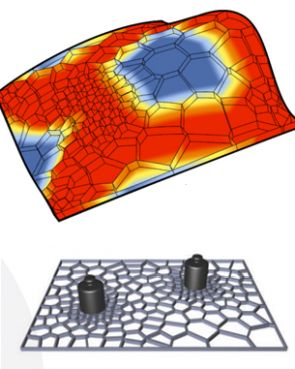
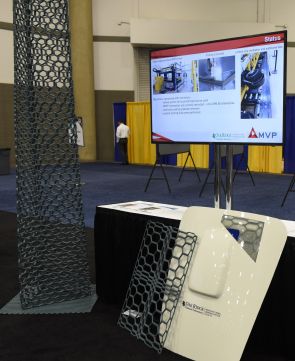
Durch mehr Material dort, wo Struktur mehr Last tragen muss, kann Wabenstruktur mit variablen Zelldurchmessern und -höhen signifikante Gewichtseinsparung bei erhöhter Steifigkeit erreichen.
QUELLE: ELiSE (links) und CW.
Strategie für THERMOBOT: Hochlasttragende, leichte Strukturen durch Druck variabel-dichter Zellwaben, anwendungsspezifisch anpassbar. Ergebnis: schnellerer Druck höherfester Strukturen, weniger Material, Zeit, Energie, Kosten vs. aktuelle Ansätze. Könnte kosteneffizienteste Realisierung lastadaptiver Wabenstrukturen sein – bionischer Designansatz von Evolutionary Light Structure Engineering (ELiSE, siehe 2016 Blog). MVP verfolgt Kommerzialisierungsplan, begrüßt Anfragen.
QUELLE: CW
3D-gedruckte Formen iterieren weiter
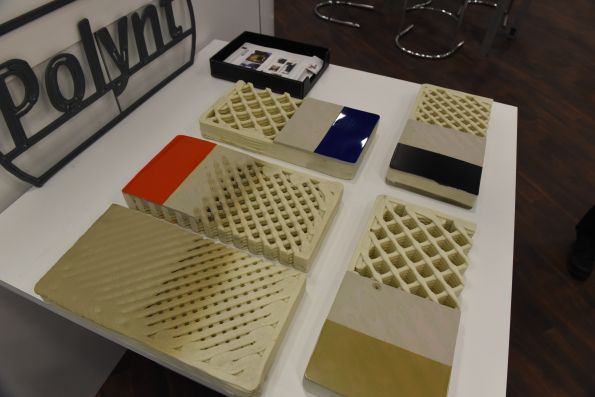
Polynt-Reichhold, mit Cincinnati Inc. und TruDesign (Knoxville, TN, USA), zeigte nächsten Schritt in 3D-gedruckten Composite-Formen: Druck nicht mit massivem Substrat, sondern Gitterkern – reduziert Druckzeit, Material, Kosten. Echte Formoberfläche durch Aufsprühen des 3D-gedruckten Gitters mit TD Coat RT – hochaufbauende, raumtemperaturhärtende Beschichtung, in die finale Maße/Details eingearbeitet werden. Beschichtung via MVP-Sprühgerät, kommerziell via TruDesign. Verbindet Thermoset-Oberfläche mit Thermoplast-Substrat, dichtet Oberfläche für Vakuumintegrität, handhabt signifikanten CTE-Unterschied (Coefficient of Thermal Expansion) zwischen Maschinen- und Z-Richtung gedruckten Composites – typisch 20 % Carbonfaser-verstärktes ABS. Sonst: Temperaturänderungen → Formoberflächenänderungen. Gezeigte Formsegmente gedruckt von AES (Akron, OH) mit Cincinnati BAAM Maschine.
QUELLE: CW
L&L bietet pultrudierte Strukturen für Automobil
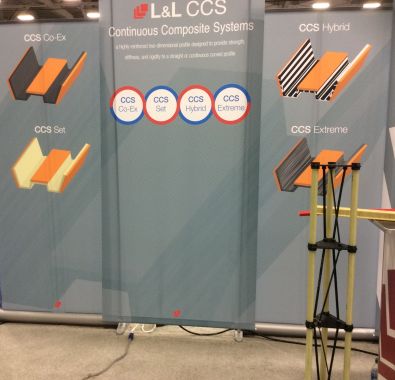
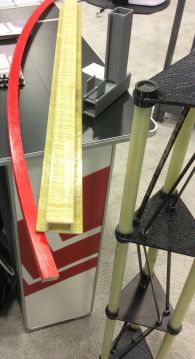
L&L Products Inc. launcht Continuous Composite Systems (CCS) Pultrusionen mit Polyurethanharz. Ziel: Auto-Anwendungen wie Seitenschweller, Crashstrukturen – ersetzen traditionelle Metallstrukturen, die Bulkheads für nötige Steifigkeit brauchen. Angebot: leicht – 75 % weniger Masse als Stahl, 30 % weniger als Aluminium – zu wirtschaftlichem Preis. Continuous-Fiber-Profile: CCS Set (Glasfaser), CCS Hybrid (individueller Glas/Carbon-Mix), CCS Extreme (nur Carbonfaser). Composites kombinierbar mit L&L-Klebstoffen im Continuous Processing – weitere Fertigungskosten-/Lieferzeitreduktion. L&L-Klebstoffe auch zur NVH-Reduktion (Noise, Vibration, Harshness).
L&L zeigt auch Drehmoment-Retentions-Isolier TRI-seal Produkte für Multi-Material-Autokarosserien. Expandierbares Dichtmaterial mit Aluminiumoxid (Al₂O₃) Sphären – unterstützt Klemmkraft für Drehmomenterhalt, Isolation zwischen dissimilaren Materialien gegen Kontaktkorrosion, Abdichtung gegen Wasser/Luft/Staub – gleichzeitig. Heat-Bonded für trockene oder tacky für druckempfindliche Anwendungen. Einsatz an dissimilaren Materialinterfaces, Schraub-/Nietverbindungen, Tür-/Hauben-/Heckklappenscharnieren.
QUELLE: Owens Corning
Owens Corning produziert 3D-Druck-Filamente
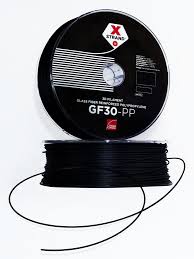
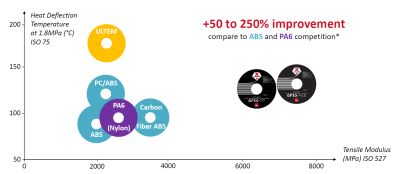
XSTRAND 3D-Druck-Filamente entwickelt mit gehackten Glasfasern und Polyamid 6 (PA6 Nylon) oder Polypropylen (PP) Polymer. Warum Glasfaser? „Besserer Druck, bessere Oberfläche, bessere Eigenschaften vs. gehackte Carbonfaser – wir engineered bessere Lösung: Fasersizing optimiert für jeden Polymertyp“, erklärt Jay Yang, Owens Corning Produktexperte. Signifikante Produktentwicklung und Materialauswahl für optimiertes System Polymer/Fasern/Sizing nötig. „Nicht trivial, 2 Jahre R&D.“ Weitere Varianten in Pipeline: Filamente mit höherer Temperatur und Spezialpolymeren.
QUELLE: ATSP Innovations.
Polyesterharz mit Tg > 250 °C
ATSP Innovations (Champaign, IL, USA), Uni Illinois Urbana-Champaign Spin-off, entwickelte Estherm aromatische thermosetting Polyester (ATSP) Harze. Neue Copolyester-Klasse mit höherer Performance als typisches Polyester oder durchschnittliches Nasslaminier-Epoxid:
- Zugfestigkeit 95 MPa
- Zugmodul 4,2 GPa
- Druckmodul 4,9 GPa
- Druckfestigkeit 304 MPa
Doch auch höhere Temperaturfähigkeit (Tg > 250 °C) vs. Polyester (max 140 °C), Vinylester (max 160 °C), Epoxide (max < 200 °C). ATSP: Composite-Strukturen lasttragend bis Tg 285 °C – eher in Linie mit Phenolharzen (148–260 °C), Bismaleimiden (200–282 °C), Polyimiden (260–316 °C). Weitere behauptete Vorteile: sehr geringe Feuchtigkeitsaufnahme, oxidative Stabilität, leichte Bearbeitbarkeit (wenig Staub), niedrige Entflammbarkeit ohne Füllstoffe (Limiting Oxygen Index 40 % > Phenol), Recycelbarkeit ähnlich Thermoplaste.
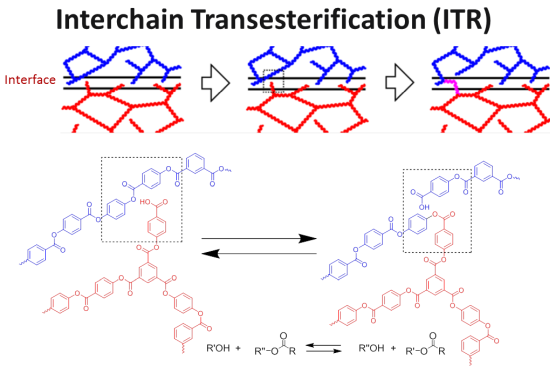
Tatsächlich, ähnlich L&L Products LF610 reformbarer Epoxidklebstoff: Wenn aromatisches Thermosetting-Copolyester als Klebstoff formuliert (Trademark Self-Bond), erlaubt Verkleben und Lösen, jeweils mit Hitze und Druck, wiederholbar 50× ohne Festigkeitsverlust. Möglich durch Festkörper-Bindungsprozess Interchain Transesterification Reaction. Estherm und Self-Bond angeblich Drop-in-Lösungen, anpassbar, diverse Produktformen. ATSP veröffentlichte Forschung zu Verarbeitung in Composites und Schäumen, tribologischen und kryogenen Beschichtungen. Entwicklung seit 2011, kürzlich NASA Phase II Follow-on zu Phase I SBIR „Reversible adhesion concept for in-space assembly“.
QUELLE: CW
IoT für Vakuumbeutel-Aushärtung
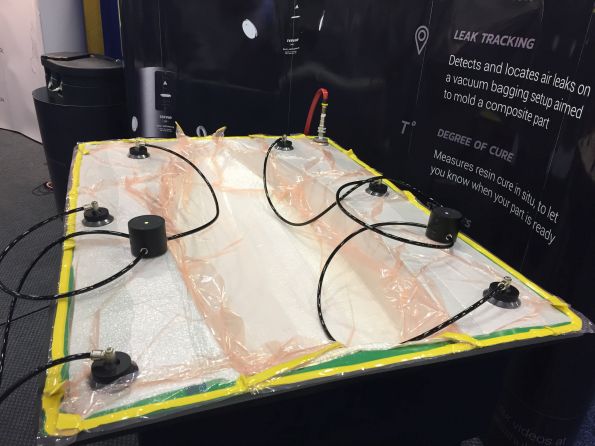
Ruiz Aerospace (Laval, QC, Kanada) entwickelte TERVIA Hub, mit Sensoren und Internetkonnektivität eingebettet – ermöglicht Datenerfassung von Vakuumanschlüssen am Hub und Datenaustausch via WLAN per Phone/Tablet/PC. Sonden erfassen Atmosphärendruck, Vakuum, Temperatur, Feuchtigkeit unter Vakuumbeutel und kommunizieren während Aushärtung an Cloud via TERVIA Hub. System ermöglicht automatisierte Leckratentests an Werkzeugen und Vakuumbeutel-Setups. Zeigt/zeichnet Fertigungsparameter während Aushärtung auf. Zeigt Aushärtungsfortschritt vs. programmiertem Zeit-Temperatur-Rezept, sendet SMS/E-Mail-Alarme bei Erreichen Aushärteparameter oder Schwellenwerttemperatur. Im Grunde Hot Bonder System ohne Wärmeanwendungsmechanismus. Aber: < 1.000 $ Hub, 99 $ für 3 Vakuumsonden, 39 $/Monat Advanced Software Lizenz (auch kostenlose und teurere anpassbare Optionen) – Gesamtkosten weit günstiger.
Weitere Blogs zu neuen CAMX-Entwicklungen folgen.
Harz
- 3D-Druck beschleunigt EV-Karosseriedesign und -produktion
- Realität revolutionieren: 3D-Druck-Meilensteine und Innovationen 2018
- PolyOne Advanced Composites präsentiert Continuous-Fiber-Innovationen auf CAMX 2018
- CAMX 2018: Entdecken Sie Spitzentechnologien in Composite-Materialien
- CAMX 2018 Vorschau: Sumitomos Advanced Plastics & Harz-Innovationen
- Andara präsentiert nachhaltige NOVOC-Harze auf der CAMX 2018
- CAMX 2018 Preview: TenCate Advanced Composites zeigt wegweisende Thermoplast- und Duroplast-Lösungen
- CAMX 2018 Preview: L&L Products' fortschrittliche Raumtemperatur-Härtungsklebstoffe
- Massive integrierte Schaltkreise in einem Durchgang gedruckt mit fortschrittlicher Siebdrucktechnologie
- BIG KAISER Precision Tooling firmiert künftig als BIG DAISHOWA Inc. – globale Ausrichtung im Fokus