



Stützstrukturen im 3D-Druck: Technologie-Insights & Best Practices
Einleitung
Da 3D-gedruckte Teile Schicht für Schicht aufgebaut werden, ist eine vorige Schicht als Auflage nötig. Je nach Technologie und Modellkomplexität bedeutet das: Stützstrukturen sind erforderlich.
Bei der Technologiewahl ist es wichtig, Stützstrukturen und ihren Einfluss auf das Endergebnis zu berücksichtigen. Support beeinflusst Oberflächenqualität, da Nachbearbeitung zur Entfernung nötig ist – resultiert in Makeln oder Rauheit.
Dieser Artikel behandelt Supports, deren Implementierung pro Technologie und wie Support-Designentscheidungen beeinflussen.
Supports beim FDM
Fused Deposition Modeling (FDM) extrudiert geschmolzenes Filament auf die Baufläche entlang eines vorgegebenen Pfads. Beim Extrudieren kühlt das Material ab, bildet feste Oberfläche als Basis für nächste Schicht. Wiederholung bis zum fertigen Objekt.
Wann wird Support beim FDM benötigt?
Beim FDM wird jede Schicht als Satz beheizter Filamentfäden gedruckt, die an den Fäden darunter und daneben haften. Jeder Faden wird leicht versetzt zur Vorherigen gedruckt. Das erlaubt Aufbauwinkel bis 45° – Druck kann über vorherige Schichtbreite hinaus wachsen.
Wird ein Feature mit Überhang > 45° gedruckt, kann es durchhängen und benötigt Supportmaterial darunter. Mehr zu Überhängen und FDM hier.
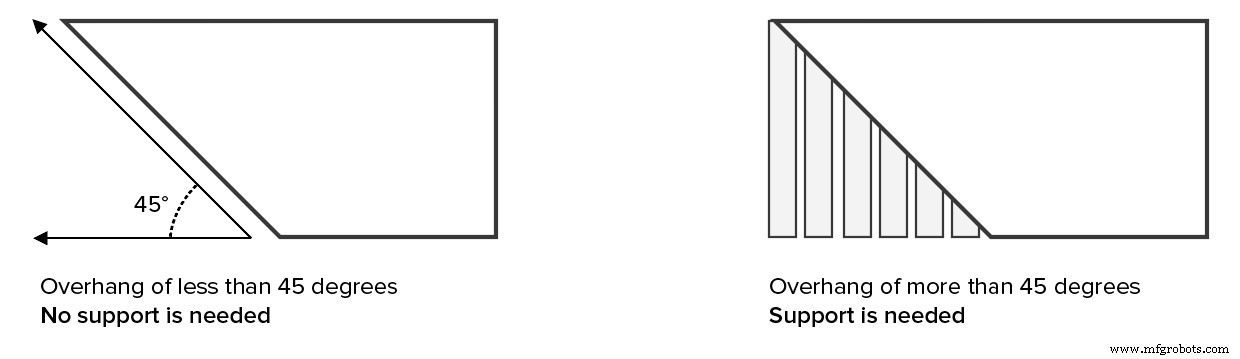
Bridging vs. Support
Eine Ausnahme:
Heißes Material kann kurze Distanzen zwischen zwei Punkten spannen – „Bridging“. Ermöglicht Druck ohne Support mit minimalem Durchhang. Brücken > 5 mm benötigen generell Support für präzise Oberflächen.
Mehr zu Bridging und FDM hier.
Die ABCs (oder YHTs) des FDM-Supports
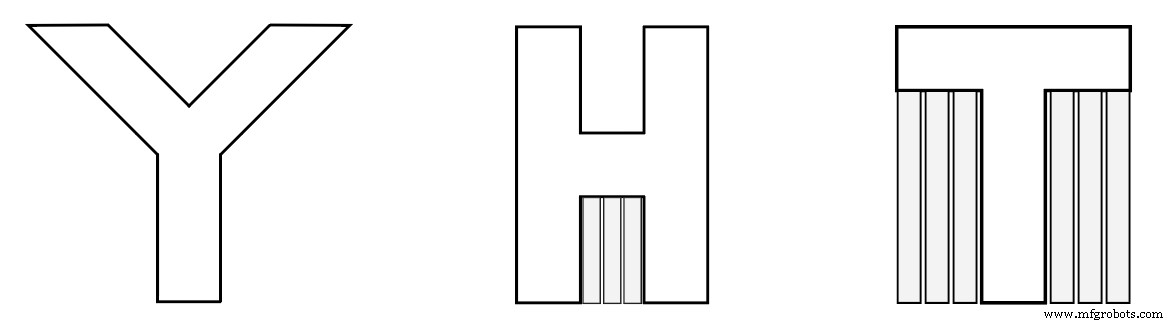
Betrachten Sie die Buchstaben Y, H, T und zugehörige 3D-Modelle.
- Arme des Y lassen sich leicht drucken. Obwohl ausgestreckt, erweitern sie sich ≤ 45° – kein Support nötig.
- H ist komplexer: Mittelsteg < 5 mm = bridgbar ohne Support/Sag. > 5 mm = Support nötig. Beispiel: Steg > 5 mm → Support erforderlich.
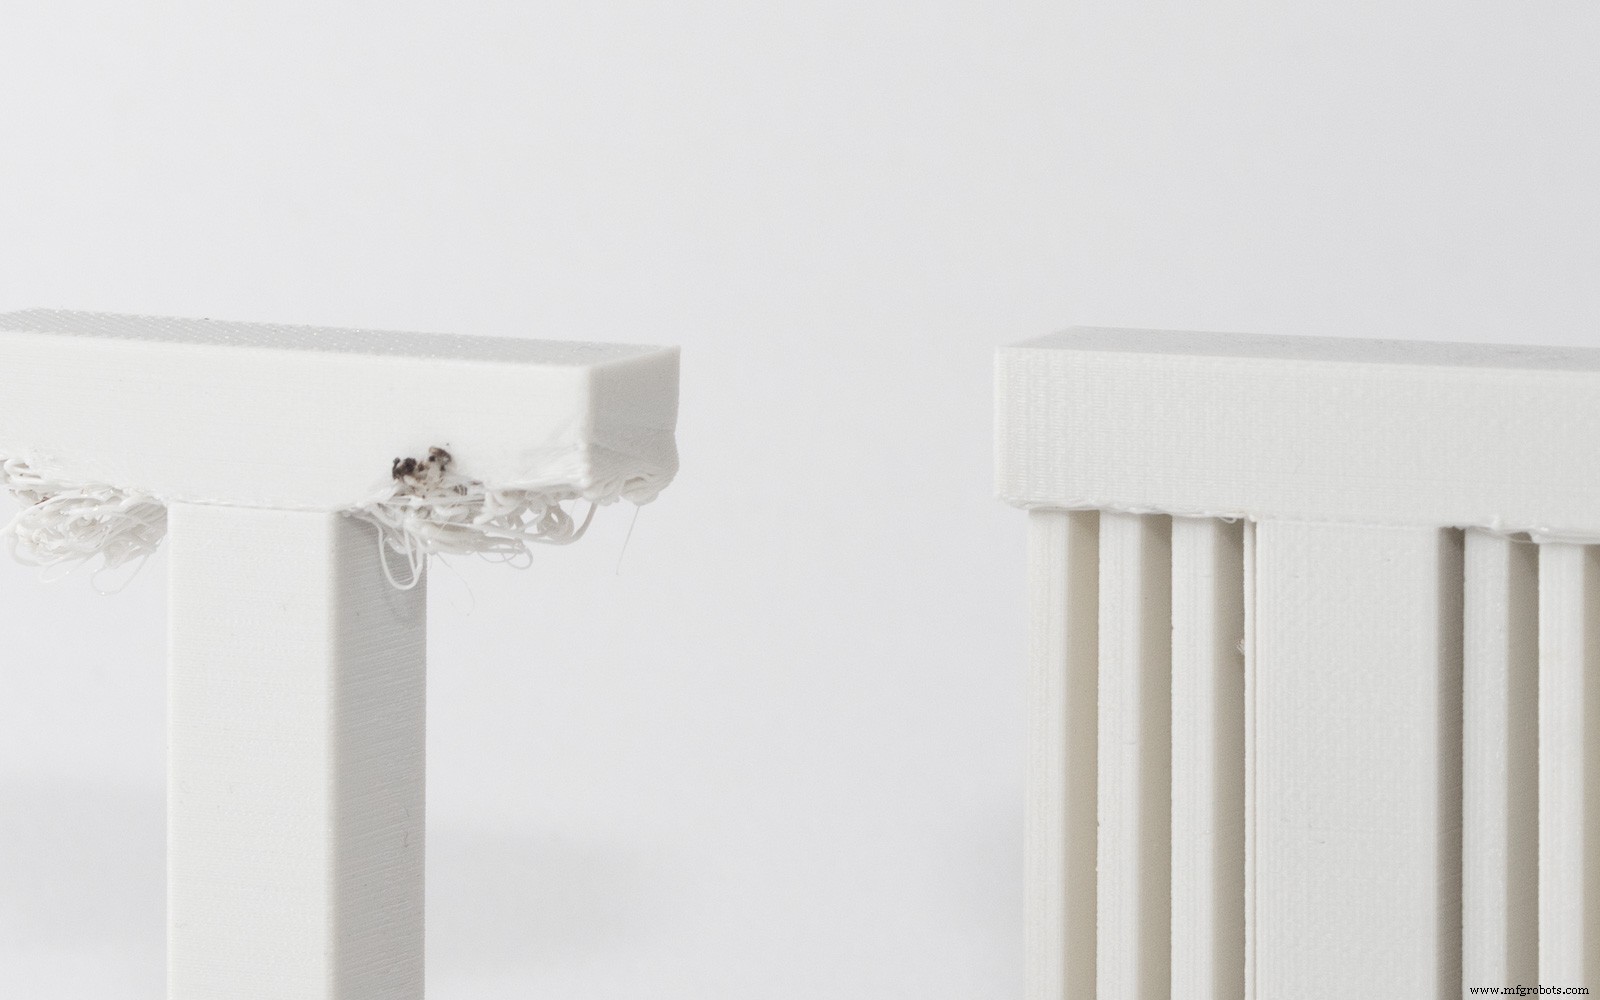
- T braucht Support für die Arme. Keine Auflage für äußere Arme – Material würde ohne Support einfach herunterfallen.
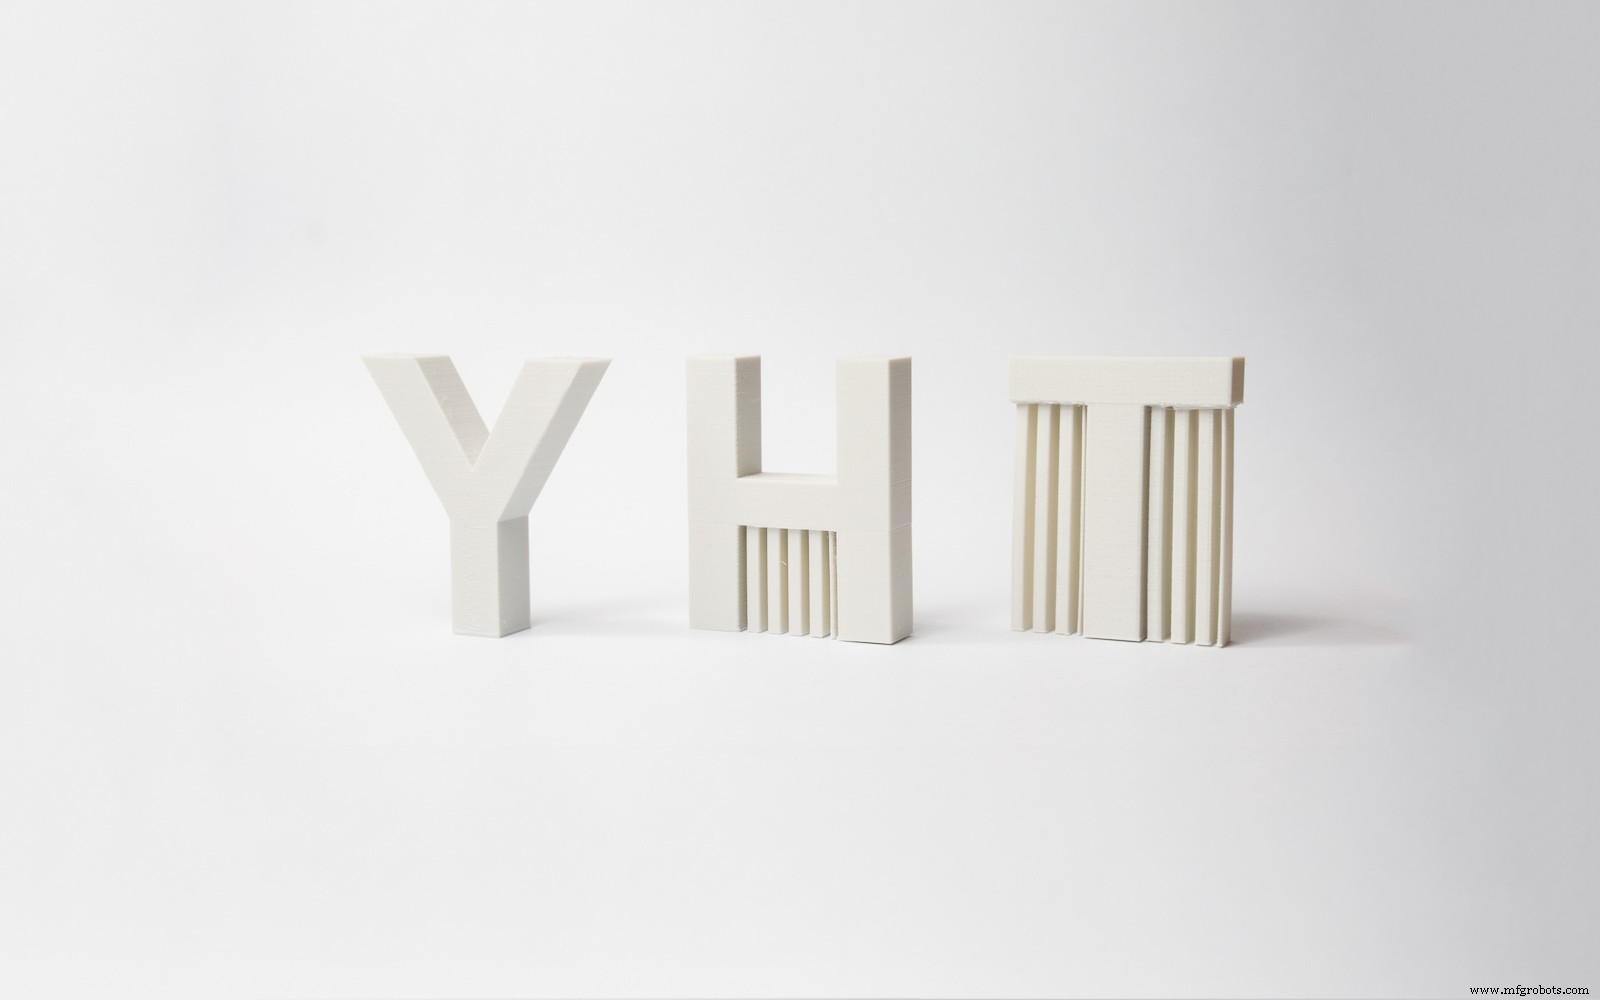
Bild unten zeigt YHT mit Supportmaterial (hellgrau).
So sehen gedruckte YHTs aus. Unten: T ohne Support gedruckt – signifikantes Durchhängen, umfangreiche Nachbearbeitung nötig.
Nachteile von FDM-Supportmaterial
- Nachbearbeitung immer nötig → Spuren/Schäden an Support-Kontaktflächen.
- Schichten auf Support sind weniger perfekt, da Support weniger stabil als massive Schichten.
- Support an kleinen, filigranen Features schwer entfernbar ohne Modellbruch.
- Support verbraucht zusätzliches Material → Mehrkosten. Entfernung = mehr Arbeit für Dienstleister → weitere Kostenerhöhung.
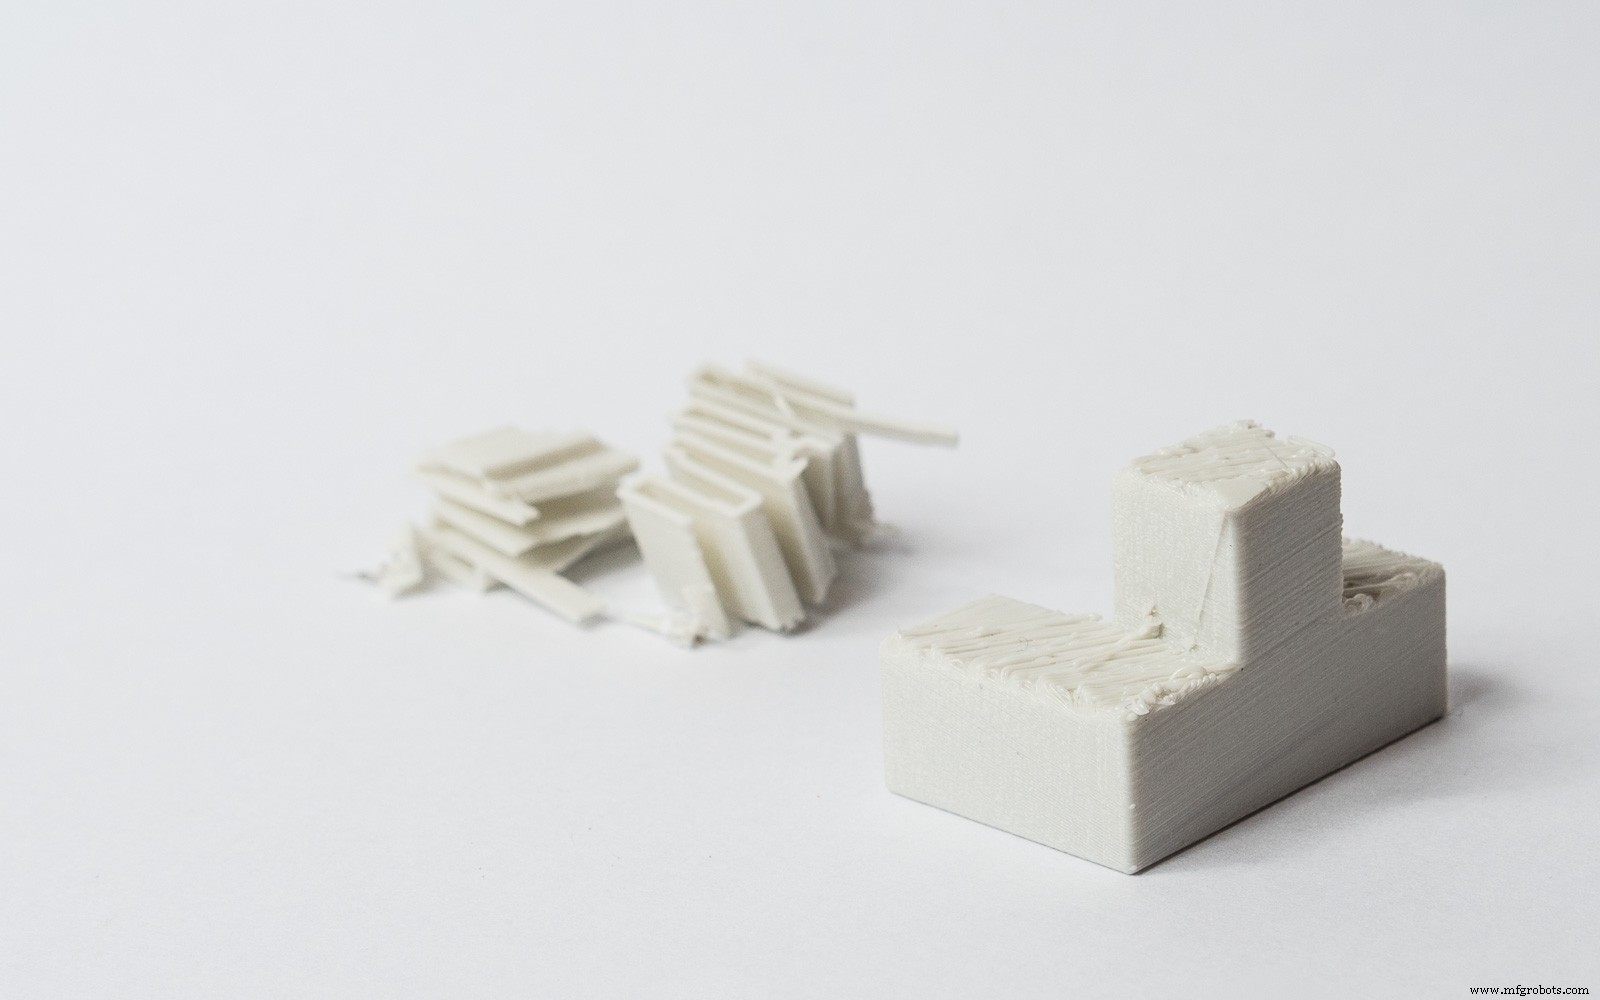
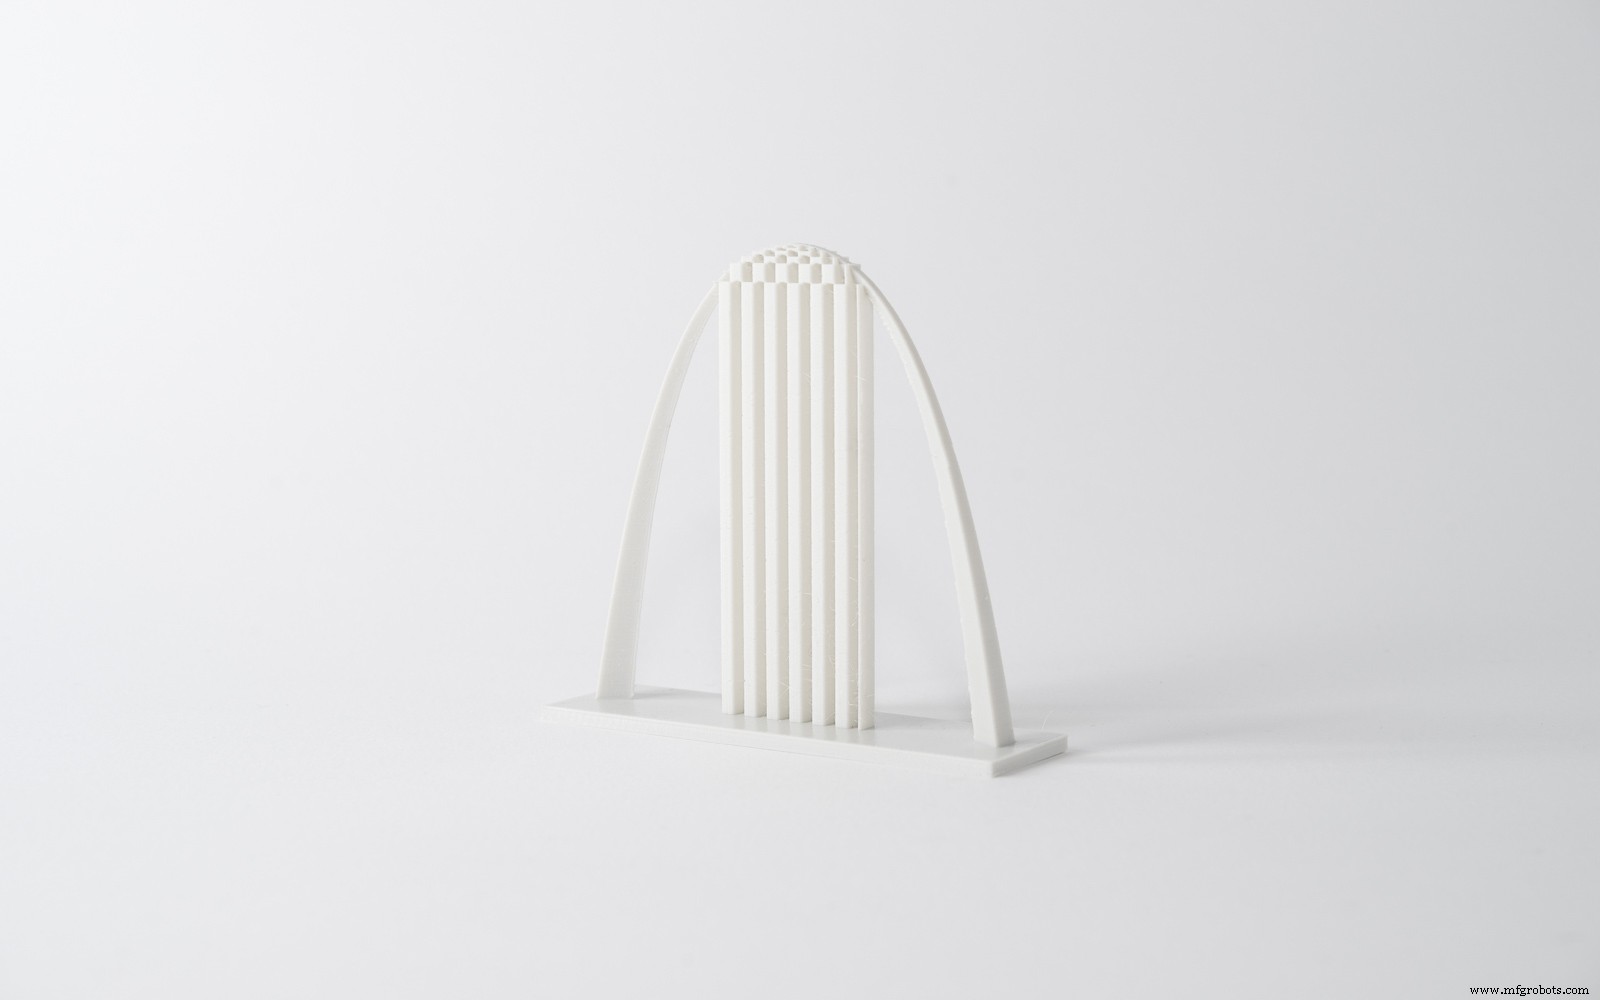
Wie viel Support braucht mein FDM-Druck?
Der Bogen unten benötigt nur begrenzten Support an korrekter Stelle für präzisen Druck.
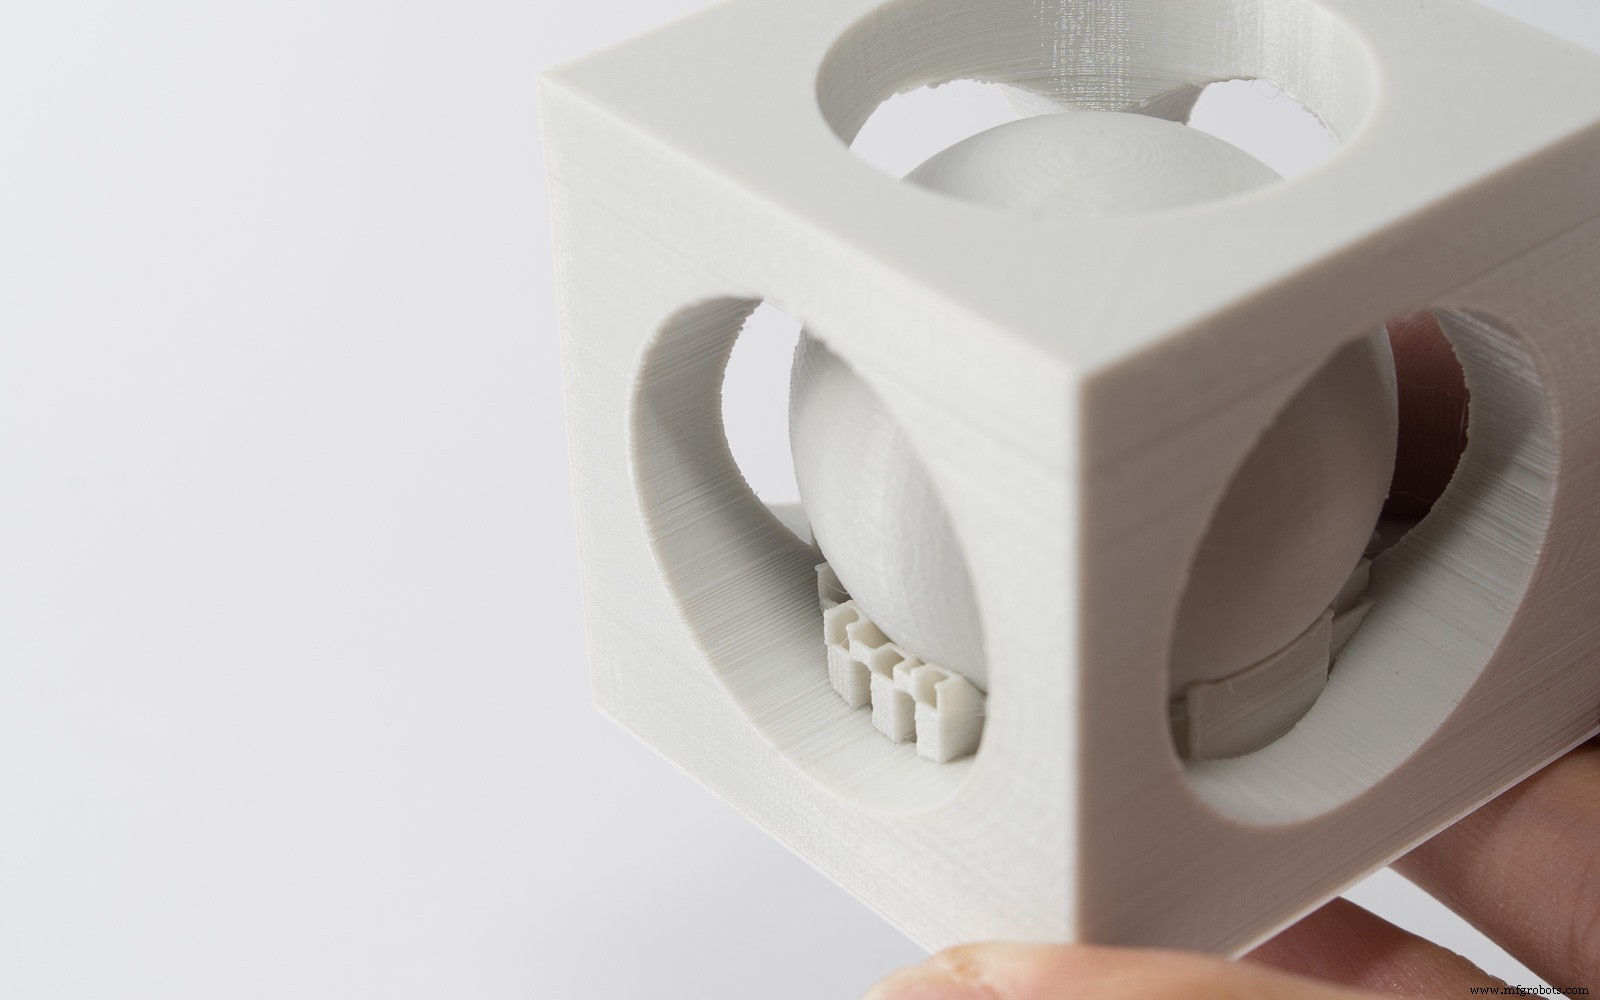
Der „Ball im Würfel“ unten erfordert großen Supportaufwand.
Entfernung komplex: jedes Support-Element mit Spitzzange entfernen, dabei Umgebungsflächen schonen. Schleifen/Glätten nach Entfernung sehr schwierig.
Ohne Support ist dieses Modell im FDM nicht qualitätsgerecht druckbar. Trotz Mehrkosten und längerer Druckzeit: Support essenziell für Druckbarkeit.
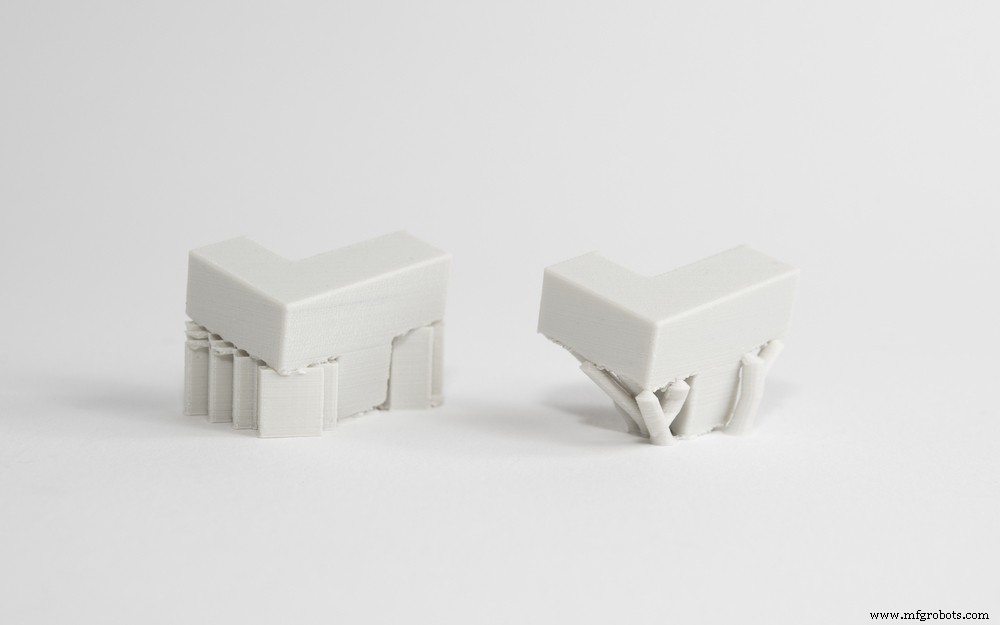
Zwei Arten von FDM-Support
- Flaches Akkordeon/Gitter – Standard, für die meisten FDM-Drucke optimal.
- „Baumartiger“ Support – von manchen Druckern bevorzugt. Weniger Kontakt zur Druckoberfläche → bessere Nachbearbeitungsoberfläche. Weniger verbreitet.
Druckerbediener wählt in der Regel den passenden Supporttyp für Ihre Anwendung, um ästhetische Beeinträchtigung zu minimieren.
Kosten & Materialoptionen FDM: Sofortangebot | Alle FDM-Materialien
Löslicher Support
Bei fein justierten Druckern mit zwei Druckköpfen kann Support in löslichem Material gedruckt werden – löst sich in chemischer Lösung auf, die das Hauptmaterial nicht angreift.
Ergebnis: Bessere Oberflächenqualität an Support-Kontaktflächen. Aber: teurer und zeitaufwändiger.
Beispiel: Ultimaker 3 nutzt PVA-Support, leicht nach Druck auflösbar. Alle industriellen FDM-Maschinen nutzen löslichen Support.
SLA & DLP Stützstrukturen
Stereolithografie (SLA) und Digital Light Processing (DLP) erzeugen 3D-Objekte aus flüssigem (Photopolymer-)Harz durch Lichtquelle, die das Material verfestigt.
Je nach Druckertyp: Modell wird aus Harzbehälter gezogen, während es durch Lichtquelle durch transparentes Fenster am Boden ausgehärtet wird (Bottom-Up), oder in Flüssigkeit getaucht, während oberste Schicht von oben belichtet wird (Top-Down).
Wann wird Support bei SLA & DLP benötigt?
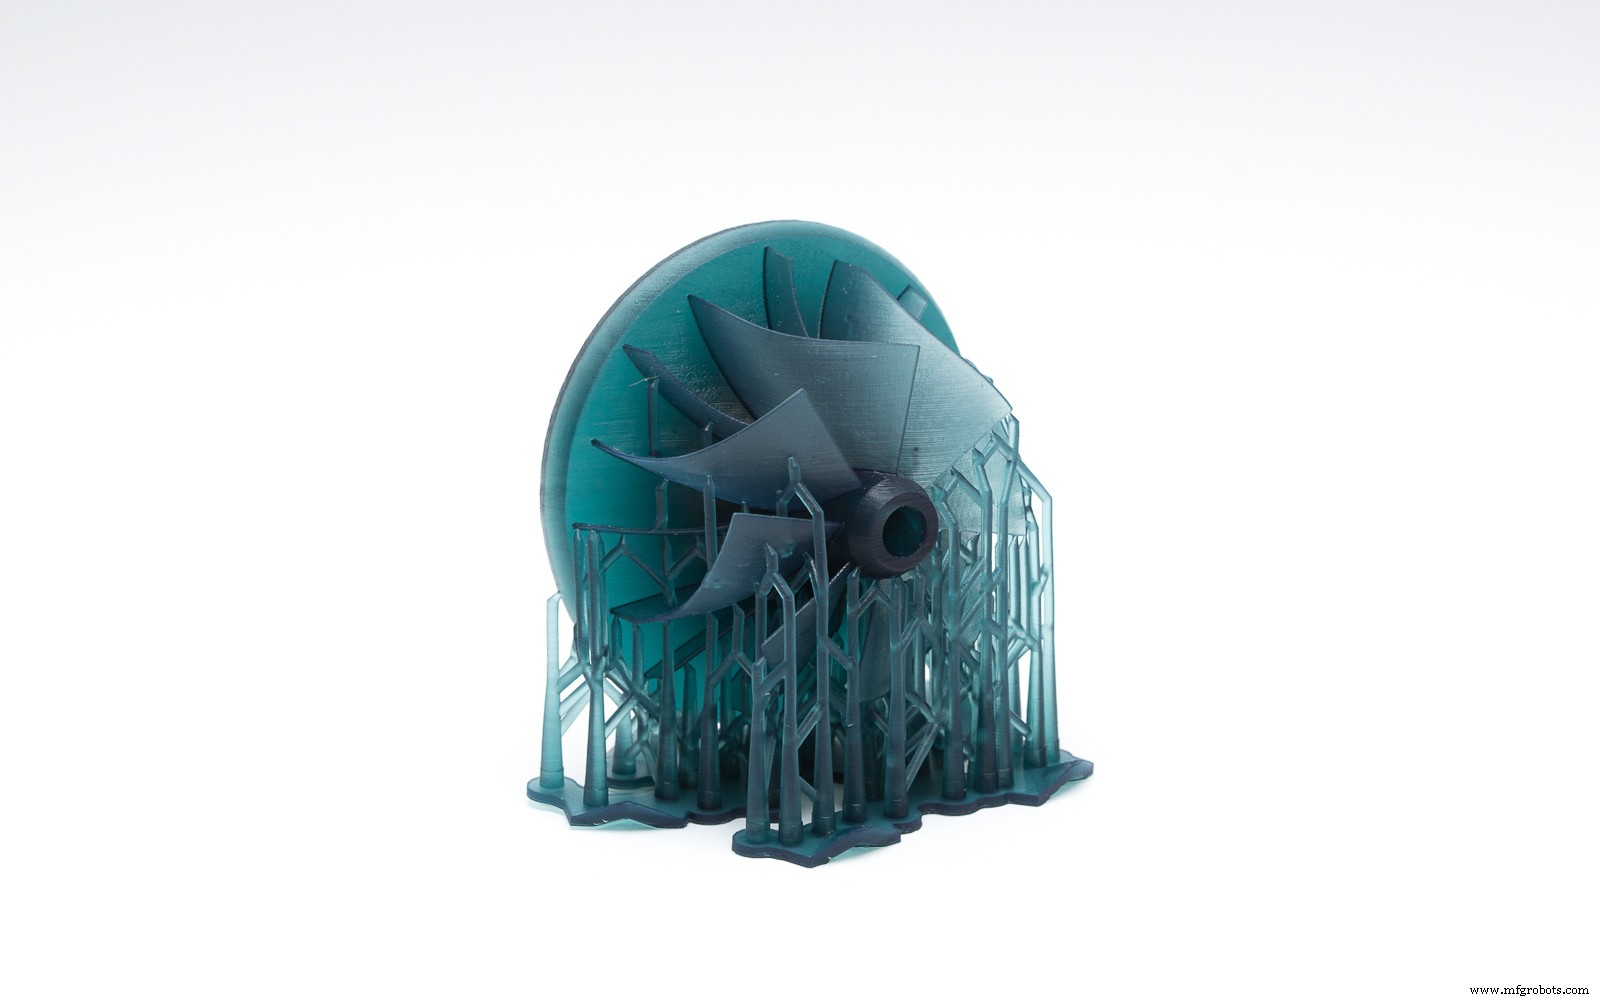
Damit Drucke an Bauplattform haften und nicht im Vat schweben, benötigen SLA/DLP in fast allen Fällen Support.
Supportstrukturen sehen aus wie dünne Rippen, nur kleine Spitzen berühren das Modell – spart Material und Druckzeit. Anzahl, Position, Berührungspunkte, Struktur werden per Software basierend auf Form, Orientierung, Gewicht berechnet.
SLA/DLP gehören zu den präzisesten Technologien – selbst kleinste, filigranste Objekte mit präzisen Details druckbar. Mit richtiger Nachbearbeitung beeinträchtigt Support nicht die Druckqualität.
Supportentfernung bei SLA & DLP
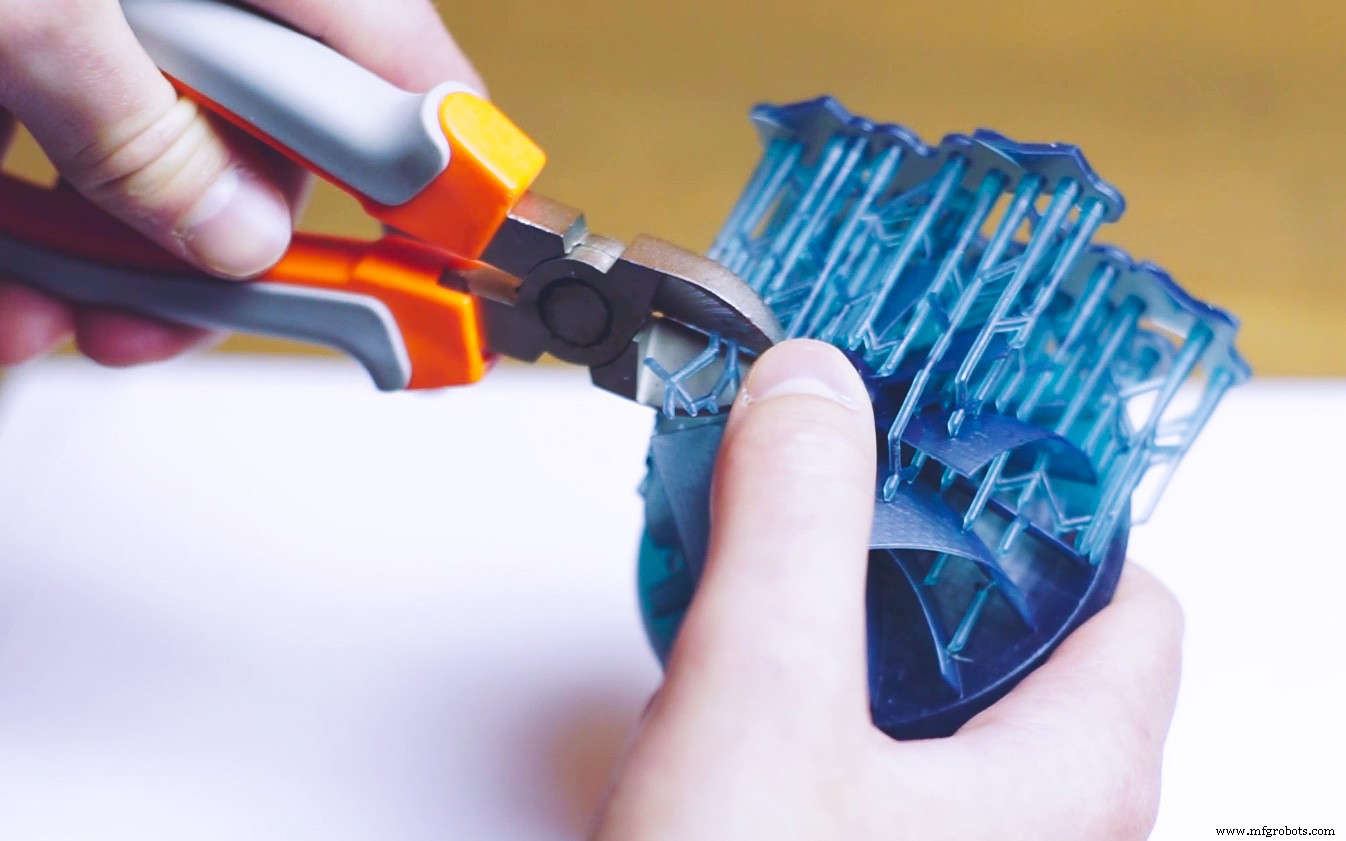
Zuerst: Isopropylalkohol (IPA) zum Abwaschen von Flüssigharz. Supportstrukturen können abgebrochen oder mit Zange entfernt werden. Kontaktstellen werden geschliffen, um Spuren zu beseitigen.
Designüberlegungen für Supports bei SLA & DLP
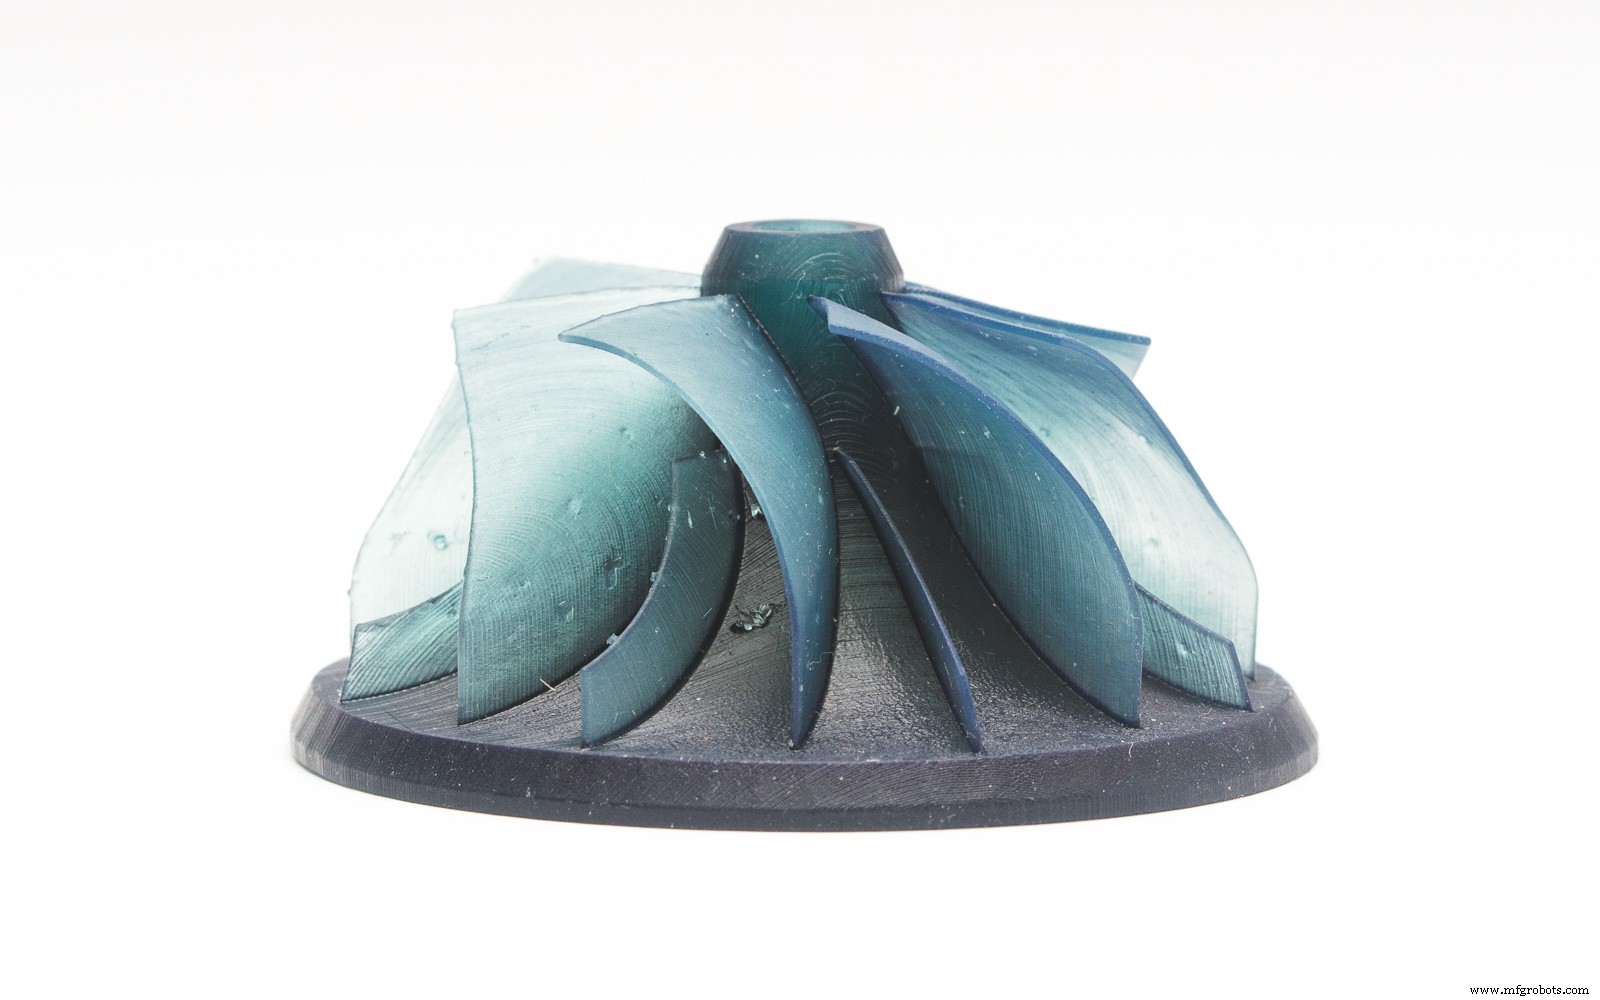
Teileorientierung spielt entscheidende Rolle für Supportposition bei SLA/DLP. Durch Neuorientierung lässt sich Supportmenge (und Druckkosten) drastisch reduzieren.
Orientierung beeinflusst auch, wo Support sitzt. Wenn Ästhetik einer Fläche prioritär: Teil so orientieren, dass wenig bis kein Support diese Fläche berührt.
Bei komplexen Drucken mit vielen feinen Features: Aufteilung in separate Sektionen mit späterer Montage (Snap-Fit, Verrippung, Kleben) kann Druckqualität und Optik verbessern.
Kosten & Materialoptionen SLA/DLP: Sofortangebot | Alle SLA-Materialien
Material Jetting Stützstrukturen
Material Jetting (Stratasys PolyJet, 3D Systems MultiJet Modeling) funktioniert wie Tintenstrahldruck – statt Tinte auf Papier: Schichten flüssigen Photopolymers auf Bautablett, sofortige UV-Härtung.
Wann wird Support bei Material Jetting benötigt?
Diese Drucker benötigen Supportmaterial bei allen überhängenden Teilen – unabhängig vom Winkel. Support: wasserlöslich oder per Zange, Wasserstrahl, Ultraschallbad, Sandstrahlen in Nachbearbeitung entfernbar.
Anders als FDM: Support bei diesen Technologien beeinträchtigt Optik, Oberflächenqualität oder technische Eigenschaften nicht. Nach korrekter Nachbearbeitung: praktisch unmöglich, unterstützt Bereiche vom Rest zu unterscheiden.
Designüberlegungen für Supports bei Material Jetting
Durch Werkzeuge (Wasserstrahl, Sandstrahler) in Nachbearbeitung können filigrane Modellteile beschädigt/verbogen werden. Material-Jetting-Regeln beachten. Bei filigranen Teilen/Drähten: SLS-Druck empfohlen.
SLS Stützstrukturen
Selective Laser Sintering (SLS) sinstert Pulvermaterial in Kammer per Laser.
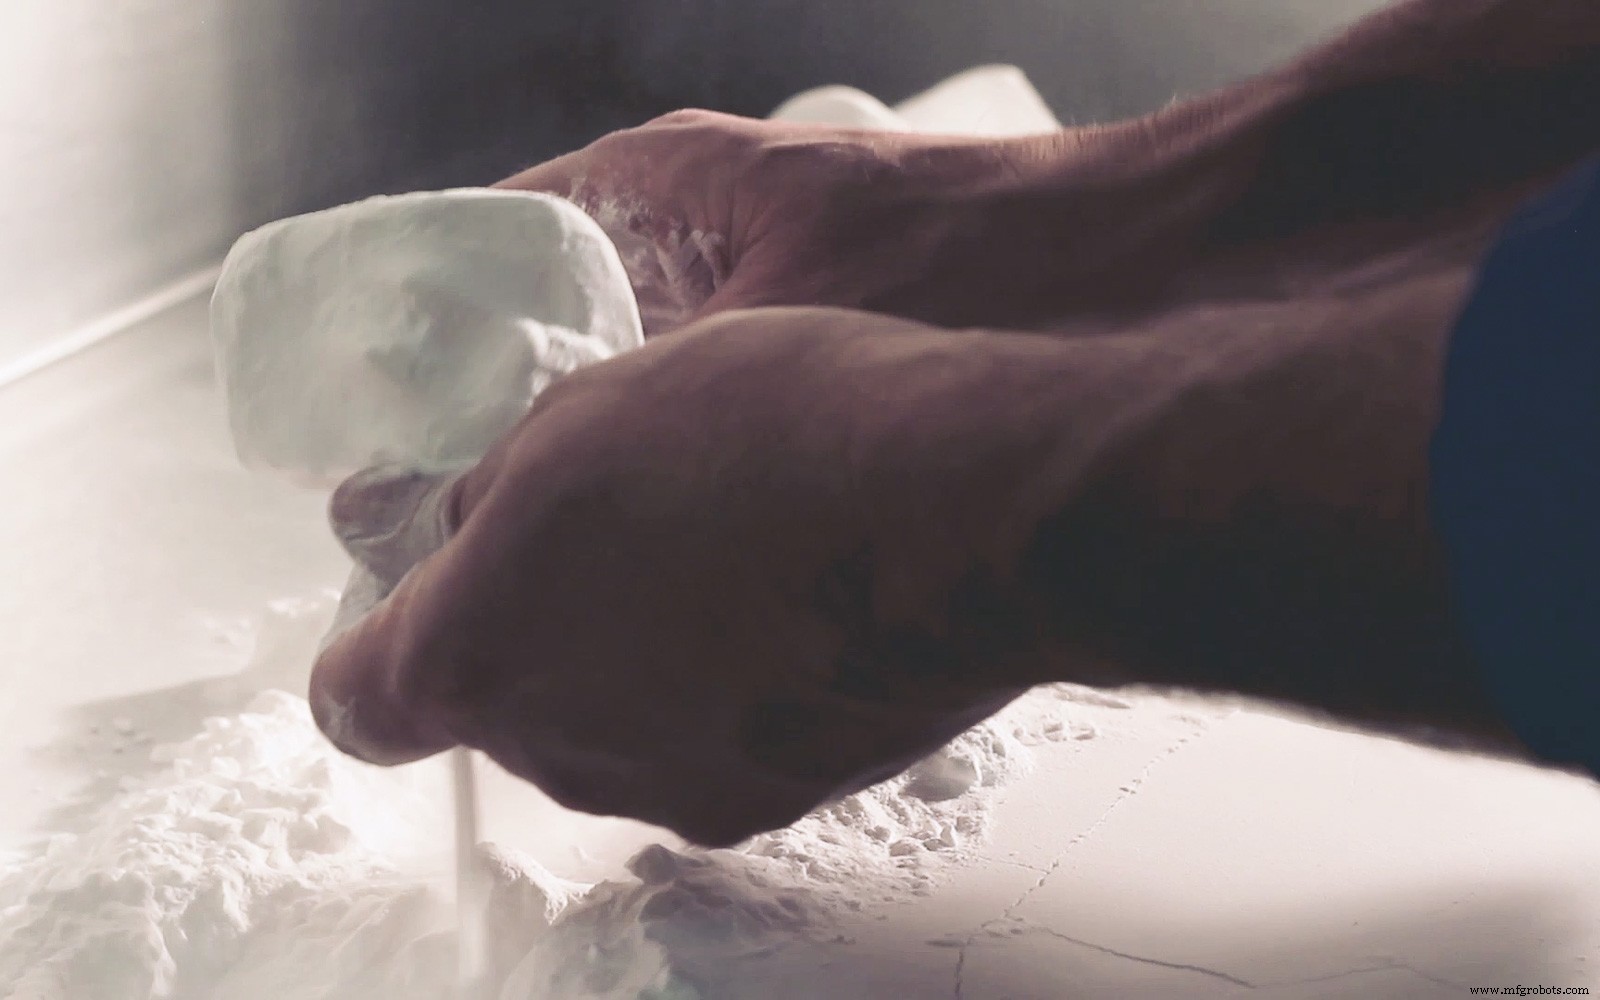
Bei SLS keine Stützstrukturen nötig: Pulver wirkt als Support beim schichtweisen Aufbau. Große Designfreiheit, aber generell höhere Kosten und Druckzeit. SLS braucht Abkühlzeit der Baukammer und mehrstufige Nachbearbeitung (Entfernen ungesinterten Pulvers, typisch per Druckluft).
Kosten & Materialoptionen SLS: Sofortangebot | Alle SLS-Materialien
Binder Jetting Stützstrukturen
Binder Jetting ähnlich SLS: dünne Pulverschichten bauen Objekt auf, aber statt Laser: Bindemittel aus Düse verbindet Pulver.
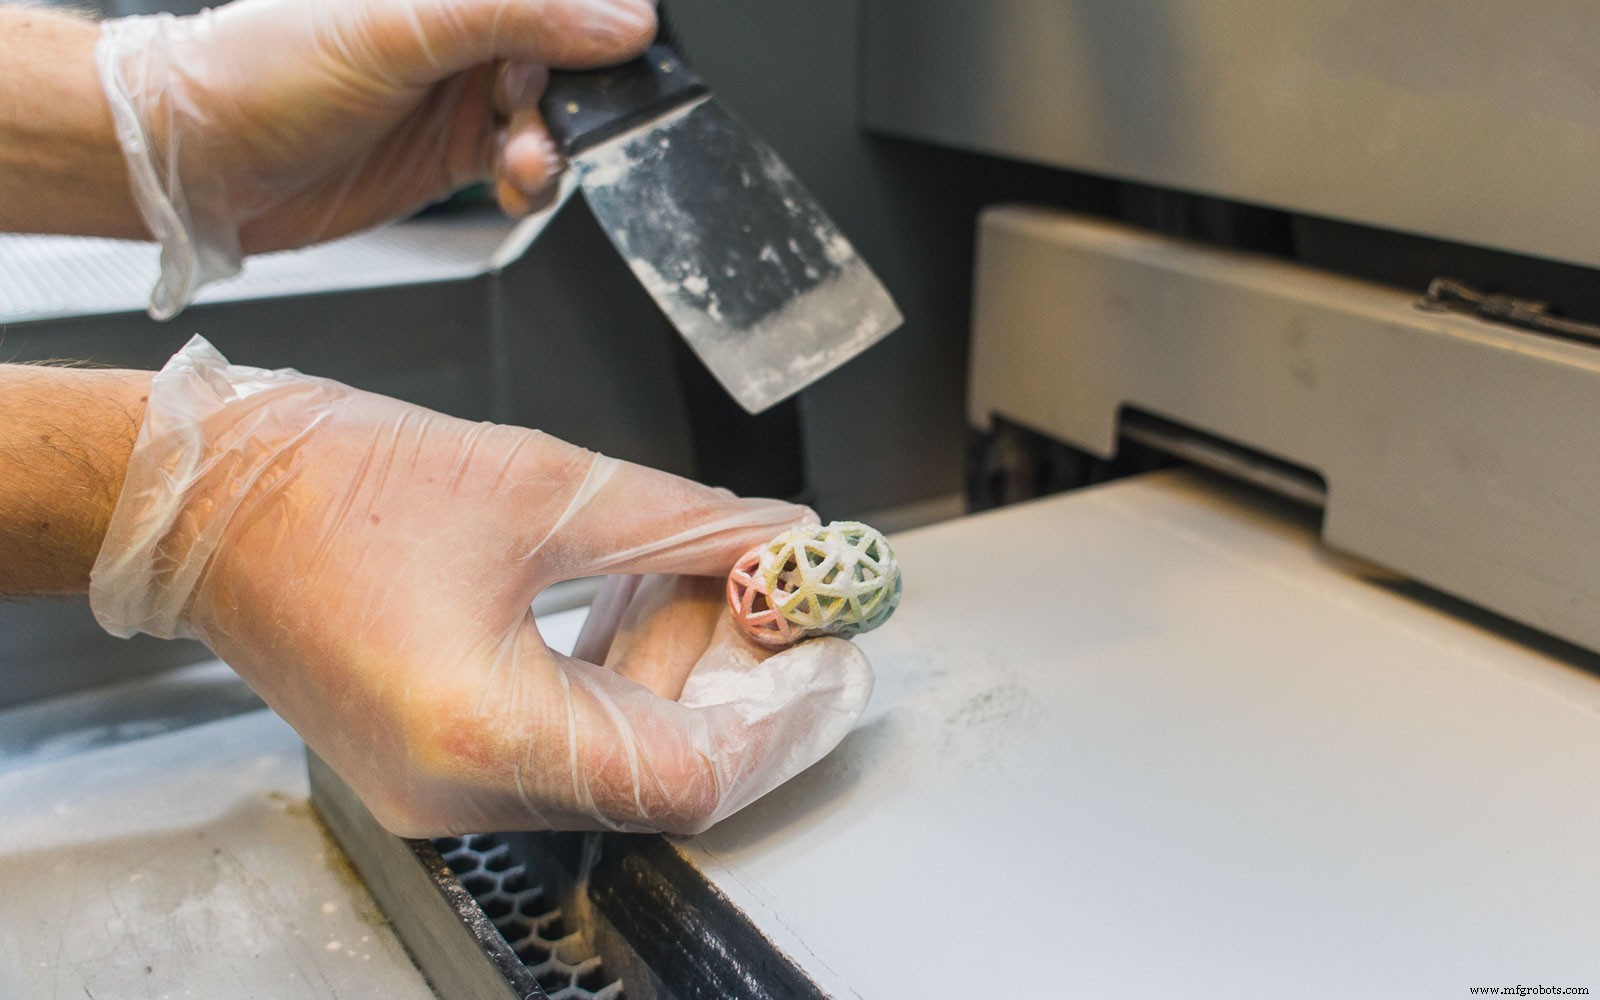
Wie bei SLS: keine Stützstrukturen nötig – Pulver stützt beim Aufbau. Aber Reinigung/Nachbearbeitung mehrstufig: ungebundenes Pulver entfernen (Druckluft).
Metall-Druck Stützstrukturen
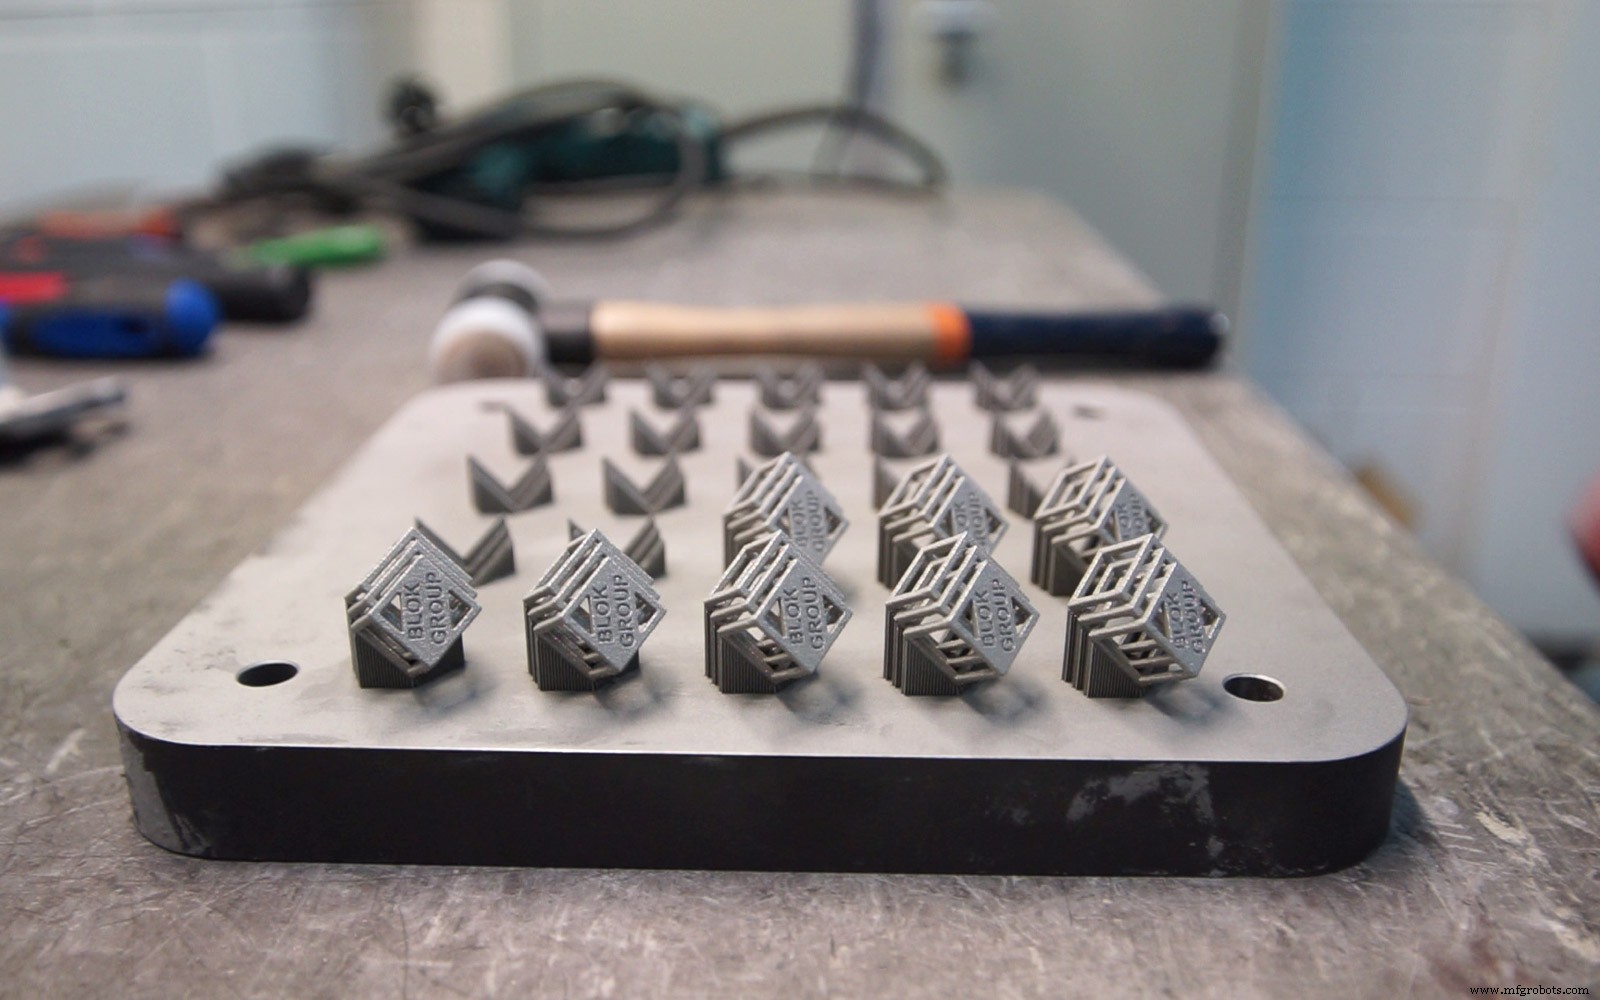
Metall-Drucktechnologien nutzen Stützstrukturen in allen Fällen zur Fixierung an Basisplatte. Überhänge > 35° können ohne Support gebaut werden. Wenn Support nötig: sicherstellen, dass er zugänglich ist, sonst nicht entfernbar in Nachbearbeitung.
Support beeinträchtigt Druckqualität nicht – mit korrekter Nachbearbeitung lassen sich alle Spuren entfernen.
Kosten & Materialoptionen Metall-3D-Druck: Sofortangebot | Alle Metall-3D-Druck-Materialien
Faustregeln
- Support hat generell negativen Einfluss auf Optik (Ausnahme: Material Jetting). Nachbearbeitung meist nötig zur Oberflächenverbesserung nach Supportentfernung.
- Mehr Support = komplexere Designs möglich. Supportmenge optimierbar (Teileorientierung, geforderte Genauigkeit) zur Kosten- und Zeitreduktion.
- Übersicht: Support-Anforderung pro 3D-Drucktechnologie:
| Drucktechnologie | Support nötig |
|---|---|
| FDM | Geometrieabhängig |
| SLA & DLP | Immer |
| Material Jetting | Immer, aber löslich |
| SLS | Nie |
| Binder Jetting | Nie |
| Metall-Druck | Immer |
3d Drucken
- Titanlegierung 3D-Druck: Anwendungen, Vorteile und Industriebeispiele
- Python Überblick: Hochlevel, lesbar, interaktiv & objektorientiert
- Umfassender Leitfaden zu biokompatiblem 3D-Druck
- Lebendige Farben im 3D-Druck: Direkte vs. nachträgliche Färbemethoden
- Metall-3D-Druck: Wann ist er die richtige Wahl?
- PolyJet 3D-Druck: Fortschrittliche High-Speed-Photopolymer-Technologie für industrielle Präzision
- Fused Deposition Modeling (FDM) 3D-Druck: Umfassender technischer Überblick
- Carbon DLS 3D-Druck: Fortschrittliche Digital Light Synthesis Technologie
- Direct Metal Laser Sintering (DMLS): Fortschrittliche 3D-Drucktechnologie für funktionale Metallteile
- Stereolithografie (SLA) 3D-Druck: Fortschrittliche Technologie für hochpräzise Teile