



MMF #5: Komponenten-Einbetten in 3D-gedruckte Teile mit Markforged-Druckern meistern
Markforged Mechanical Features (MMF) ist eine Post-Serie, die bewährte Best Practices für das Design konventioneller Engineering-Komponenten und mechanischer Features destilliert, optimiert für composite-verstärkten 3D-Druck auf Markforged-Maschinen.
Letzte Woche zeigten wir, wie Überdrucken von Muttern robuste Verbindungen in industriellen Teilen schafft. Dieser Eintrag erweitert das Konzept, indem er demonstriert, wie distinkte Komponenten – oder sogar verschiedene Materialien – direkt in einen Druck eingebettet werden. Die Technik ist simpel: Druck starten, an vorbestimmtem Layer pausieren, Komponente einlegen, fortsetzen. Der Drucker baut dann über dem eingebetteten Stück weiter.

Einbetten ist ideal für Elektronik-Integration, Multi-Material-Teile oder Prototyping hochpreisiger Komponenten vor Large-Scale-Commitment. Zur Illustration designte ich ein Paar 3-in-1-Zangen mit steifem Onyx-Körper mit Glasfaserverstärkung und ergonomischen Nylon-Griffen.
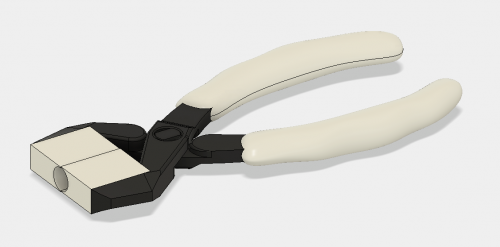
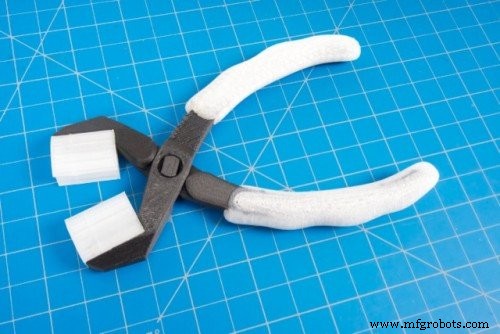
In diesem Design werden die Zangenbacken aus Onyx gedruckt, während die Griffe – aus zähem Nylon gefertigt – während der Pause eingelegt werden. Resultat: Werkzeug, das sich solid aber komfortabel anfühlt.
Kavität designen
Starten Sie mit Auswahl der Build-Face, die die Kavitätsoberfläche freilegt. Für die Zangen residiert die Kavität an der Unterseite der Griffe. Erstellen Sie den Void durch Subtraktion des eingebetteten Teils von der Host-Geometrie – sicherstellend, dass das Kavität-Dach flach ist. Wenn das eingebettete Stück Fasen oder Rundungen hat, entfernen Sie sie; der Drucker braucht eine ebene Fläche zum Aufliegen.
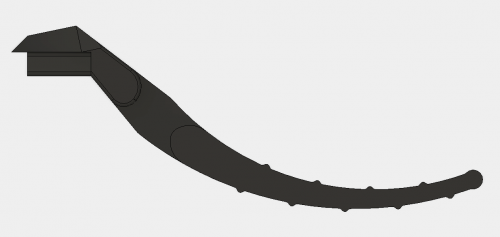
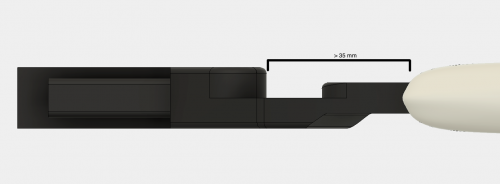
Prüfen Sie als Nächstes, dass kein Teil der eingebetteten Komponente über das Kavität-Dach hinausragt oder zu nah an den Extruder-Kopf heranreicht. Auf dem Mark Two sitzt die Düse ca. 35 mm vom Front des Druckkopfs. Teile, die in diese Zone ragen, riskieren Kollision. Positionieren Sie die Kavität so, dass das eingebettete Stück zum Drucker-Front hin projiziert, wobei Top-Clearance über 35 mm bleibt.
Nach Subtraktion wenden Sie einen Toleranz-Offset von ca. 0,08 mm auf alle Kavitätsoberflächen an. Dieser Puffer garantiert flush Fit beim Resume, verhindert Layer-Adhäsions-Issues oder mechanische Interferenz.
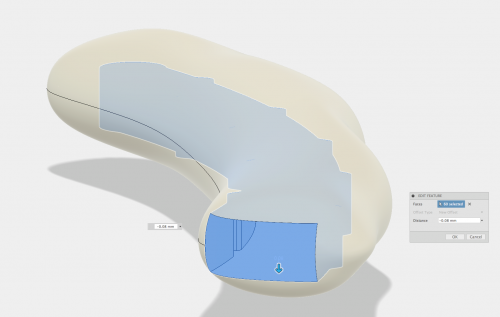
Wenn das Kavität-Dach unregelmäßig ist, erwägen Sie einen sekundären Insert, der zur Top-Geometrie des eingebetteten Teils konform geht. Diese Strategie, detailliert in unserem vorherigen Nuts-Überdrucken-Post, sichert festen Sitz. Andernfalls kann leichtes Anwinkeln des Dachs über der Komponente funktionieren, lässt das Teil aber leicht locker.
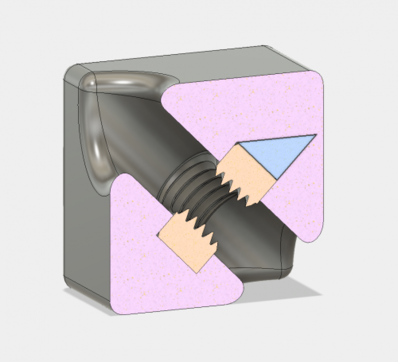
Wenn möglich, Stützmaterial vermeiden, um Kavität klar zu halten. Wenn Supports unvermeidbar – wie bei komplexen Griffgeometrien – vor Einlegen der Komponente entfernen; Markforgeds Buildplates kinematische Kopplung macht Removal hassle-free.
Pausen in Eiger einfügen
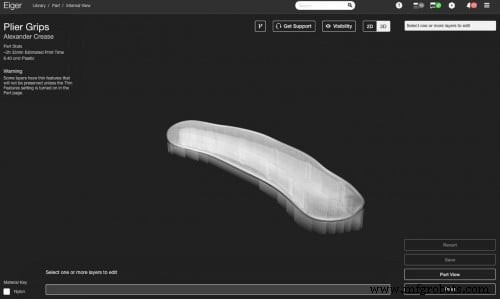
Eigers Internal View öffnen und Pause kurz vor dem Layer hinzufügen, der das Kavität-Dach beginnt. Erwartete Pausendauer notieren, um Intervention präzise zu timen. Supports deaktivieren empfohlen, wenn Design sie nicht braucht; falls nötig, können sie nach Pausierung entfernt werden.
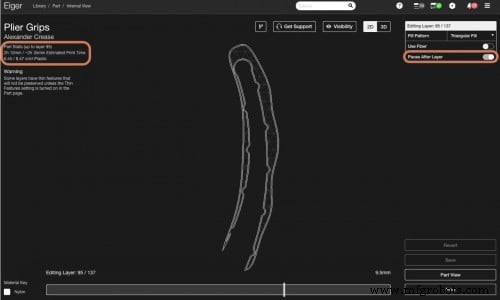
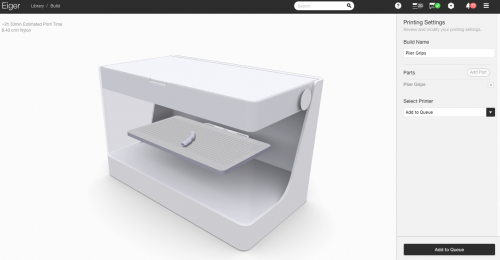
Modell auf Buildplate positionieren, damit Sie Kavität schnell erreichen. Für die Zangen sitzt die Kavität nah an der Front, erlaubt schnelles Einlegen der Backen-Assembly.
Komponente hinzufügen
Timing ist kritisch. Der Markforged-Drucker ist FFF-Maschine: Filament heizt, extrudiert, kühlt dann ab, was leichte Schrumpfung verursacht. Wenn Pause zu lang, kann vorheriger Layer Adhäsion verlieren, Print schwächen. Schnell arbeiten – ideal innerhalb des in Eiger notierten Pause-Fensters.
Wenn Kavität Supports erfordert – wie komplexer Griffboden – diese sofort nach Druckpause und vor Einlegen des Teils entfernen. Die kinematische Buildplate kehrt dann in Originalposition zurück, bereit für Resume.

Komponente flush mit – oder leicht unter – der pausierten Layer einsetzen. Erhöhtes Teil kann Druckkopf jammen oder Filament verstopfen, Druck ruinieren.

Sobald Teil sitzt, Druck fortsetzen. Markforgeds Buildplate verriegelt automatisch zurück, und Drucker fährt fort, Material über eingebettetem Stück abzulegen.


Falls eingebettetes Teil kein Markforged-Druck ist, dünne Schicht des Druckers Standard-Buildplate-Adhesives auf Kavität-Dach vor Einlegen auftragen. Dieser Adhesive verbessert Adhäsion zwischen Nylon-Griff und Unterstruktur.
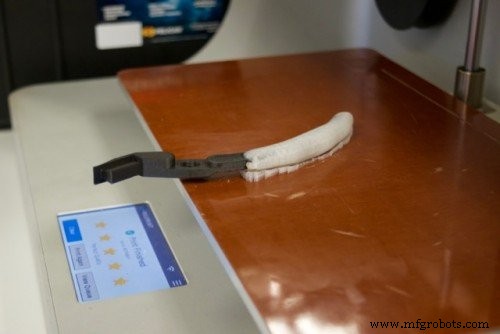
Nach Druck zweier Zangen und Einbau eines kleinen Pins am Gelenk ist das finale Resultat ein funktionales Werkzeug mit austauschbaren Backen und ergonomischen Griffen – fully integrated in einem einzigen Build.

Dateien zum Download:
Zangen und Pin MFP (Onyx + Glasfaser)
Griffe MFP (Nylon)
Custom JAW MFP (Nylon)
Zangen STL
Pin STL
Griff STL
Custom Jaw STL
Weitere Anwendungen
Überdrucken erschließt breites Spektrum: von voll integrierten elektromechanischen Assemblies bis Multi-Material-Prototypen und Overmolded Parts. Ob versteckte Muttern, Lager oder Elektronik einbetten – dieselben Kavitäts-Design-Prinzipien gelten. Teilen Sie Ihre Projekte auf Twitter, Instagram oder Facebook, um der Community beizutreten.
3d Drucken
- Nahtlose Assembly sicherstellen: Umfassender Guide zu Engineering Fitment
- Metallbeschichtung für 3D-gedruckte Teile: Praktischer Experten-Leitfaden
- TPU 3D-Druck meistern: Ihr kompletter Leitfaden für flexible, langlebige Teile
- Metall-3D-Druck-Anwendungen: Prototyping & Tooling – Teil 1
- 3D-gedruckte Drohne ermöglicht schnelles, kosteneffizientes Datensammeln in der Antarktis
- Dimensionsgenauigkeit bei 3D-gedruckten Teilen sicherstellen
- Wichtiger Leitfaden zu Windkraftanlagen-Komponenten: Moderne Energie meistern
- Festigkeit von 3D-gedruckten Teilen steigern: Bewährte Techniken
- Fortgeschrittene Inspektionsstrategien für 3D-gedruckte Motorteile – Teil 3
- Präzisionsdrehteile designen: Ein umfassender Leitfaden