



Nahtlose Assembly sicherstellen: Umfassender Guide zu Engineering Fitment
Teile zu machen, die zusammenpassen, ist wirklich eines der Key Deliverables für eine Full Service Produktentwicklungs-Consultancy. Sicher, Leute wollen, dass es gut aussieht und alle Regulatory Specs passed – aber es muss absolut assemble- und konsistent zusammenpassen können.
Oft geht es zuerst schief, wenn nicht entschieden wird, wie Part Break-ups und Parting Lines verlaufen, wo kritische oder controlling Fit-ups oder Fitment Features needed sind, und eine reasonable Toleranzanalyse durchgeführt wird, um die Challenge ahead zu verstehen. In all der Excitement der Produktentwicklung können diese Key Fitment Details nicht übersehen werden, werden es aber oft.
Part Break Lines sind actually ein Key Design Feature, das den Look eines Produkts enhance kann, aber auch hurt kann, wenn sie overdone oder needlessly burdensome sind. Things to keep in mind: Treiber für Parting Lines können hinter den Kulissen liegen, was das Produkt außen aussieht, oder durch Color und Texture Breaks im Outer Skin getrieben sein, oder sogar genutzt werden, um Interaction Zones zu kommunizieren.
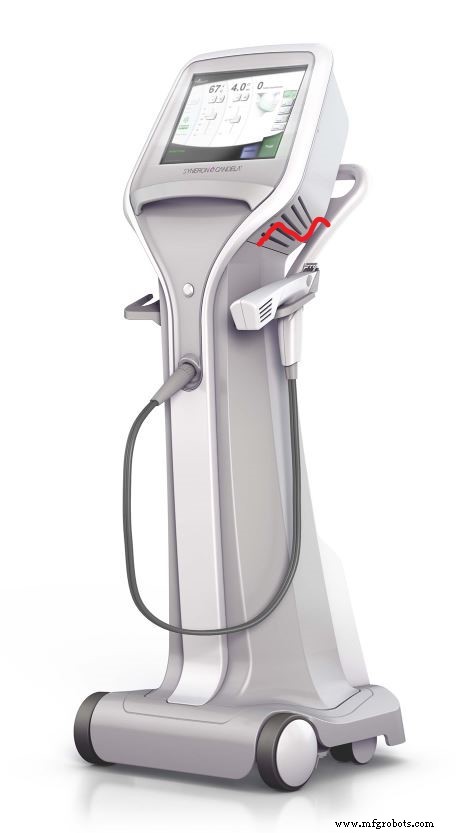
Manufacturing Decisions können Part Line Details ebenfalls treiben. Gemoldete Parts sind lower cost zu produzieren, wenn der Tool's Metal Core – der Teil des Tools, der das Innere des Plastikteils formt – straight aus dem Inneren des Plastikteils gezogen werden kann, ohne zusätzliche Side Actions, Slides oder Lifters im Tool. Part Seams in der Mitte primärer Visual Surfaces oder Contact Points mit dem User sind auch usually unwelcome. Elegante Solutions kommen usually, wenn das ganze Produktentwicklungsteam (Designer, Engineers, Manufacturers) früh zusammenkommt und Part Break Up diskutiert.
Zusätzlich beachten: Spritzgegossene Parts, besonders je größer sie werden, neigen zu Shrink und Warp post Injection Cycle – zwei Parts zusammenzuführen compounded das nur. Wenn Parts rigid sind, sind Ribs und Overlaps an Meet-up Points mehr challenged, die beiden Parts in Alignment zu ziehen. Je länger oder komplexer die Naht, entlang der zwei Parts zusammenkommen, oder je tighter sie intended to fit, desto komplizierter – was repeatable, High Quality Products schwer macht, und das bevor ein drittes Part an die Junction kommt. Ja, tight Review individueller Teilgeometrien und gutes Mold Design mit Mold Flow Analysis können Part Distortion mitigieren, aber nicht eliminieren. Und einige Designs haben Part Features, die needed oder desired sind und die Limits des Spritzgusses pushen. Egal wie gut Parts in der Virtual World zusammenkommen – die Real World präsentiert andere Challenges, und usually ein paar, die nicht anticipated waren.
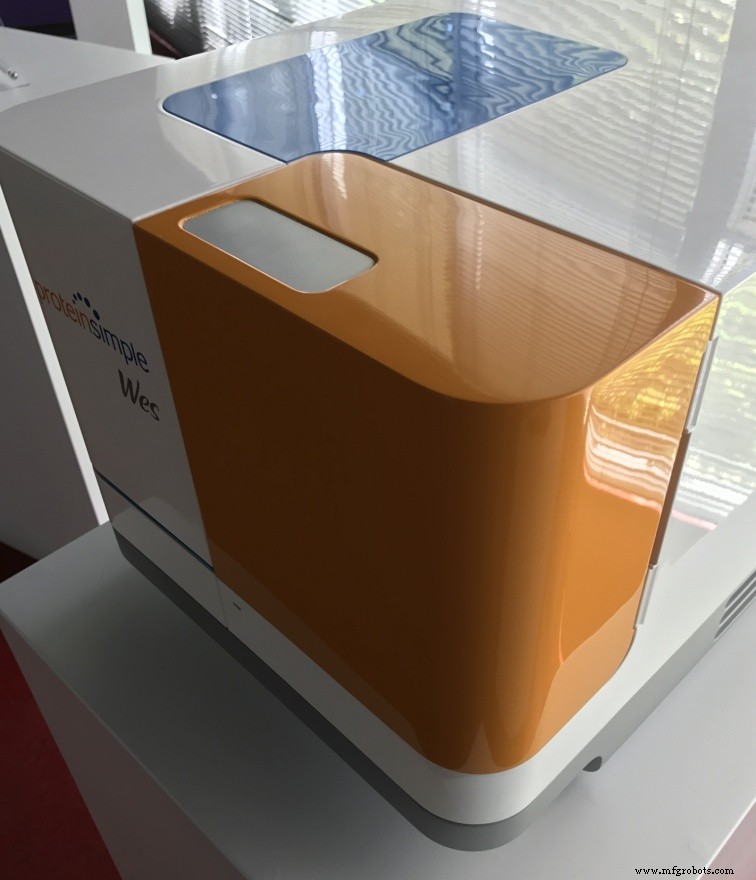
Hier ist entscheidend: Entscheiden, wo kritische Fits wirklich needed sind, und ob man den Pfad needless Complexity ohne Value geht. Oft kann ein Reveal (geplanter, kontrollierter Gap) zwischen zwei Parts, oder Overlapping von Oberflächen, oder lokalisierte Positionierungs-Ribs, und straightforward Part-to-Part Borders einen langen Weg gehen zu Good Looks, Lower Cost und Shorter Time-to-Market. Wenn Zero Reveal oder Line-to-Line Fit Up truly needed ist für den Look, sollte das Team die added Challenges upfront face: Key Alignment Concerns und Control Features etablieren, Early Molder Review für Warping identifizieren, Plan für Additional Part Fixture für Post Mold Form Control, und den allgemeinen Added Part Cost Hit zum Bottom Line akzeptieren.
All diese Challenges mögen nicht fully understood sein, wenn Due Diligence bzgl. Tolerance Stack Up nicht early gemacht wird. Alle Parts haben einen Range, innerhalb dessen ihre Größe variiert, und Assembling Parts on Parts addiert die Variances – manchmal offsetting each other, sometimes making things worse. Zusätzlich: Nur Tolerance Study Results zu finden, die nur zeigen, wie schlecht Dinge variieren können, ist nicht das Ende. Es sollte ein thorough Review und Thought rein in Where Misalignment designed out oder weniger issue gemacht werden kann mit Manufacturing Options. Wir finden viele Companies, new oder established, haben actually nicht thorough Tolerance Studies ihrer Designs performed und wundern sich, warum sie solche Variations in Production haben. Properly Accounting für Part Feature Form und Position, ganz zu schweigen von Reasonable Expectations für Part Feature Fabrication, sind necessary für Consistent Quality Products. In vielen Cases ist die sheer Number of Parts, die expected to work together sind für Alignment oder Finished Look, assigned by a Never Seen System Engineer oder Marketing Person, blatantly unrealistic. Und in manchen Cases gibt es noch needless Discussion darüber, just mehr Geld auszugeben, um Parts auf höhere Toleranzen zu machen. Das ist nicht nötig, wenn einige der Parts, die zum Tolerance Stack Up beitragen, removed werden können vom Driving Fit Up der Mating Parts. Wenn Key Framework oder andere Mounting Strategies employed werden können, um Part-to-Part Fitment besser zu alignen. Es mag etwas mehr Zeit im Design Process nehmen, aber das ist Nothing Compared zum Headache von Inconsistent Results während Initial Production und Delays associated mit Trying to Fix Things in Late Stages of Development.
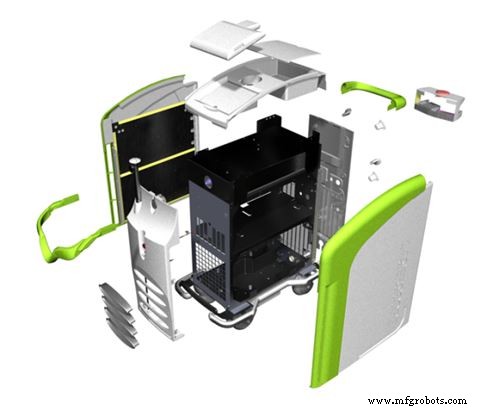
Once a more straightforward Set von Design Features und Tolerance Controlled Interactions in Place sind, wird Fitment der Enclosure Parts – ob Part-to-Part, Mounting Features auf Subframes, oder Assembly Strategy betonend Key Fit Up Locations – immer noch wichtig sein, appropriate Clearances wo needed zu planen und Key Part Contact Points zu Mounting Surfaces für Positioning sicherzustellen. Das ist ein Bit wie ein 3D Puzzle Sometimes, aber wichtig zu erinnern: Für jedes Line-to-Line Fit kann ein anderes Line-to-Line Fit damit kämpfen oder das Part Out of Position drücken – und das mag nur passieren, wenn das Part auf der großen oder kleinen Seite seines Tolerance Range ist. Eine Strategy haben, wo Parts mit Key Touch Off Points und Hard Mounts zusammenkommen, ist Key – und oft können diese Behind the Scenes sein, leaving visible einen slight aber Consistent Part Break Seam, Overlap oder Reveal.
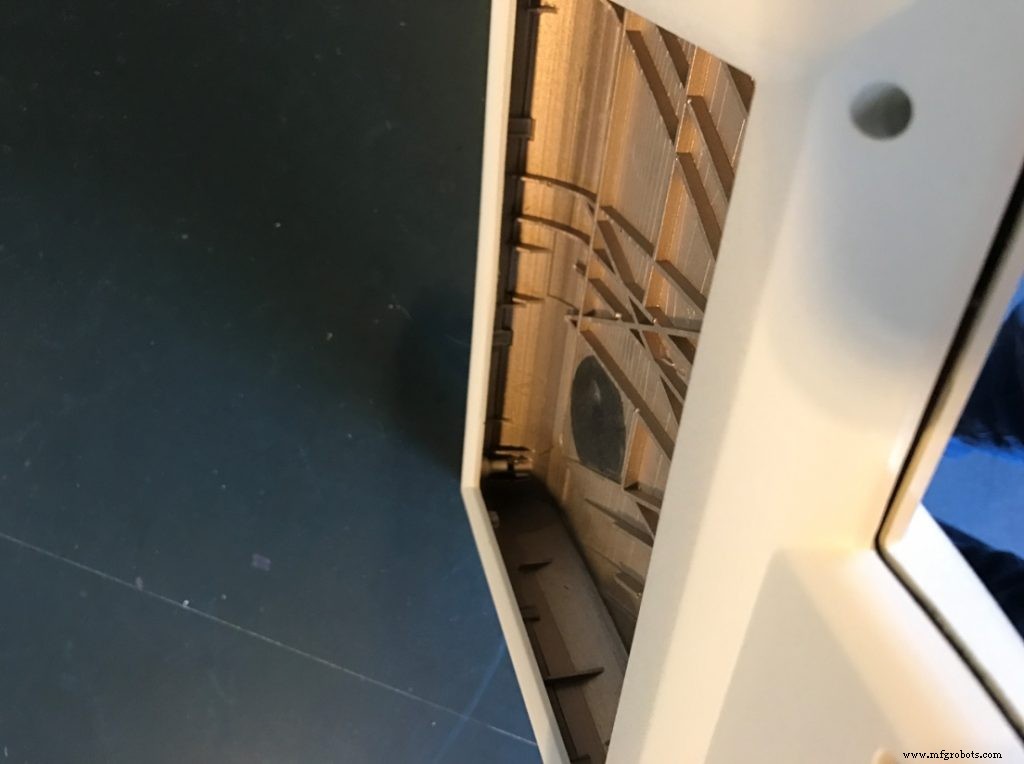
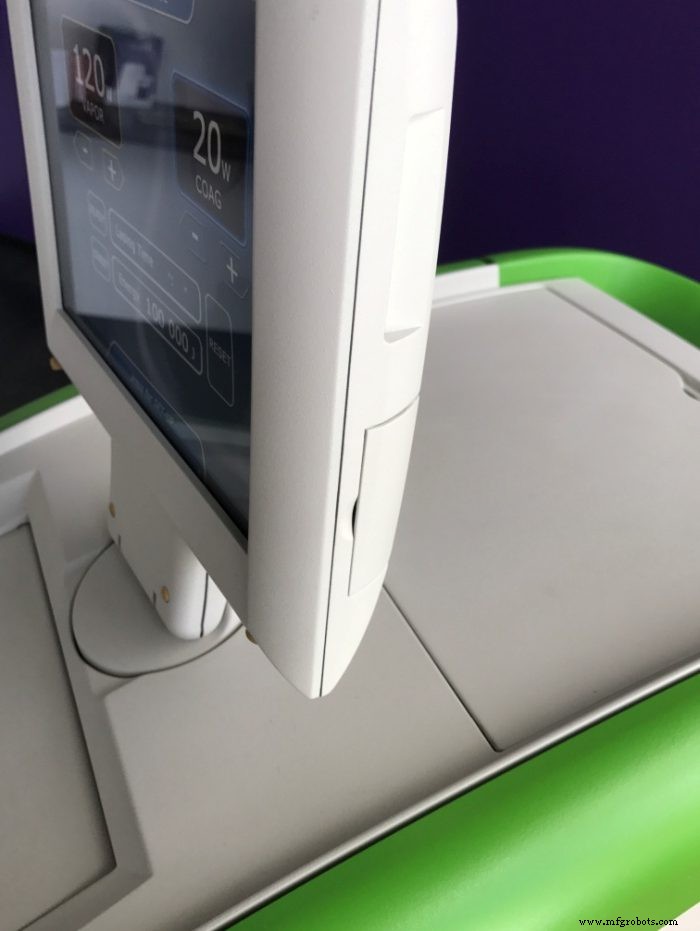
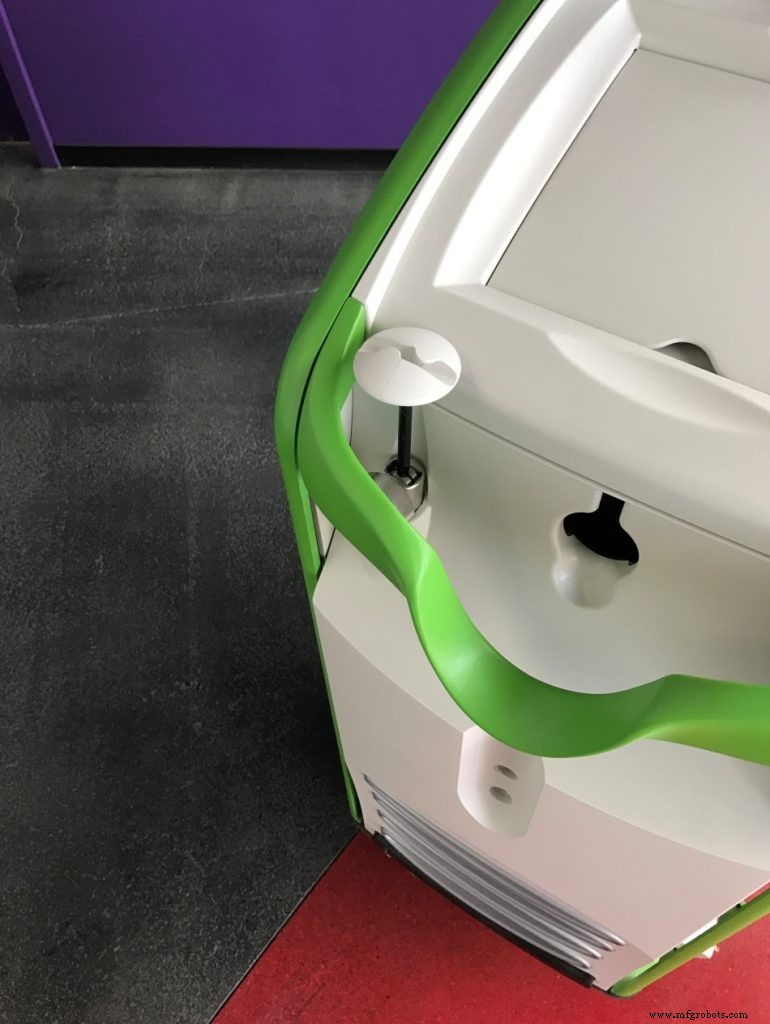
Dieses Custom Touch Screen Enclosure musste Smooth Finish haben und Structurally Sound sein für Steadiness während Interfacing. Zusätzlich Fluid Ingress Resistant. Die Injection Molded Outer Housings relied auf mehrere Interlocking Ribs, Snaps und Reveal Overlap – wie man looking up into a Housing im rechten Bild sieht. Diese Features hielten Sides und Edges Aligned und machten das Outer Housing Rigider when Assembled.
Es wird immer noch Possible Injection Molded Part Warp Challenges mit Long Seams geben, aber Slight, Planned For Surface Insets, Gaps und Edge Rounds auf Parts können diese Remaining Imperfections verstecken – sogar auf Assemblies, die Continuous Surfaces mit nur Slight Breaks zwischen Parts zu haben scheinen. Man kann ein Produkt mit Dutzenden Properly Designed Fitted Joints produzieren, aber das Design Team wird sich nur an das EINE Part-to-Part Interference erinnern, das nicht alignen will bei First Assembly.
Once Your Design Strategy entschieden ist mit Development Team und Details worked through, ist Ihr Prototype Build die Chance, Proper Fitment und Ease of Assembly in der Real World zu confirm. Expect to Learn from Prototype – ein Part ist Worth 1000 Pictures, aber Sie müssen Ihre Incoming Prototype Parts inspektionieren, um sicherzustellen, sie sind Actually In Spec zu Ihrem Design. Und nicht nur inspektionieren, wo Sie ein Problem finden beim Suchen nach Cause, sondern inspektionieren an Any Critical Feature Area – Sie wollen nicht, dass ein Out-of-Spec Part Ihr Design bestätigt zusammenzukommen, nur um in Production zu finden, dass das Part, wenn Correctly Made to Spec, nicht fitten wird. Ihr Prototype sollte studied werden, um sicherzustellen, dass Ihre Assembly Strategy, Locating Features und Tolerance Range Repeatedly High Quality Assemblies produzieren werden as You Move to Production. Es ist auch eine Opportunity, „Walk In“ Locating Features und Mounts zu Achieve Desired Fitment zu Adjacent Parts. Wir manchmal Deliberately Produce Key Locating Features in Prototype Slightly Larger, damit Material Easily Removed werden kann, um zu Learn, was Best Feature Size für Fit Up sein wird. Of Course für Production Molded Parts ist das Opposite True – Slightly Under Sizing a Key Fitment Feature erlaubt dem Tool Maker, Material vom Metal Tool zu entfernen, Increasing the Plastic Part's Size to Optimize Fit. Dies wird als „Steel Safe“ referred – Removing Material von Metal Forming Tooling ist Much Easier und Cheaper als Adding Material. Aber dieser Approach Needs to be Discussed During Development mit Ihrem Tool Maker und Molder, damit sie verstehen, was Desired Outcome des Plastic Parts ist.
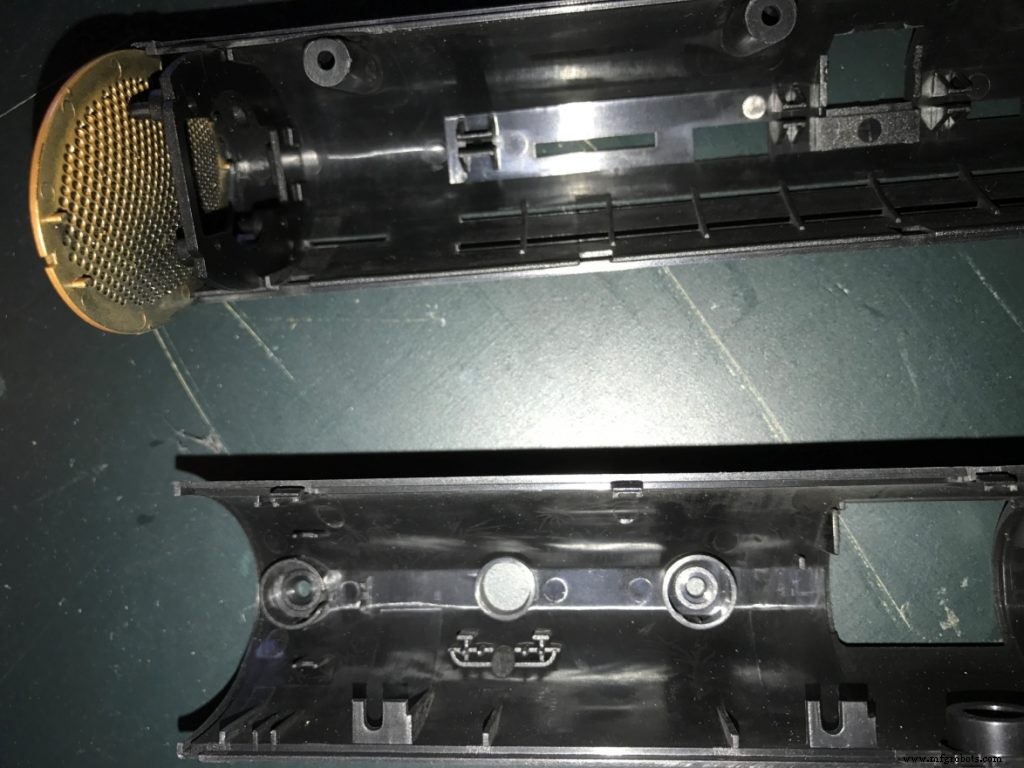
In All Cases: Whole Team Involvement Early sollte helfen, Decisions Regarding Fitment, Quality, Design, und Meeting Cost Targets zu machen, während Lost Time to Market für das New Product Under Development viel More Efficiently eliminiert wird. Clever Design Approaches können Part Junction Irregularities und Mismatch in Joints verstecken, während Simple Individual Part Geometry und Dimensional Control und Lower Manufacturing Costs maintained werden, wenn Assembly Considered From Beginning und Design Assessed für Overall Value to Client.
Herstellungsprozess
- Portables Raspberry Pi RetroPie Handheld bauen – Teil 1
- 5-Achsen-Bearbeitung entmystifiziert: Warum sie nicht so einschüchternd ist, wie es scheint
- Dimensionsgenauigkeit bei 3D-gedruckten Teilen sicherstellen
- Der komplette Leitfaden zu zerspanenden Teilen: Vorteile, Anwendungen und kosteneffiziente Lösungen
- Hyper Quadrex 200MSY: Zwei 30-PS-Spindeln & Voll-C-Achse CNC für hochvolumige Präzisionsteile
- Lights-Out Manufacturing meistern: Ihr kompletter Leitfaden für mannlose Produktion
- Expertenrat zur Skilift-Wartung & Schlüsselteile
- Expertenrat zur industriellen Teilebeschaffung: Fundierte Entscheidungen für Fertigungserfolg
- Umfassender Leitfaden zu industriellen Bremskomponenten
- Automatisierungs-Grundlagen: Einsteigerleitfaden zur Roboterintegration