



Binder Jetting 3D-Druck verstehen: Umfassender Überblick
Was ist Binder Jetting?
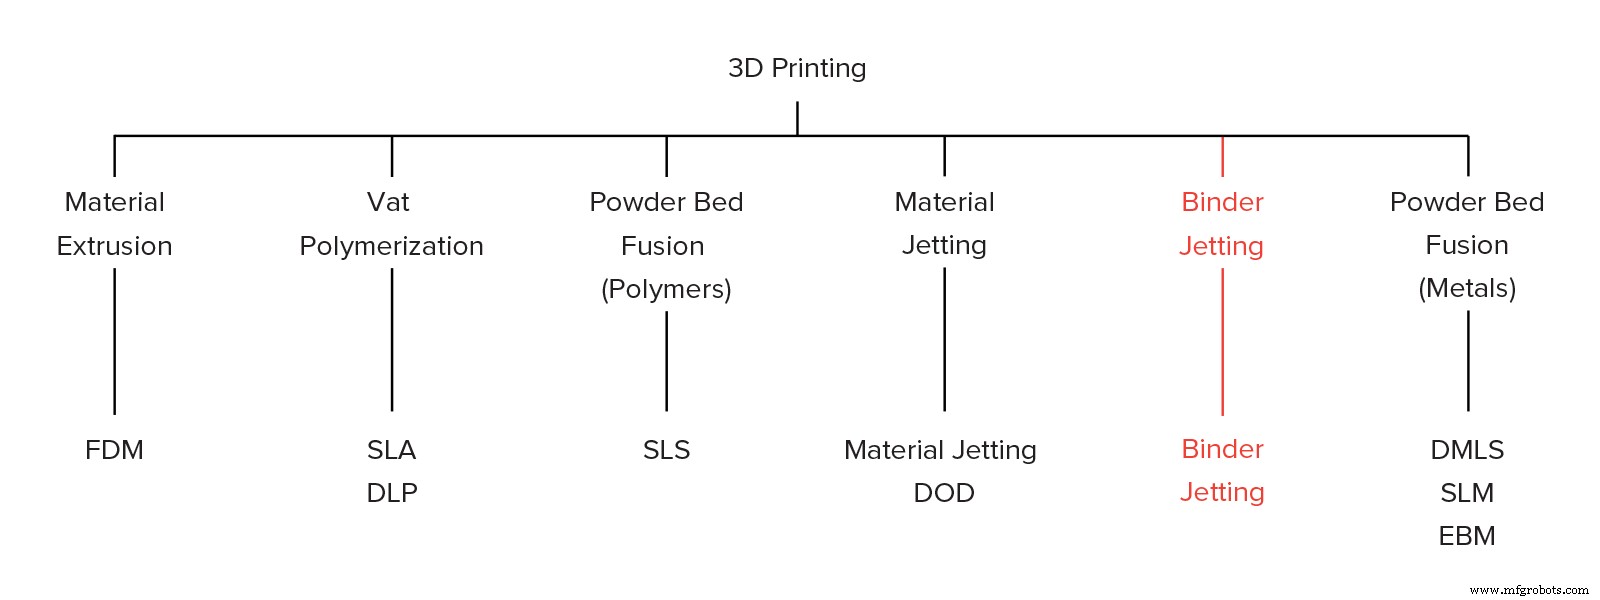
Binder Jetting ist eine Familie additiver Fertigungsverfahren. Ein Bindemittel wird selektiv auf das Pulverbett aufgebracht, verbindet diese Bereiche und baut so Schicht für Schicht ein festes Teil auf. Übliche Materialien: Metalle, Sand, Keramik – in granulärer Form.
Anwendungen: Vollfarb-Prototypen (Figuren), große Sandgusskerne und -formen, kostengünstige 3D-gedruckte Metallteile.
Bei so vielfältigen Anwendungen ist es für Designer essenziell, die Grundmechanik und deren Verbindung zu den zentralen Vorteilen und Limitationen zu verstehen, um Binder Jetting voll auszuschöpfen.
Wie funktioniert Binder Jetting?
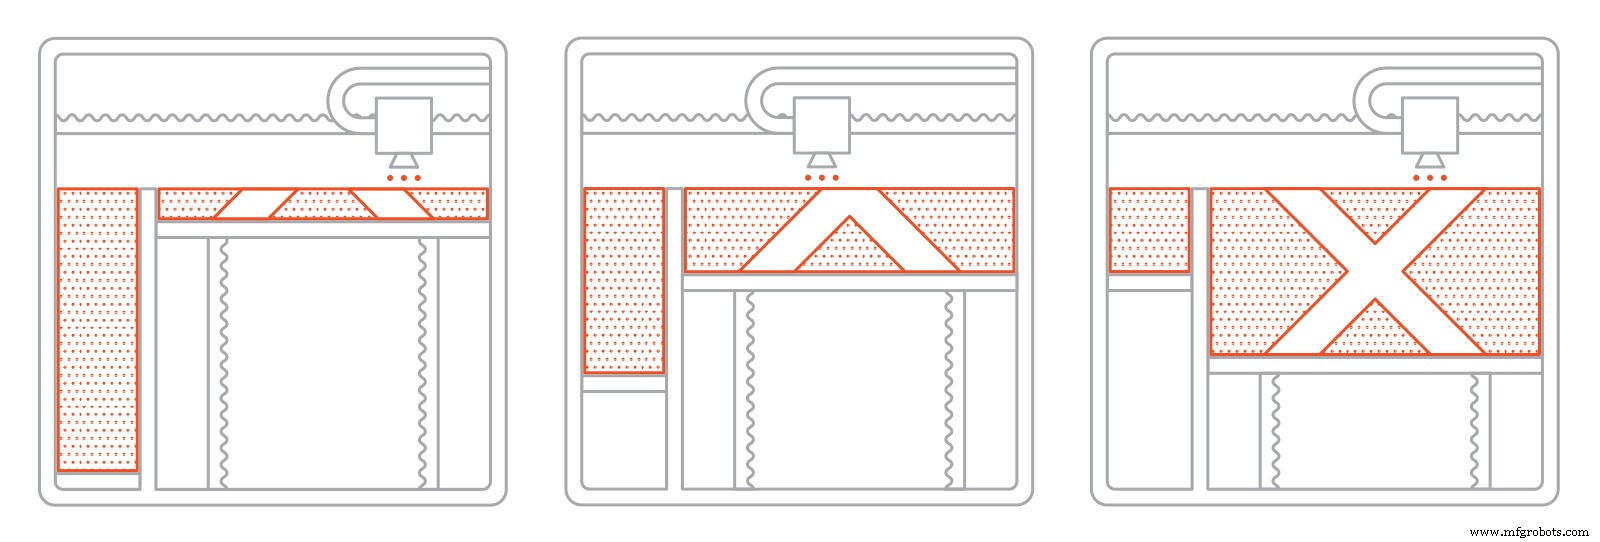
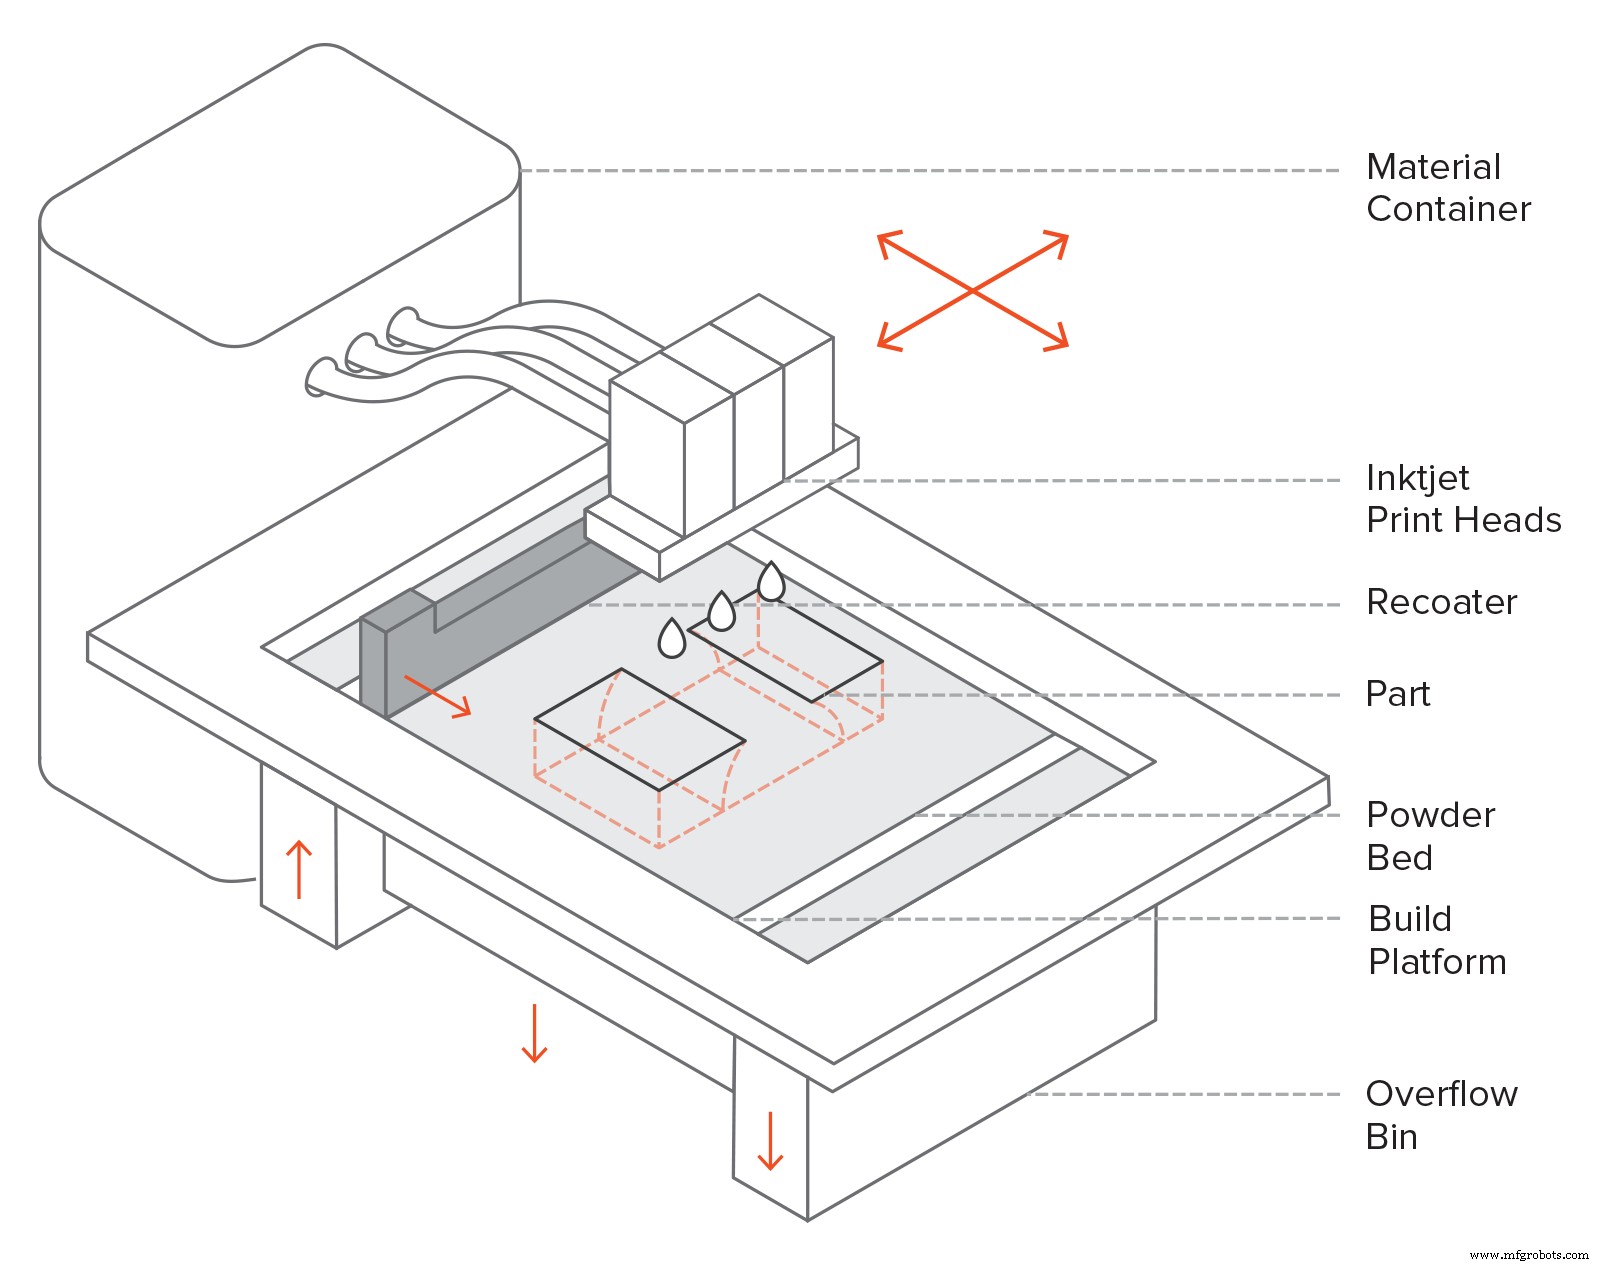
- Ein Recoater-Blatt verteilt eine dünne Pulverschicht auf der Bauplattform.
- Ein Schlitten mit Tintenstrahldüsen (wie bei 2D-Desktopdruckern) fährt über das Bett, dosiert selektiv Tropfen eines Bindemittels (Klebstoff), das Pulverpartikel verbindet. Bei Vollfarb-Binder-Jetting wird farbige Tinte gleichzeitig dosiert. Tropfengröße ca. 80 µm – gute Auflösung.
- Nach Schichtende fährt Bauplattform ab, Blatt rekotiert. Wiederholung bis zur Fertigstellung.
- Nach Druck: Teil im Pulver eingeschlossen, bleibt zum Aushärten und Festigkeitsgewinn liegen. Dann aus Pulverbett entnehmen, ungebundenes Pulver via Druckluft reinigen.
Je nach Material ist ein Nachbearbeitungsschritt nötig. Beispiel: Metall-Binder-Jetting-Teile müssen gesintert (oder sonst wärmebehandelt) oder mit niedrigschmelzendem Metall (typisch Bronze) infiltriert werden. Vollfarb-Prototypen werden mit Acryl infiltriert und beschichtet für Farbbrillanz. Sandgusskerne/-formen sind nach Druck meist direkt einsatzbereit.
Das liegt daran, dass Teile im „grünen Zustand“ den Drucker verlassen. Binder-Jetting-Teile im grünen Zustand haben schlechte mechanische Eigenschaften (sehr spröde) und hohe Porosität.
Eigenschaften von Binder Jetting
Druckerparameter
Bei Binder Jetting sind fast alle Parameter vom Hersteller voreingestellt.
Typische Schichthöhe materialabhängig: Vollfarb-Modelle 100 µm, Metallteile 50 µm, Sandgussmaterialien 200–400 µm.
Kernvorteil gegenüber anderen 3D-Druckverfahren: Bindung erfolgt bei Raumtemperatur. Damit entfallen dimensionsverzerrende Thermaleffekte (Verzug bei FDM, SLS, DMLS/SLM, Curling bei SLA/DLP).
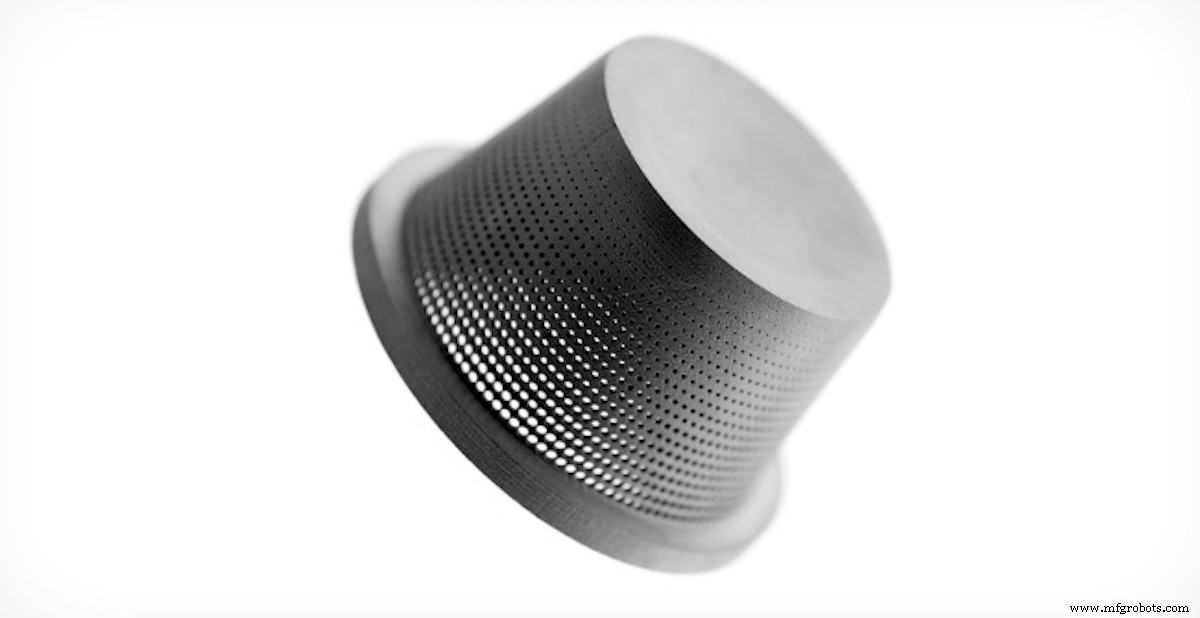
Daher gehören die Bauraumvolumen von Binder-Jetting-Maschinen zu den größten aller 3D-Drucktechnologien (bis 2200×1200×600 mm). Diese Großmaschinen fertigen meist Sandgussformen. Metall-Binder-Jetting-Systeme haben größere Bauraumvolumen als DMLS/SLM (bis 800×500×400 mm), ermöglichen parallele Fertigung mehrerer Teile. Maximale Teilgröße jedoch auf empfohlene 50 mm Länge begrenzt, wegen Nachbearbeitungsschritt.
Zudem benötigt Binder Jetting keine Stützstrukturen: Umgebendes Pulver bietet vollständigen Halt (wie SLS). Schlüsselunterschied zu anderen Metall-3D-Druckverfahren, die meist umfangreiche Stützen brauchen – ermöglicht freie Metallgeometrien mit minimalen geometrischen Restriktionen. Geometrische Ungenauigkeiten bei Metall-Binder-Jetting stammen hauptsächlich aus der Nachbearbeitung (späterer Abschnitt).
Da Teile nicht an Bauplattform befestigt sein müssen, kann das gesamte Bauraumvolumen genutzt werden. Binder Jetting eignet sich für Klein- bis Mittelserienfertigung. Um volle Fähigkeiten auszuschöpfen, ist effiziente Bauraumauslastung (Bin Packing) entscheidend.
Vollfarb-Binder-Jetting
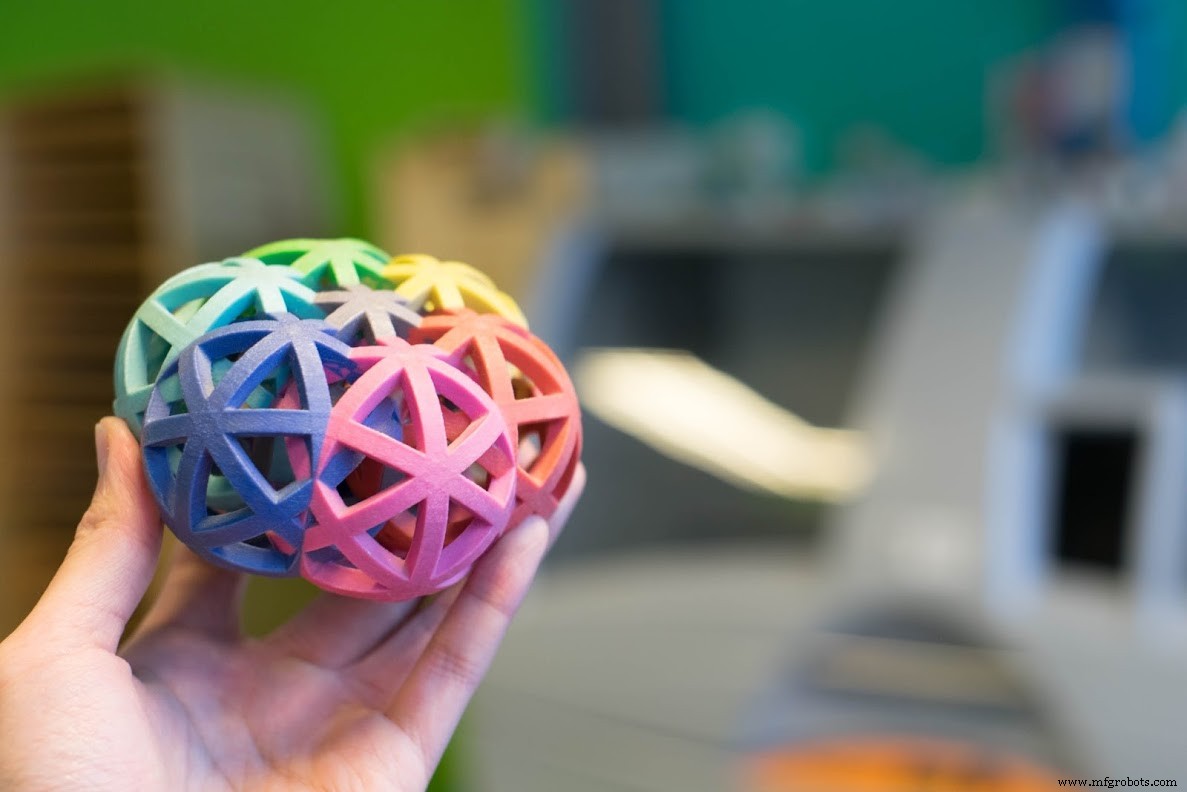
Binder Jetting kann vollfarbige 3D-gedruckte Teile erzeugen – ähnlich wie Material Jetting. Oft für Figuren und topografische Karten genutzt, wegen geringerer Kosten.
Vollfarb-Modelle: Sandstein- oder PMMA-Pulver. Hauptdruckkopf dosiert Bindemittel, Sekundärkopf farbige Tinte. Verschiedene Tintenfarben kombinierbar zu großem Farbspektrum – wie 2D-Tintenstrahldrucker.
Nach Druck: Teile mit Cyanoacrylat (Sekundenkleber) oder anderem Infiltrant beschichten für Festigkeit und Farbbrillanz. Sekundäre Epoxidschicht kann Festigkeit und Farbwirkung weiter verbessern. Trotz dieser Schritte: Vollfarb-Binder-Jetting-Teile bleiben sehr spröde, nicht für funktionale Anwendungen empfohlen.
Für Vollfarbdruck muss CAD-Modell mit Farbinformation vorliegen. Farbe auf CAD-Modelle anwendbar via: pro Fläche oder als Texturmap. Pro-Fläche: schnell, einfach. Texturmap: mehr Kontrolle, feinere Details. Siehe Ihre CAD-Software-Dokumentation.
Sandgusskerne und -formen
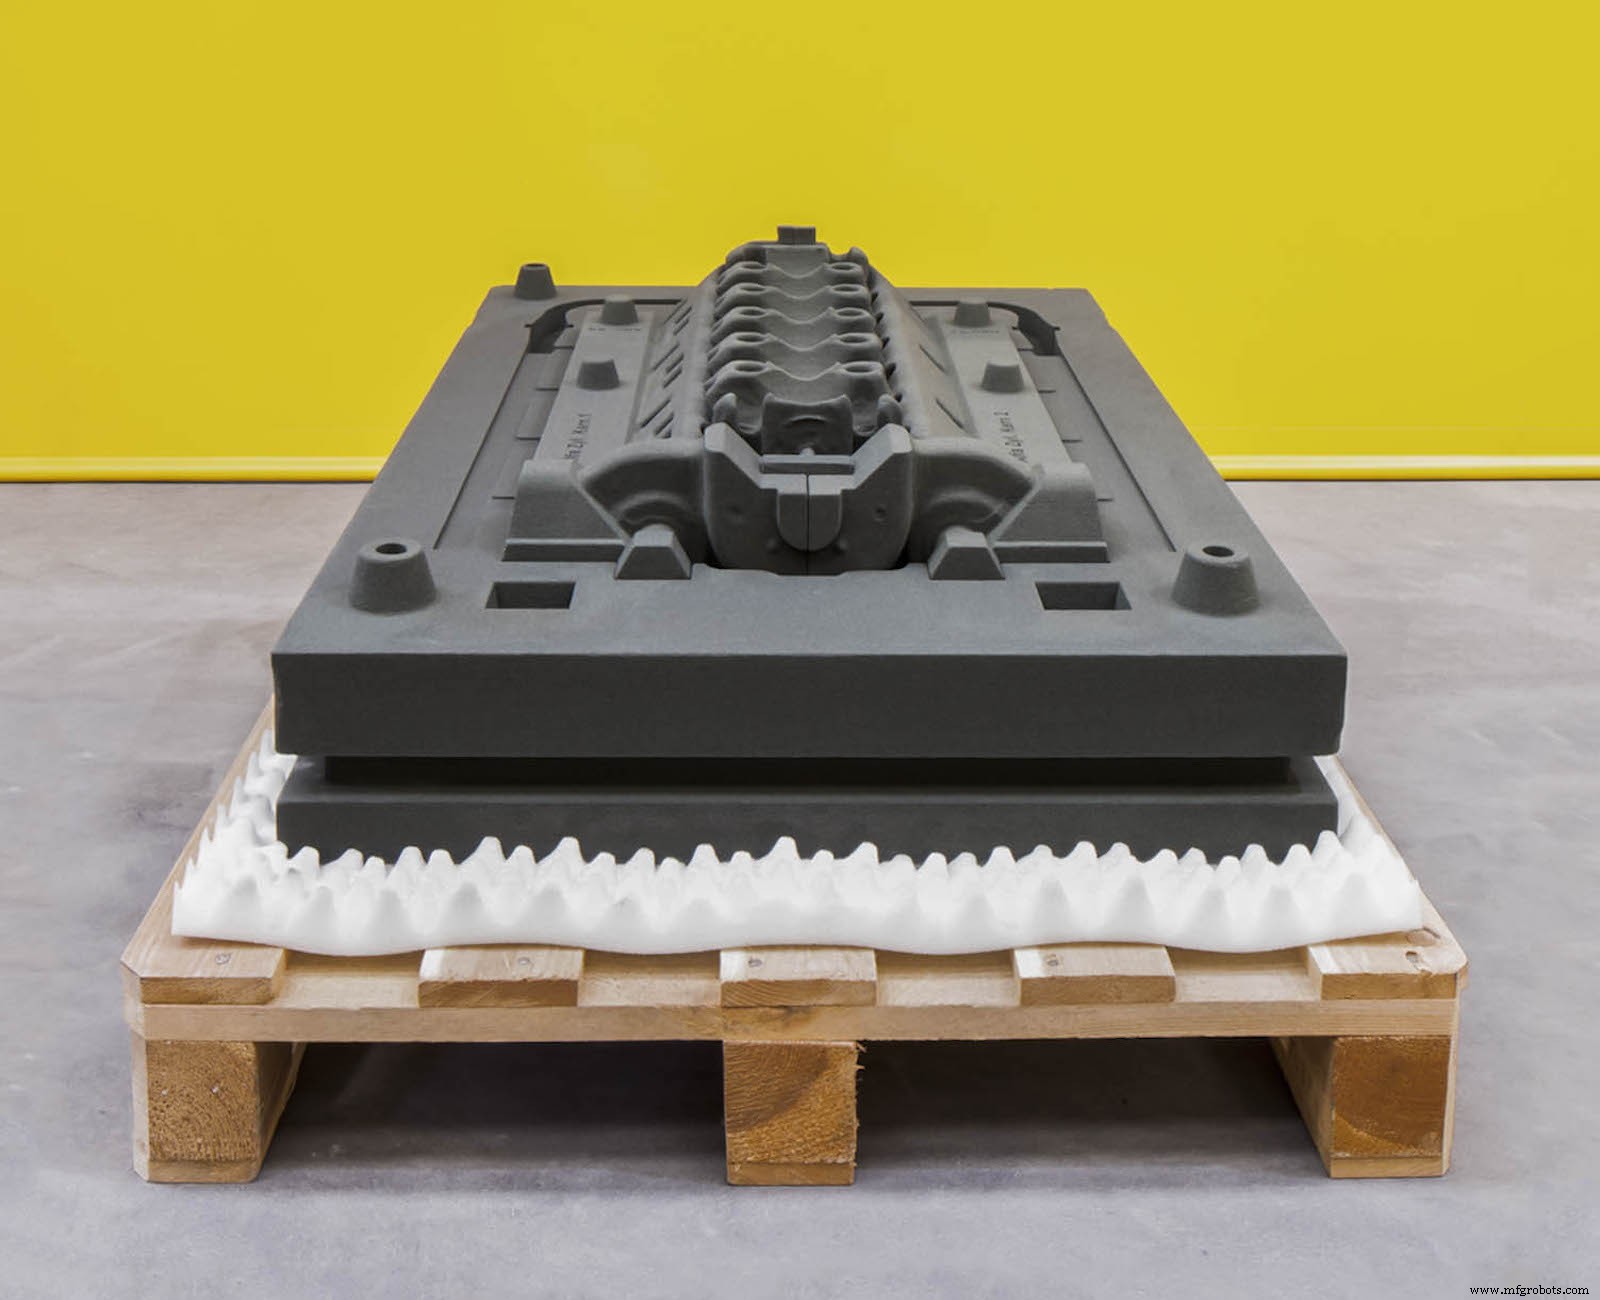
Die Fertigung großer Sandgussmodelle ist eine der häufigsten Binder-Jetting-Anwendungen. Geringe Kosten und Geschwindigkeit machen es ideal für aufwendige Modelldesigns, die traditionell schwer/ unmöglich herstellbar wären.
Kerne/Formen: meist Sand oder Silica gedruckt. Nach Druck: Formen meist sofort gussbereit. Gussteil wird nach Guss durch Formenbruch entnommen. Auch wenn Formen Einweg sind: Zeit- und Kosteneinsparung gegenüber traditioneller Fertigung sind substanziell.
Metall-Binder-Jetting
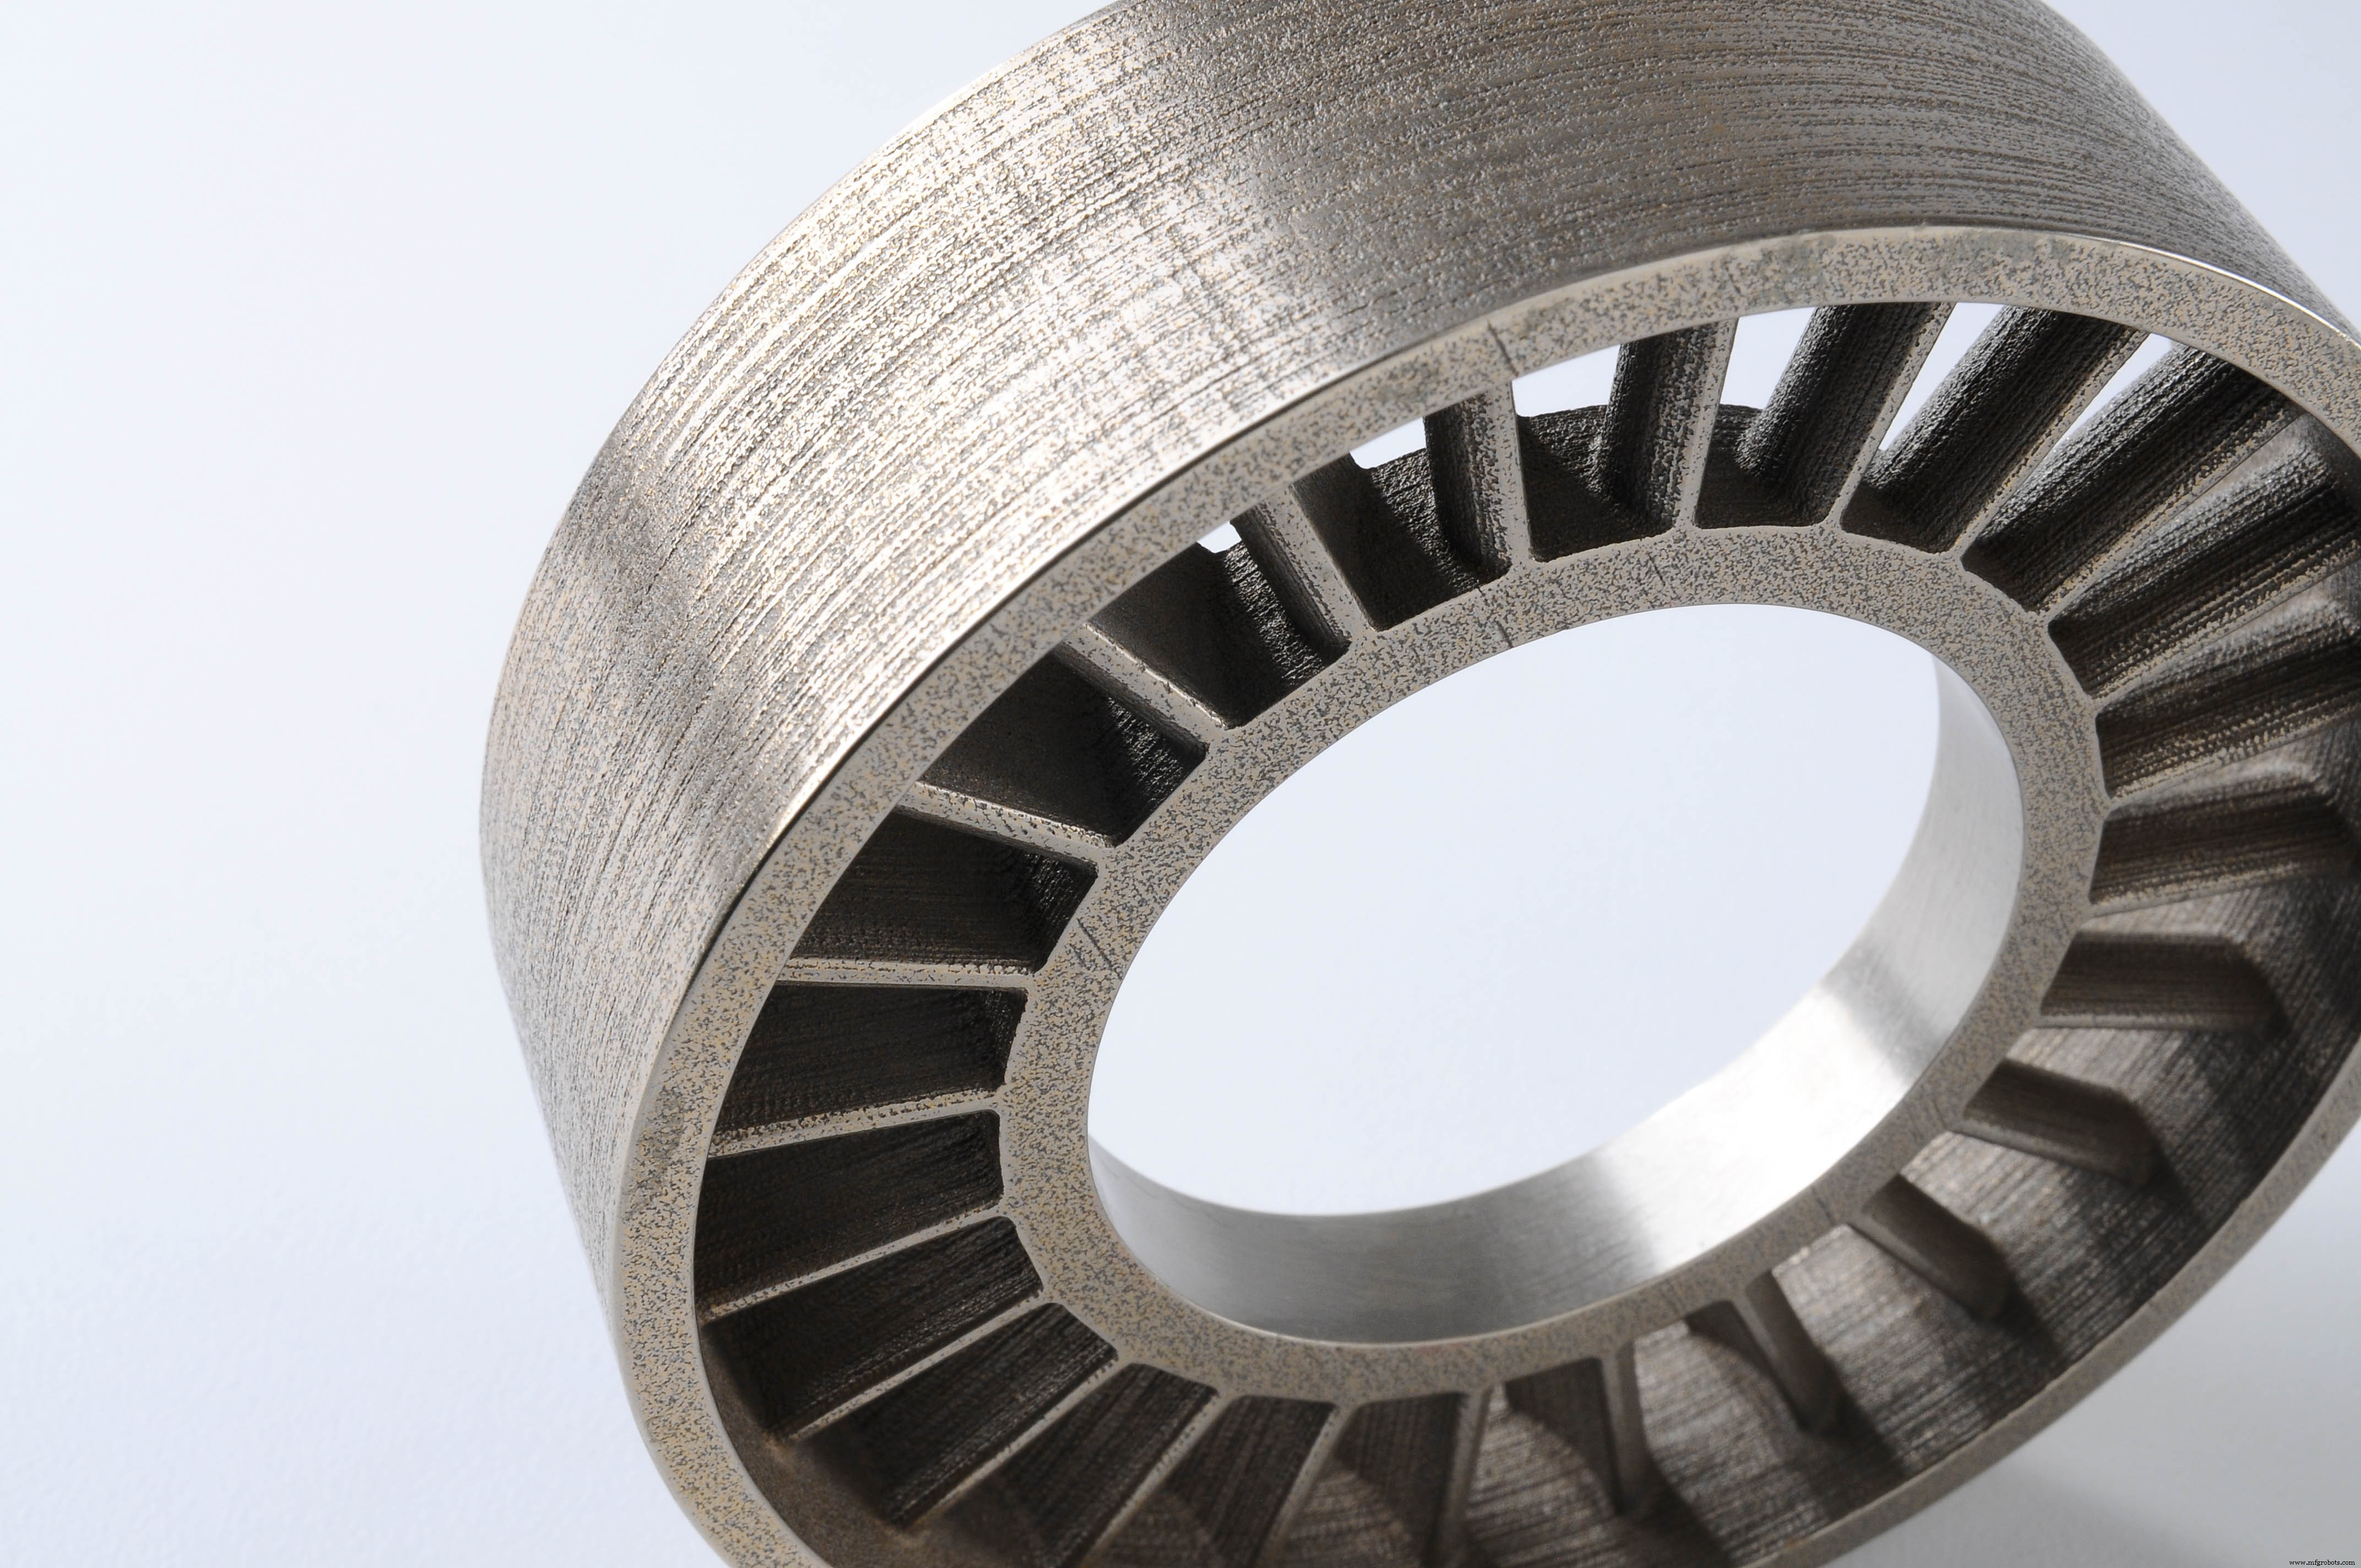
Metall-Binder-Jetting ist bis zu 10x wirtschaftlicher als andere Metall-3D-Druckverfahren (DMLS/SLM). Zudem: Bauraum beträchtlich größer, gedruckte Teile benötigen keine Stützstrukturen – ermöglicht komplexe Geometrien. Sehr attraktiv für Klein- bis Mittelserien-Metallfertigung.
Hauptnachteil: Mechanische Eigenschaften der Metall-Binder-Jetting-Teile nicht für High-End-Anwendungen geeignet. Dennoch: Materialeigenschaften entsprechen Metallteilen aus Metal Injection Molding (MIM) – eines der meistgenutzten Verfahren für Metall-Massenfertigung.
Infiltration & Sintern
Metall-Binder-Jetting-Teile benötigen Sekundärprozess nach Druck – Infiltration oder Sintern – für gute mechanische Eigenschaften, da as-printed Teile im Grunde Metallpartikel sind, die mit Polymerkleber verbunden sind.
Infiltration: Teil in Ofen, Bindemittel verbrennt – Hohlräume entstehen. Ca. 60 % Porosität. Bronze infiltriert via Kapillarkraft Hohlräume – Resultat: geringe Porosität, gute Festigkeit.
Sintern: Nach Druck: Teile in Hochtemperaturofen, Bindemittel verbrennt, verbleibende Metallpartikel sintern (verbinden) sich – Resultat: sehr geringe Porosität.
Eigenschaften von Metall-Binder-Jetting
Genauigkeit und Toleranz variieren stark je nach Geometrie, schwer vorherzusagen. Beispiel: Teile bis 25–75 mm Länge schwinden 0,8–2 % nach Infiltration, größere Teile ca. 3 % durchschnittlich. Beim Sintern: ca. 20 % Schwindung. Maschinensoftware kompensiert Schwindung in den Dimensionen, aber nicht-uniforme Schwindung kann Problem sein – muss in Designphase mit Bediener abgestimmt werden.
Nachbearbeitung kann auch Ungenauigkeitsquelle sein. Beispiel Sintern: Teil wird weich bei hoher Temperatur. Ungestützte Bereiche können unter Eigengewicht verformen. Durch Schwindung Reibung zwischen Ofenplatte und Teilunterseite – kann Verzug verursachen. Kommunikation mit Bediener ist hier entscheidend für optimale Ergebnisse.
Gesinterte/infiltrierte Metall-Binder-Jetting-Teile haben innere Porosität (Sintern: 97 % Dichte, Infiltration: ca. 90 %). Beeinflusst mechanische Eigenschaften: Hohlräume als Rissinitiatoren. Ermüdungs- und Bruchfestigkeit, Dehnung bei Bruch am stärksten betroffen. Fortgeschrittene metallurgische Prozesse (Hot Isostatic Pressing/HIP) können fast porenfreie Teile erzeugen. Für kritische mechanische Performance: DMLS/SLM empfohlen.
Vorteil von Metall-Binder-Jetting vs. DMLS/SLM: Oberflächenrauheit. Typisch Ra 6 µm nach Nachbearbeitung, per Perlenstrahl auf Ra 3 µm reduzierbar. Zum Vergleich: as-built Rauheit DMLS/SLM ca. Ra 12–16 µm. Besonders vorteilhaft bei internen Geometrien (z. B. innere Kanäle), wo Nachbearbeitung schwierig.
Tabelle: Mechanische Eigenschaften von Edelstahl-Teilen, gedruckt mit Binder Jetting vs. DMLS/SLM:
| Binder Jetting Edelstahl 316 (gesintert) | Binder Jetting Edelstahl 316 (bronze-infiltriert) | DMLS/SLM Edelstahl 316L | |
|---|---|---|---|
| Streckgrenze | 214 MPa | 283 MPa | 470 MPa |
| Dehnung bei Bruch | 34 % | 14,5 % | 40 % |
| Elastizitätsmodul | 165 GPa | 135 GPa | 180 GPa |
Gängige Binder-Jetting-Materialien
Binder-Jetting-Pulver in verschiedenen Materialien. Endanwendung definiert passendes Pulver. Keramikpulver meist günstig. Metallpulver teurer, aber wirtschaftlicher als DMLS/SLM. Anders als SLS: 100 % ungebundenes Pulver recyclebar – mehr Materialeinsparung.
| Material | Eigenschaften |
|---|---|
| Vollfarb-Sandstein | ✓ Vollfarbige nicht-funktionale Modelle ✗ Sehr spröde |
| Quarzsand | ✓ Sehr hohe Temperaturbeständigkeit ✓ Exzellent für Sandguss |
| Edelstahl (bronze-infiltriert) | ✓ Gute mechanische Eigenschaften ✓ Zerspanbar ✗ ~10 % innere Porosität |
| Edelstahl (gesintert) | ✓ Sehr gute mechanische Eigenschaften ✓ Hohe Korrosionsbeständigkeit ✗ ~3 % innere Porosität |
| Inconel-Legierung (gesintert) | ✓ Exzellente mechanische Eigenschaften ✓ Gute Temperaturbeständigkeit ✓ Hohe Chemikalienbeständigkeit |
| Wolframkarbid (gesintert) | ✓ Sehr hohe Härte ✓ Schneidwerkzeugfertigung |
Vorteile & Limitationen von Binder Jetting
Kernvor- und -nachteile:
- ✓ Metallteile und Vollfarb-Prototypen zu Bruchteil der Kosten vs. DMLS/SLM bzw. Material Jetting.
- ✓ Sehr große Teile und komplexe Metallgeometrien fertibar – keine thermischen Limitationen (Verzug).
- ✓ Fertigungsfähigkeiten exzellent für Klein- bis Mittelserienproduktion.
- ✗ Metall-Binder-Jetting-Teile haben geringere mechanische Eigenschaften als DMLS/SLM (höhere Porosität).
- ✗ Nur grobe Details druckbar – Teile im grünen Zustand sehr spröde, können bei Nachbearbeitung brechen.
- ✗ Im Vergleich zu anderen 3D-Druckverfahren: begrenzte Materialauswahl.
Hauptmerkmale von Binder Jetting:
| Binder Jetting | |
|---|---|
| Materialien | Metalle, Keramik (Sand) |
| Dimensionsgenauigkeit | Metall: ± 2 % oder 0,2 mm (bis ± 0,5 % / ± 0,05) Vollfarbig: ± 0,3 mm Sand: ± 0,3 mm |
| Typischer Bauraum | Metall: 400×250×250 mm (bis 800×500×400 mm) Vollfarbig: 200×250×200 mm (bis 500×380×230 mm) Sand: 800×500×400 mm (bis 2200×1200×600 mm) |
| Übliche Schichtdicke | Metall: 35–50 µm Vollfarbig: 100 µm Sand: 200–400 µm |
| Support | Nicht nötig |
Faustregeln
- Metall-Binder-Jetting wählen für kostengünstige Metallteile, wo keine High-End-Performance nötig.
- Bei Metall-3D-Druck: Binder Jetting bietet größere Designfreiheit als DMLS/SLM – keine Thermaleffekte beim Fertigen.
- Vollfarb-Binder-Jetting-Teile: sehr spröde, nur für visuelle Zwecke.
- Binder Jetting für sehr große Sandgusskerne und -formen nutzen.
3d Drucken
- Binder Jetting 3D-Druck erklärt: Prozess, Vorteile und Limitationen
- Binder Jetting 3D-Druck: Funktionsweise & Bedeutung
- 3D-Mikrofabrikation: Kunst & Wissenschaft des Druckens von Mikrometer-Objekten
- Directed Energy Deposition (DED) 3D-Druck: Prozess, Vorteile & Anwendungen
- Fused Deposition Modeling (FDM): Praktischer Leitfaden für Hobbyisten und Profis
- Das richtige Plastik für 3D-Druck wählen: Umfassender Leitfaden
- Polyjet 3D-Druck meistern: Präzision, Detailreichtum und vielseitige Anwendungen
- Wie 3D-Druck den Sandguss revolutioniert: Ein praktischer Leitfaden
- Bioprinting erklärt: Wie 3D-Druck lebende Gewebe & zukünftige Organe schafft
- Binder Jetting 3D-Druck: Funktionsweise, Vorteile und Best Practices