



Wie lange hält 1 kg 3D-Drucker-Filament? Ein praktischer Leitfaden
Als Einsteiger in den 3D-Druck hast du dich sicher schon oft gefragt: Wie lange reicht eine 1-kg-Spule Filament eigentlich? Du experimentierst vielleicht bereits mit PLA, ABS, Architectural Acrylic (auch „Shiny Glue“ genannt) und anderen Materialien – doch die Unsicherheit über den tatsächlichen Verbrauch bleibt.
Genau diese Fragen beantworte ich in diesem Artikel: Wie viele Meter Filament sind auf einer 1-kg-Spule? Wie viel Filament benötigt ein durchschnittlicher Druck? Wie viele Modelle lassen sich mit einer Spule drucken? Und wie kannst du das Filament länger nutzen?
| Filament-Gewicht | Dichte | Durchmesser | Länge | Preis |
|---|---|---|---|---|
| 1 kg | 1,25 g/cm³ | 1,75 mm | 330 m / 1080 ft | 20–30 $ |
| 3,00 mm | 110 m / 360 ft | |||
| 3 kg | 1,25 g/cm³ | 1,75 mm | 990 m / 3240 ft | 55–70 $ |
| 3,00 mm | 330 m / 1080 ft | |||
| 5 kg | 1,25 g/cm³ | 1,75 mm | 1650 m / 5400 ft | 90–110 $ |
| 3,00 mm | 550 m / 1800 ft |
Vorab: Für Standard-FDM-Drucker sind Filamente meist in 1-kg-, 3-kg- und 5-kg-Spulen („Spools“) erhältlich. Eine 1-kg-Spule kostet ca. 20–30 US-Dollar – in Ländern mit hohen Einfuhrzöllen kann der Preis deutlich höher liegen.
Warum wird Filament in Kilogramm und nicht in Metern verkauft? Die Länge einer Spule hängt von zwei Faktoren ab: der Materialdichte und dem Querschnitt (Durchmesser) des Filaments.
Ein Rechenbeispiel: Eine 1-kg-PLA-Spule (Dichte 1,24 g/cm³, Durchmesser 1,75 mm) enthält ca. 252,13 m Filament. Kostet die Spule 25 $, sind das etwa 9,9 Cent pro Meter. (Online-Rechner erledigen diese Umrechnung automatisch.)
Wie viel Filament braucht ein durchschnittlicher Druck?
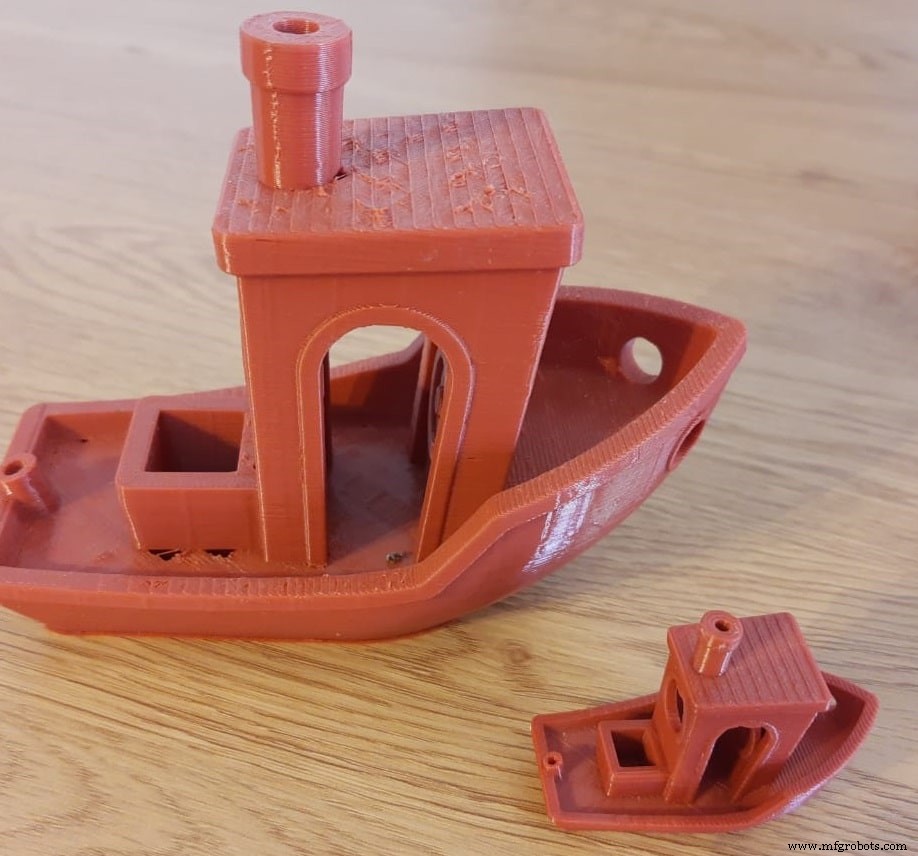
Anders gefragt: Wie oft kann ich ein bestimmtes Objekt mit einer 1-kg-Spule drucken?
Der einfachste Weg: Ermittle das Gewicht des Objekts (inkl. Stützstrukturen, Brim, Raft, Skirt) in Gramm. Aus einer 1-kg-Spule lassen sich genau 1000 g Material drucken.
Beispiel: Ein individuelles iPhone-Case wiegt 11,8 g → 1000 / 11,8 ≈ 84 Cases. Eine Halskette à 5 g → 200 Stück. Das hilft vor allem, wenn du dasselbe Objekt mehrfach druckst (z. B. für Verkauf oder Geschenke).
Tipp: Drucke mehrere gleiche Teile als separate Komponenten und setze sie danach zusammen. Beispiel: Ohrring-Anhänger (Kreise, 1,25 Zoll Ø) nicht als einzelnen Ring mit 0,8 mm Wandstärke drucken (verzieht sich leicht), sondern als Paar Kreise mit gemeinsamer Bohrung am Rand – stabiler und materialeffizienter.
Filamentbedarf im Slicer prüfen
Slicer-Software (z. B. Cura) zeigt nach dem Laden der STL-Datei die geschätzte Druckzeit (oft ungenau) und den Filamentverbrauch in Gramm (meist sehr präzise).
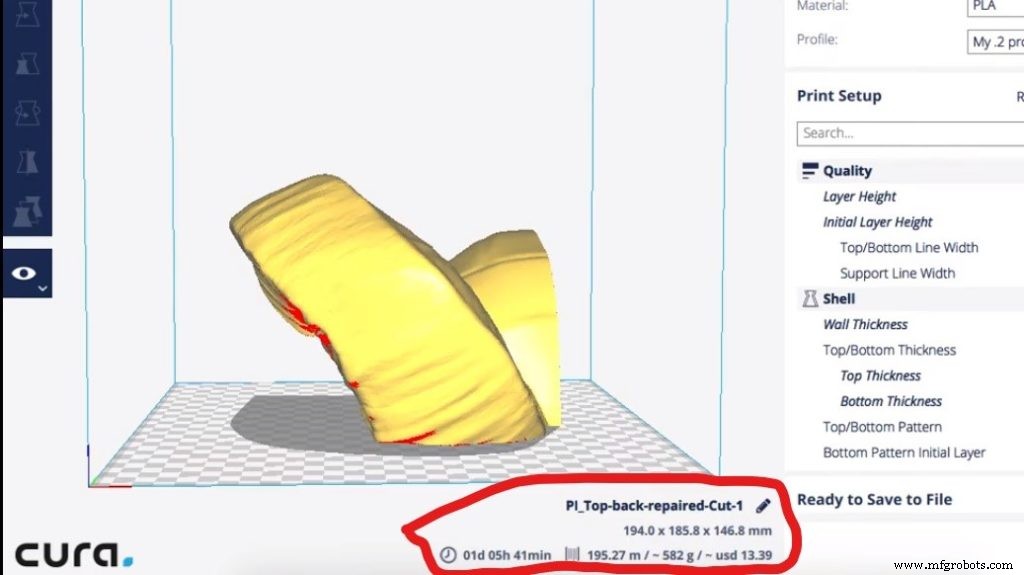
Im Beispiel benötigt der Druck 582 g – mehr als eine halbe Spule. Das ist ein Warnsignal: Der Druck dauert 1–2 Tage, und ein Spulenwechsel mitten im Druck birgt Risiken.
Durch kleine Design-Änderungen oder Drehung des Objekts im Slicer lässt sich der Verbrauch oft stark senken. Im Beispiel reduzierte horizontale Ausrichtung den Bedarf von 582 g auf 452 g – eine Ersparnis von 130 g (bei 30 $/kg ≈ 4 $).
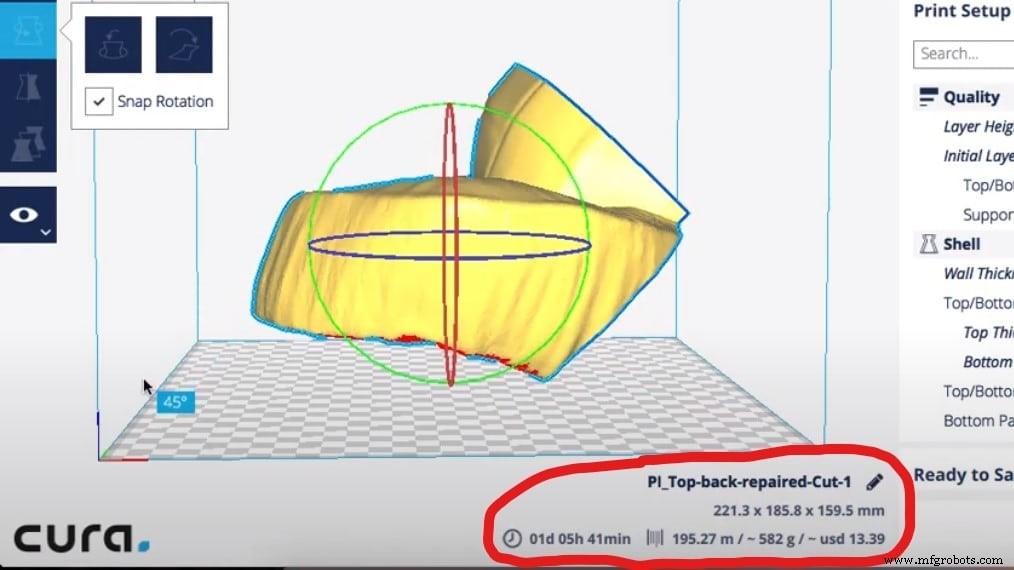
Der Grund: Horizontale Ausrichtung benötigt deutlich weniger Stützmaterial.
Wie macht man Filament länger haltbar? (Verbrauch senken)
Vier effektive Strategien:
- Modellgröße reduzieren
- Brim, Raft und Skirt sparsamer einsetzen
- Stützstrukturen (Supports) minimieren
- Infill reduzieren
1) Modellgröße reduzieren
Große Drucke verbrauchen exponentiell mehr Material und Zeit, ohne zwingend detailreicher zu sein. Kleinere Objekte wirken oft genauso beeindruckend – besonders durch feine Details. Drucke groß nur, wenn ein 1:1-Prototyp nötig ist. Frage dich immer: „Muss es wirklich so groß sein?“
2) Brim, Raft und Skirt gezielt einsetzen
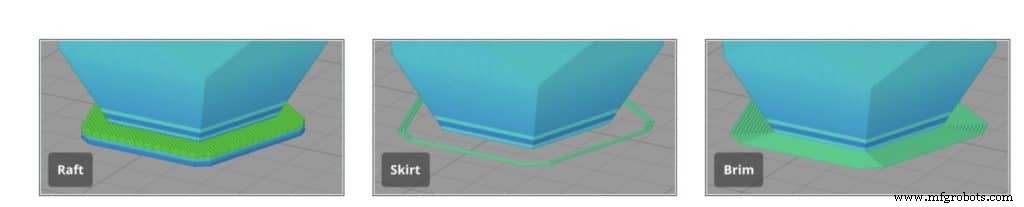
Skirt: Eine um das Objekt gelegte Extrusionslinie vor Druckstart. Primt die Düse, prüft Kalibrierung und Betthaftung. Verbraucht wenig Filament, verbessert aber nicht die Haftung des Objekts.
Brim: Ein an das Objekt angrenzender Skirt. Vergrößert die erste-Layer-Fläche → bessere Haftung. Nachteil: Muss vorsichtig entfernt werden, um das Objekt nicht zu beschädigen.
Raft: Ein Gitter unter dem Objekt. Verhindert Verzug (Warping) bei ABS, verbraucht aber viel Filament und Zeit. Nur bei Bedarf nutzen.
Empfehlung: Standardmäßig einen 3-Linien-Skirt nutzen. Brim nur bei kleiner Auflagefläche. Raft nur bei starkem Warping-Risiko (z. B. ABS).
3) Supports reduzieren (wenn möglich)
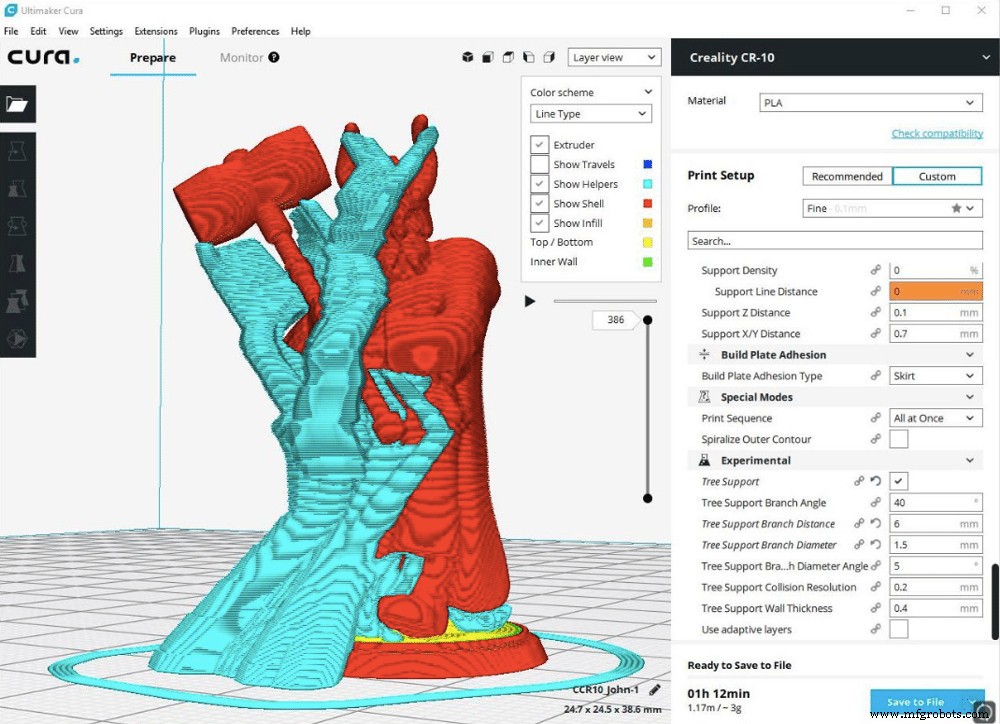
Viele Thingiverse-Modelle haben übermäßig viele Supports. Oft reicht eine einfache Drehung im Slicer (wie im Beispiel oben), um Stützmaterial massiv zu sparen. Slicer wie PrusaSlicer erlauben zudem, die Support-Dicke anzupassen – ein effektiver Hebel.
4) Infill reduzieren
Infill füllt das Innere des Modells. 100 % Infill ist selten nötig. Für die meisten Anwendungen genügen 20–50 %. Höhere Werte erhöhen Festigkeit, aber auch Gewicht, Druckzeit und Materialverbrauch.
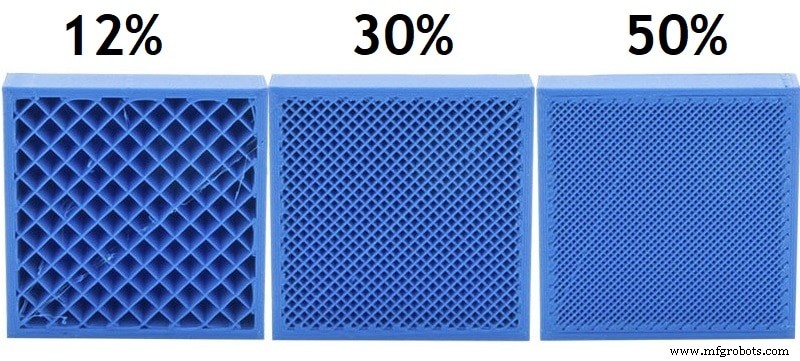
Faustregel: 20 % Infill für Standardteile, 50–60 % für belastete Bauteile. Über 50 % meist unnötig.
Gute Infill-Muster: Honeycomb (Wabe) – schnell, materialeffizient, sehr fest. Hexagonal – gut für Miniaturen, wo Festigkeit sekundär ist. Für hohle, transluzente Objekte: Außenhülle solid, Inneres mit Infill als Raumhalter.
Unsere Produktempfehlungen
In unserer Empfehlungssektion findest du getestete 3D-Drucker (Einsteiger bis Profi), Filamente und Upgrades – sorgfältig ausgewählt, damit du nicht lange recherchieren musst.
3d Drucken
- Faserlaser-Schneidemaschinen: Lebensdauer, Leistung und Wartung
- GrabCAD Print mit Ihrem Stratasys 3D-Drucker verbinden – Schritt-für-Schritt-Anleitung
- 3D-Druck-Geruch: Was riecht man, was ist giftig & wie hält man die Luft sauber?
- Wie oft sollten Sie Ihr 3D-Drucker-Bett nivellieren für optimale Druckqualität?
- PETG-Ecken-Anheben verhindern: 9 bewährte Schritte für fehlerfreie Drucke
- 3D-Drucker fördert kein Filament: Schritt-für-Schritt-Fehlerbehebung
- Schnell-Anleitung: Verknäultes 3D-Drucker-Filament entwirren
- Heim-3D-Druck Kostenaufschlüsselung: Strom, Material & Einsparungen
- Ölwechsel-Dauer: Was Sie wissen müssen
- Autobatterie laden: Dauer, Methoden & Verschleißanzeichen