



Extruder-Verstopfungen verhindern: Expertentipps für 3D-Drucker
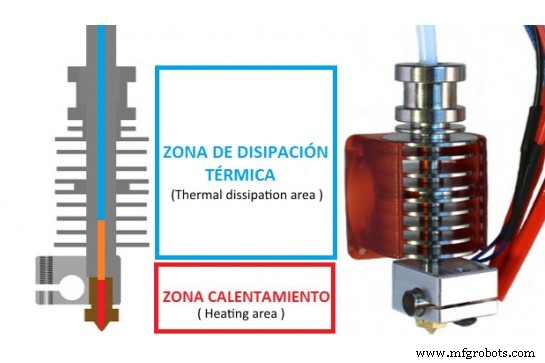
Die Hauptbereiche eines Extruders sind Heizblock und Kühlzone – beide bestehen aus mehreren Komponenten. Um den Extrusionsprozess bei 3D-Druckern zu verstehen, muss man beide Zonen verstehen. Filament kommt aus der Kaltzone (Wärmeableitung), passiert den Hotend, erweicht und verlässt die Düse, um zu erstarren.
Die Kühlzone ist kritisch, weil sie Wärme aus der Heizzone ableitet. Wird Wärme nicht ordnungsgemäß abgeführt, erwärmt sich das Filament dort vorzeitig, erweicht, dehnt sich aus, verliert Konsistenz – kein sauberer Vorschub mehr. Es formt sich ein Plastikball, der den Extruder verstopft. Der kritischste Bereich ist der Übergang am Ende des PTFE-Teflonschlauchs. Ein oder zwei Lüfter am Extruder unterstützen die Kühlung.
Ein weiterer wichtiger Faktor: Filamente bei korrekten Temperaturen drucken. Zu niedrig → Filament klemmt im Extruder, blockiert den Fluss. Zu hoch → winzige Kunststoffpartikel karbonisieren im Extruder, verursachen partielle Verstopfung. Diese harten, karbonisierten Partikel werden nie extrudiert – einzige Lösung: Reinigungsfilament mit passender Viskosität und thermischer Stabilität, das diese Partikel herauszieht und den Extruder vollständig säubert.
Ein gleichmäßiger, kontinuierlicher Filamentfluss im Extruder verlängert nicht nur dessen Lebensdauer, sondern sichert auch bessere Druckqualität.
3d Drucken
- 3D-Drucker-Extruder warten: Best Practices für optimale Leistung
- Zukunft der Arbeit meistern: Strategien, um Wettbewerb zu schlagen
- Verpasste Verbindungen im Kaufzyklus vermeiden: Bewährte Strategien für Lieferketten-Erfolg
- Reaktive Wartung vermeiden: Anlagen zuverlässig betreiben
- Ender 3 Düse reinigen: Schnelle, einfache Entstopfung für zuverlässige Drucke
- 3D-Druck-Geruch: Was riecht man, was ist giftig & wie hält man die Luft sauber?
- 3D-Drucker-Extruder-Klicken, -Rutschen und -Überspringen beheben: Schritt-für-Schritt-Anleitung
- 3D-Drucker-Druckbett reinigen: Schritt-für-Schritt-Anleitung für perfekte Haftung
- Abkantpressen-Biegen meistern: Die 4 häufigsten Probleme vermeiden
- Fallstricke nicht-standardmäßiger Materialgrößen vermeiden