



3D-Drucker fördert kein Filament: Schritt-für-Schritt-Fehlerbehebung
Einleitung
Wahrscheinlichster Grund für Ihren Besuch: Drucker fördert Filament nicht richtig. Kurz & bündig: Wie beheben?
Hauptursachen: Verstopfung im Extrusionspfad, beschädigter PTFE-Schlauch, falsche Retract-Settings, Filament-Spannung, falsche Extruder-Temperatur, verstopfte Düse, abgenutztes Antriebsrad.
Jede Ursache einzeln adressieren – plus Präventionstipps. Nicht, dass ich Sie nicht wiedersehen will, aber wir haben fröhlichere Artikel! 😉
Häufige Ursachen für Förderprobleme
Extrusionspfad verstopft
Klarer Pfad von Spule bis Düse nötig. Prüfen: Spule nah an Extruder, Filament im Bogen zugeführt (kein Knick).
PTFE-Schlauch beschädigt
Defekter Heatbreak → Hitze außerhalb Schmelzzone → PTFE-Schlauch beschädigt → Filament klemmt. Enden auf Verformung prüfen. Tausch gegen hochwertigeren Schlauch (bessere Isolation, höhere Temps). Empfehlung: Blauer Capricorn-Schlauch (mit Cutter & Düsen) – besser als Standard-Weiß/Transparent (z. B. Ender 3).
Falsche Retract-Einstellungen
Retract: Länge & Speed beim Positionswechsel (Verhindert Oozing). Zu viel/lange Retract → Filament wird zermahlen → Antriebsräder greifen nicht mehr. Start: 40 mm/s, 5 mm. Stress-Anzeichen (Rillen im Filament) → Werte senken.
Filament-Spannung
Zu hohe Spannung zwischen Antriebsrad & Spule → Räder arbeiten härter → fressen Filament → Förderfluss gestört.
Extruder-Temperatur
Zu niedrig → Filament schmilzt nicht sauber → härteres Fördern. +5–10 °C testen. Immer Filament-Spule für empfohlene Temps prüfen. Zu hoch → vorzeitiges Schmelzen (Heat Creep) → Jam.
Abgenutztes Antriebsrad
Nach viel Druck: Zähne abgenutzt → kein Griff mehr. Prüfen, ggf. tauschen. Langlebig: Hochwertiges Hotend.
Verstopfte Düse
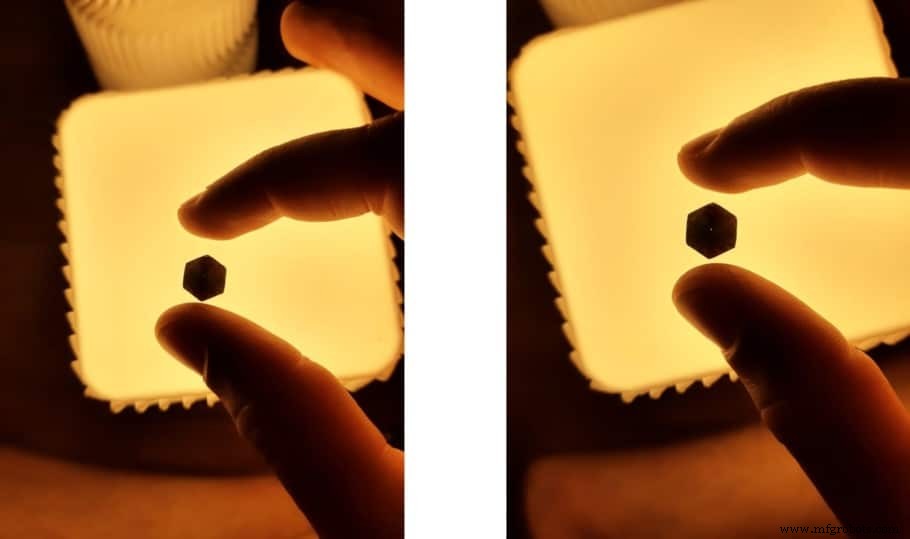
Filament kommt nicht durch oder stringy → teil-/vollständig verstopft. Lebenslang: Düse sauber halten. Reste verkleben → Jam. Häufigste Ursache → Details & Lösungen folgen.
Ursachen für verstopfte Düse
Falsche Drucktemperaturen
Zu niedrig → unsauberes Schmelzen → Antriebsrad reißt Filament auf → Rest in Düse erstarrt → Pfropfen. Zu hoch → Heat Creep (Hitze kriecht hoch) → Filament weicht vorzeitig auf → Antriebsrad schafft nicht mehr → Düse verstopft. Immer empfohlene Temps prüfen.
Staub/Schmutz im Filament
Partikel verbrennen in Schmelzzone → Rückstände in Düse → Fluss behindert → Vollverstopfung. Filament sauber halten: nach Öffnen in Plastikbeutel lagern.
Düse zu nah am Bett
Zu nah → kein Platz für Extrusion → Filament wird verschmiert → Retrograde Extrusion (Filament zurück in Düse) → Druck → Verstopfung. Faustregel: Höhe ≤ Düsendurchmesser. Start: ¼ Düsendurchmesser. 0,4-mm-Düse: Papier-Test (Papier ~0,1 mm, leichter Widerstand).
Minderwertiges Filament
Keine strengen Tests → Durchmesser-Schwankungen. Dünne Stellen: Antriebsrad greift nicht. Dicke Stellen: länger schmelzen. Ungleichmäßiger Fluss → Verstopfungen. Messschieber prüfen: große Unterschiede → Filament wechseln.
Meine Filament-Empfehlungen (getestet):
- Sunlu PLA
- Polymaker ABS
- Sunlu PETG
- Polymaker Nylon
- Polymaker ASA
- Polymaker Polycarbonate
Düse freimachen
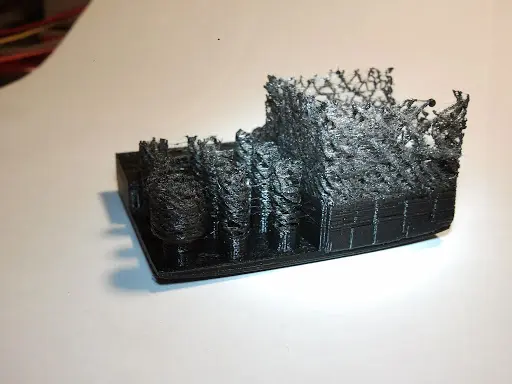
Methoden je nach Verstopfungsgrad:
Teilweise verstopft
- Messingdrahtbürste: Düsenaußen reinigen (Erster Versuch).
- Cleaning Filament: Speziell zum Reinigen. Mit empfohlenen Settings drucken → spült Reste mit. Bei jedem Filamentwechsel nutzen → vorbeugend.
- Manuell durchdrücken: Düse auf Filament-Temp heizen, Filament manuell durchdrücken bis Extrusion. Manchmal reicht die Extra-Kraft.
Vollständig verstopft
- Akupunkturnadel / Gitarrensaite (hohe E/B-Saite): Durchmesser < Düse. Düse auf Filament-Temp heizen, Nadel/Saite vorsichtig durchschieben → Pfropfen brechen. Nächstes Extrudieren spült Partikel mit.
- Atomic / Cold Pull: Nylon oder ABS empfohlen (PLA brüchig). Düse auf 250 °C, 5 Min. → Filament durchdrücken bis Austritt. Auf Raumtemperatur abkühlen → Filament erstarrt. Auf 120 °C heizen. Filament mit festem, gleichmäßigen Ruck ziehen → Schmutzpartikel sichtbar. Wiederholen bis Filament sauber & Spitze Düsenform hat.
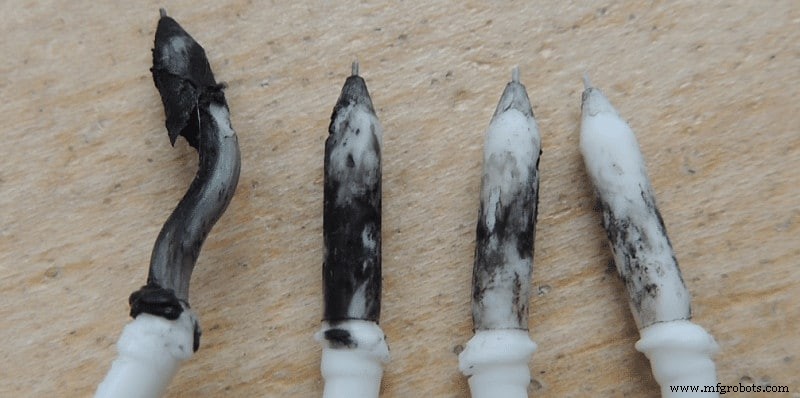
- Aceton: Düse ausbauen, 24 Std. in Aceton tauchen. Alle paar Std. schütteln. Nadel parallel nutzen. Danach: gründlich trocknen (kein Aceton-Rest).
- Heißluftfön / Brenner: Düse ausbauen, mit Zange an Heißluftfön halten. Brenner: keine direkte Hitze (Düse schmilzt). Gegen Licht prüfen, ob frei. Nadel notfalls nachhelfen.
Fazit
Hoffentlich Problem gelöst. Meiste Ursachen abgedeckt. Bleibt Problem: Keine Schande – lokalen 3D-Druck-Experten (Service) kontaktieren. Er fixt & erklärt Ursache. Wie ich: Tonnen Fragen stellen, um zu lernen! 😄
Empfohlene Produkte
Unsere kuratierte Auswahl: Drucker, Filamente, Upgrades – getestet, für alle Levels passend.
3d Drucken
- Ender 3 Düse reinigen: Schnelle, einfache Entstopfung für zuverlässige Drucke
- Jerk & Ghosting beim 3D-Druck eliminieren: Bewährte Techniken für glattere Drucke
- PETG-Ecken-Anheben verhindern: 9 bewährte Schritte für fehlerfreie Drucke
- Wie lange hält 1 kg 3D-Drucker-Filament? Ein praktischer Leitfaden
- Undichte 3D-Drucker-Düse reparieren: Schritt-für-Schritt-Anleitung
- Layer-Kühllüfter am 3D-Drucker reparieren: Schnelle Fehlerbehebung
- Infill-Wand-Trennung beim 3D-Druck beheben: Schnelle, zuverlässige Lösungen
- Filament klebt an der Düse? Verhindern & Lösen – Praktischer Leitfaden
- Schnell-Anleitung: Verknäultes 3D-Drucker-Filament entwirren
- Retraction beim 3D-Druck: Der Schlüssel zu sauberen Drucken ohne Stringing