



Ecken-Warping (Curling) verhindern: Einfache Lösungen gegen Überextrusion beim 3D-Druck
Anfänger & Profis kämpfen regelmäßig mit Druckfehlern. Erfahrene erkennen Ursachen schneller. Hier: Over-Extrusion / Curling an Ecken diagnostizieren & beheben.
Lösung: Extrusionstemperatur senken, Layer-Lüfter auf Maximum, Mindest-Layerzeit ~15 s (reduziert Speed bei kleinen Layern). Curling an Ecken ≠ generelle Überextrusion: Es tritt nur an scharfen Ecken auf, nicht an der gesamten Außenhaut. Ursache: Langsames Abkühlen des abgelegten Thermoplasts → Schrumpfung zieht Ecken hoch.
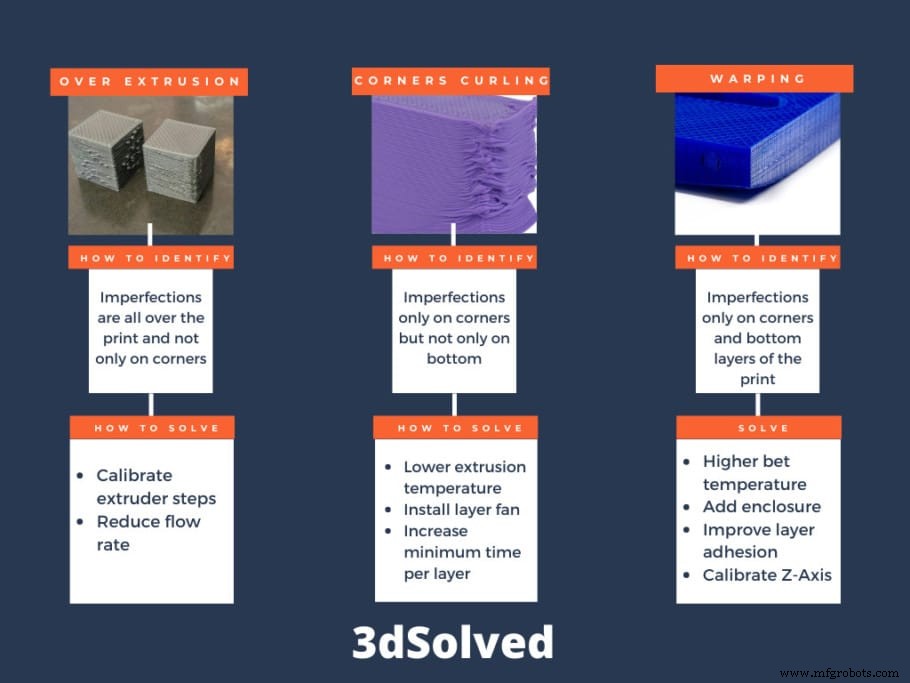
Curling an Ecken vs. generelle Überextrusion
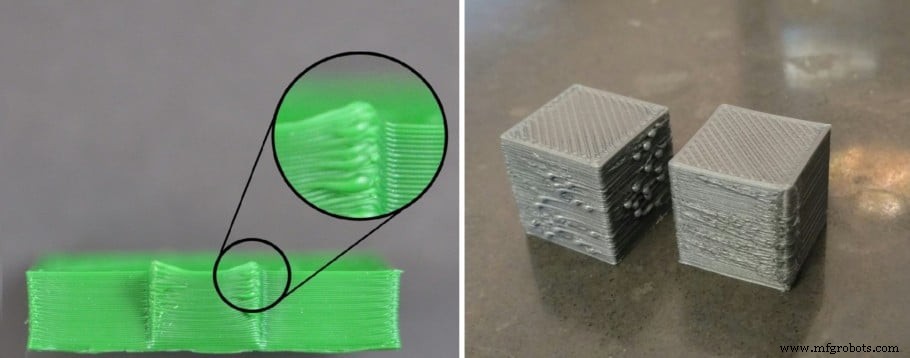
Oft wird Curling mit Überextrusion verwechselt. Flow reduzieren hilft manchmal, aber löst Curling nicht vollständig.
Unterscheidung: Bei Überextrusion sind alle vertikalen Wände betroffen (Material quillt überall). Curling tritt nur dort auf, wo mehr Material gebraucht wird (scharfe Ecken). Material zieht sich beim Abkühlen zusammen → Bereiche mit mehr Material ziehen Ecken nach oben.
Problem verschlimmert sich pro Layer: Düse trifft hochgebogene Ecke → Verformung der Perimeter. Schlimmstenfalls: Ecke kühlt ab, Düse rammt sie → Teil löst sich oder Stepper verliert Steps → Layer-Versatz (nicht korrigierbar, offener Regelkreis).
Curling vs. Warping (Verzug)
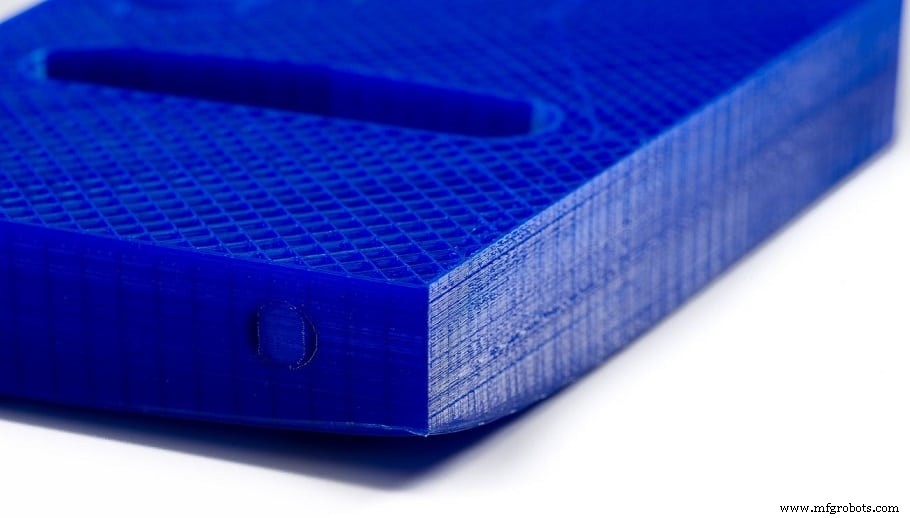
Beide treten an Ecken auf, aber:
- Warping: Nur an Basis (Haftungsproblem zum Bett). Lösung: Betttemp. erhöhen, Kammer bauen, Zugluft vermeiden.
- Curling: Auch in oberen Layern. Betttemp. irrelevant. Lösung: Düsentemp. senken, Layer-Lüfter, Speed reduzieren.
Curling an Ecken beheben
Hauptursache: Zu hohe Extrusionstemperatur. Material kommt zu heiß → bleibt lange weich → Schrumpfung hebt Ecken an. Fokus auf Hotend-Parameter:
Düsentemperatur
Bei Jams/Unterextrusion oft Temp erhöht → Symptom bekämpft, Ursache bleibt. Zu hohe Temp → Curling, PTFE-Schlauch schmilzt. Niedrigste mögliche Temperatur nutzen. Test: Temp Tower (Thingiverse) oder während Druck in 3–5 °C-Schritten variieren. Qualität besser? Weiter in diese Richtung bis Verschlechterung.
Optik-Check: PLA wird glänzender je heißer. Zu glänzend → Temp senken.
Kühlung (Layer Fan)
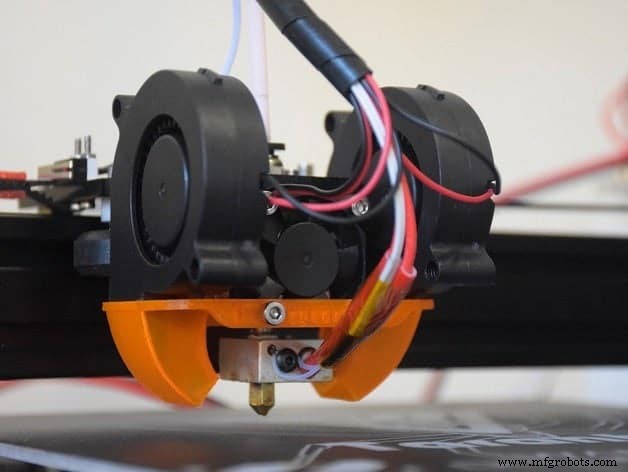
Kein Layer-Lüfter? Nachrüsten! Drastisch verkürzt Abkühlzeit → Ecken haben keine Zeit zum Aufbiegen. Nicht bei ersten Layern aktivieren (Warping-Gefahr). PWM-gesteuert → präzise steuerbar.
Ausrichtung prüfen: Falsch positioniert kühlt Lüfter Düse (Temp-Fehler) oder nur eine Objektseite. Curling immer auf der dem Lüfter abgewandten Seite? Radialer Luftkanal (bläst rundum) nutzen. Für GeeTech i3 Pro B / Tevo Tarantula: passende Air Ducts drucken.
Druckgeschwindigkeit / Mindest-Layerzeit
Bei kleinen Teilen: Neuer Layer startet auf noch heißem Vorgänger → nicht ausgehärtet. Slicer-Option „Minimum Layer Time“ (z. B. 15 s) reduziert Speed bei kleinen Layern automatisch. Noch Issues? Speed um 10 mm/s senken.
Überextrusion beheben
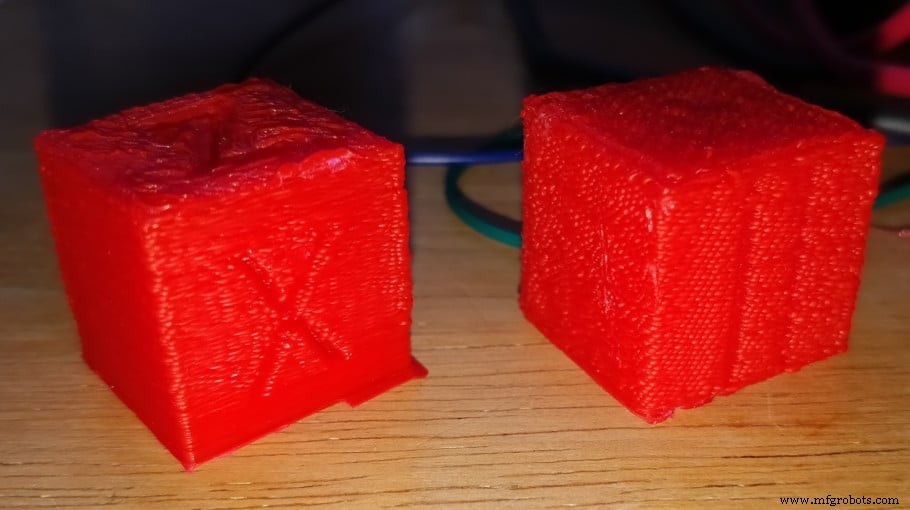
Wände wirken „hingerotzt“ (Material quillt raus) → Extrusionskalibrierung nötig.
- E-Steps kalibrieren: Filament markieren, 100 mm extrudieren lassen. Marke sollte wieder am Extrudereingang sein. Drin? → Über-Extrusion (Steps zu hoch). Einfache Anleitungen im Netz.
- Flow Rate (Fluss) justieren: Multipliziert Filamentvolumen. Materialabhängig (ABS/PLA/TPU unterschiedlich). Test mit Messschieber/Mikrometer.
Betrifft das alle Filamente gleich?
Alle Materialien dehnen sich beim Erhitzen, ziehen sich beim Abkühlen zusammen. Unterschied: Rate & Geschwindigkeit. PLA: Geringster Schwindungsgrad → einfachster Druck. PETG: Auch gering, aber Heizbett nötig. Nylon/ABS: Starkes Schwinden → Kammer praktisch Pflicht.
Warum ABS Heizbett braucht
ABS schrumpft stark. Ohne Heizbett (90 °C) für erste Layer → Temp-Differenz im Teil → Kontraktion hebt Ecken. ABS-Warping häufig & hartnäckig. Bett leveln, Kammer bauen. Abgekühltes ABS härter als PLA → Düsenkollision = Totalverlust. Wenn nicht technisch nötig: Auf PLA wechseln → Probleme lösen sich oft „automagisch“.}
Produktempfehlungen
Getestete Drucker, Filamente, Upgrades gegen Warping & Curling.
3d Drucken
- Top 3D-Druck-Workflow-Flaschenhälse & bewährte Lösungen
- Strings einfach in Integers konvertieren in Java: Schritt-für-Schritt-Anleitung
- Eckeneingriff meistern: Präzisionsfräsen für überlegene Eckenqualität
- Benzinleck am Auto finden & reparieren: Anleitung & Sicherheit
- Langsames Reifenleck finden & beheben: Ursachen, Diagnose & Reparatur
- Schritt-für-Schritt-Anleitung zur Reparatur Ihres Autotürgriffs
- Defekten Autoschlüssel reparieren: Schnelle Lösungen & Expertentipps
- Schritt-für-Schritt-Anleitung zur Reparatur tiefer Autokratzer
- Effektive Leckage-Erkennung & Reparatur in Industriedruckluftanlagen
- Undichten Hydraulikzylinder reparieren: Umfassender Reparaturleitfaden