



3D-Druck-Supports meistern: Umfassender Leitfaden für Qualität & Effizienz
Wer einen 3D-Drucker besitzt, kennt Supports. Doch sie sind oft suboptimal parametriert. Dieser Guide zeigt, wie Support-Qualität steigt und Bedarf sinkt.
Faustregel: Supports bei Überhang > 45° oder Brücken > 50 mm. Werte sind konservativ (garantierter Erfolg). Durch Optimierung (niedrigere Extrusionstemp., bessere Kühlung, langsamer Speed) sind 60–65° Überhang & 150 mm Brücken möglich.
Was sind Supports und wann braucht man sie?
FDM druckt Schicht für Schicht geschmolzenes Plastik. Frage: Was, wenn Extruder an einer Stelle Filament ablegt, aber nichts darunter ist? Drucker folgt blind G-Code → Druck in der Luft → Fehldruck.
Supports = vertikale Stützstrukturen, die das Hauptteil tragen, damit Filament nicht in Luft gedruckt wird. Slicer platziert sie automatisch (einstellbare Parameter) oder manuell.
Betroffene Bereiche: Überhänge (Overhangs) & Brücken (Bridges).
Wann Supports nötig?
Einsteiger: Konservative Parameter → sichere Drucke. Mit Erfahrung: Support-Menge/Dichte reduzieren. Jeder Drucker anders. Limits: Überhang = Winkel (Grad), Brücke = Distanz (mm).
Überhänge & Brücken verstehen
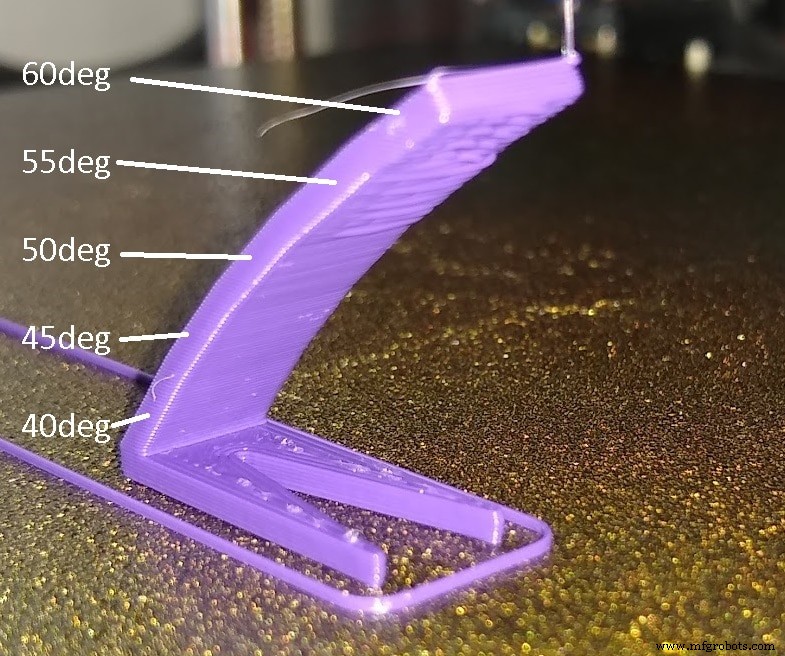
Überhang: Neigungswinkel eines Teils zu groß. In Kombination mit Speed, Temp, Layerhöhe entsteht „Klippe“, an der Filament absackt.
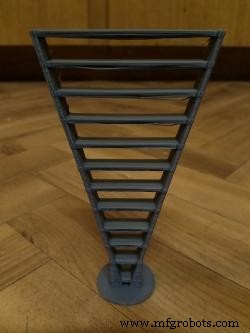
Brücke: Verbindung zwischen zwei Punkten mit Abstand. Extruder bewegt sich in XY, fördert Material. Scheint problematisch, aber mit richtigen Parametern oft ohne Support machbar.
Winkelgrenzen für Überhänge & Verbesserung
Strukturell: Filamentlinie braucht mind. halbe Breite (0,2 mm bei 0,4 mm Line Width) Auflage auf vorigem Layer. → Max. Überhangwinkel 45° (gemessen von vertikaler Linie zur Kante: 0° = senkrecht, 90° = waagerecht/Brücke). Slicer setzt Supports ab > 45°.
Konservativ, aber sicher. Durch Parameter-Tuning verbesserbar.
Überhangwinkel erhöhen
Weniger Supports = weniger Zeit, weniger Filamentverschwendung. Ziel: 60–65° schaffen. Test: Overhang-Testdruck (Thingiverse), Parameter schrittweise optimieren.
Extrusionstemperatur senken
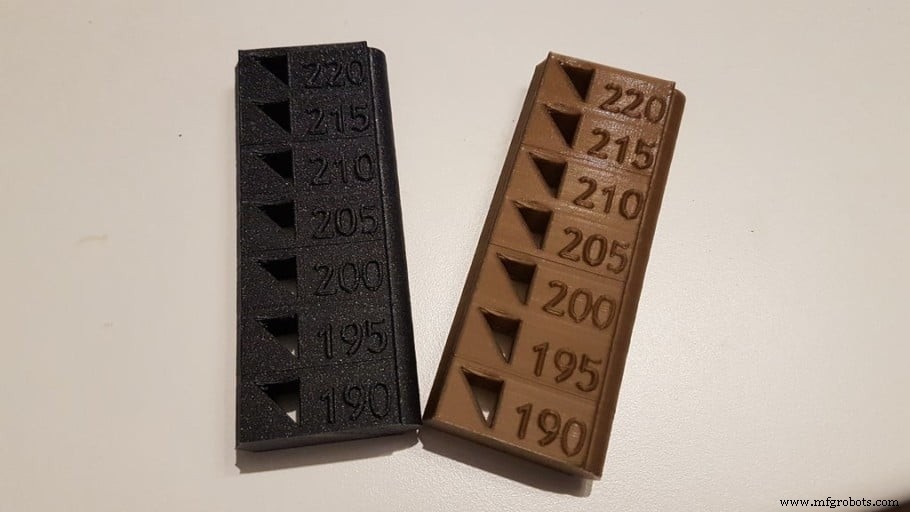
Filament fließt bei Arbeitstemp (PLA: 190–220 °C). Nach Ablage muss es schnell erstarren, sonst sackt es ab. Zu heiß → langes Abkühlen → Absacken. Drucktemperatur auf Minimum senken. „Temperature Towers“ (fertige G-Codes mit Temp-Stufen) finden Optimum. Bei neuem Filament immer Tower drucken.
Flow Rate reduzieren
Zu viel Material → längeres Abkühlen → Absacken. Kanten tropfen statt sauberer Linie? Flow justieren oder E-Steps prüfen.
Kühlung erhöhen
Entscheidend für saubere Überhänge. Guter Layer-Lüfter (Radialgebläse, 100 %) bläst kalte Luft direkt auf Düsenaustritt → Filament erstarrt schneller → Außenwände halten Form.
Asymmetrische Kühlung: Eine Seite detaillierter (direkter Luftstrom), andere verdeckt. Objekt so orientieren, dass kritische Details im Luftstrom liegen.
Brücken-Distanzgrenzen & Optimierung
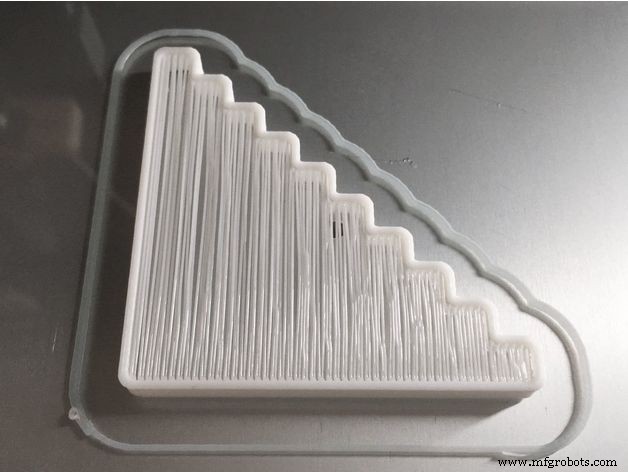
Filamentfaden sackt unter eigenem Gewicht durch, wenn Brückenlänge kritischen Wert überschreitet → Durchhang. Test: Brücken-Test (Thingiverse) mit steigenden Längen. Parameter einzeln variieren & neu drucken.
Kernparameter: Extrusionstemperatur (Abkühlgeschwindigkeit). Layer-Lüfter (Blower, 100 %) Pflicht. Düse muss Luftdurchlass zulassen, nicht behindern. Lüfter auf Filament, nicht auf Düse richten (sonst Temp-Probleme). Empfehlung: 5015 Blower (günstig, effizient).
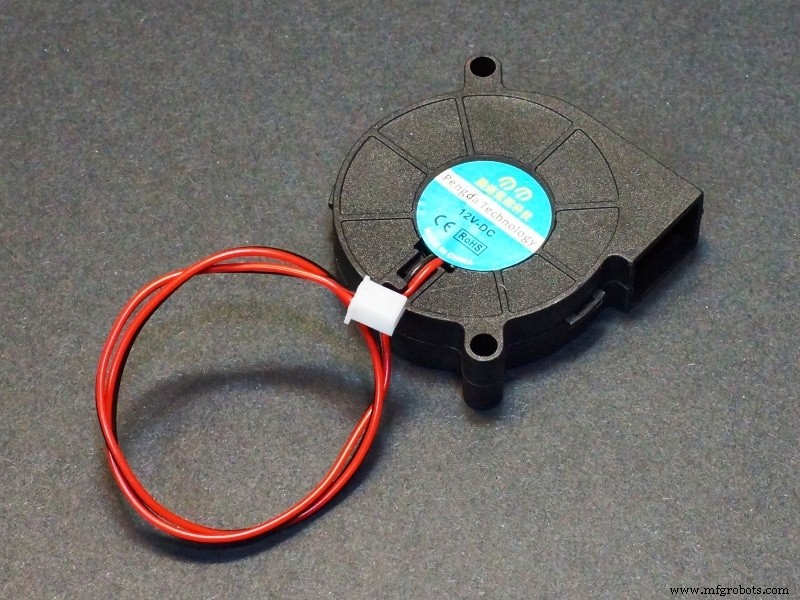
Bei erstem Lüfter-Einsatz: PID-Tuning des Extruders (YouTube-Tutorials).
Trotz Optimierung bleiben zu lange Brücken → Supports als letzter Rettungsanker. Konfiguration in Cura (andere Slicer ähnlich).
Beste Support-Einstellungen (Cura)
Support Structure Type
- Grid (Gitter): Starker Support, kippt nicht bei Höhe. Nachteil: Schwer zu entfernen, viel mehr Zeit & Filament.
- Lines (Linien): Schneller, dünne Linien übereinander. Nachteil: Kippen/bröckeln bei Höhe. Fast immer ausreichend & sparsamer.
Overhang Angle for Support
Winkel, ab dem Supports generiert werden. Aus Overhang-Test ableiten. Initial: 45° (Failsafe).
Fill Amount (Support-Dichte)
Prozentual. Bei „Lines“: Höher = dichtere Linien. Start: 25 %. Qualität ok? Schrittweise senken. Optimum: 10–25 %.
Distance X/Y (Horizontaler Abstand)
Abstand Support ↔ Teil in Layer-Ebene. Kleiner = besserer Halt, aber schwerer zu entfernen. Empfehlung: 0,6 mm.
Distance Z (Vertikaler Abstand)
Trennung Support ↔ Teil in Z. 0,2 mm = leicht entfernbar, gute Oberfläche. Ohne Z-Gap verschmelzen Support & Teil → hässliche Narben.
Mit Erfahrung: Abstände vergrößern für leichtere Entfernung.
Multi-Extrusion & Supports
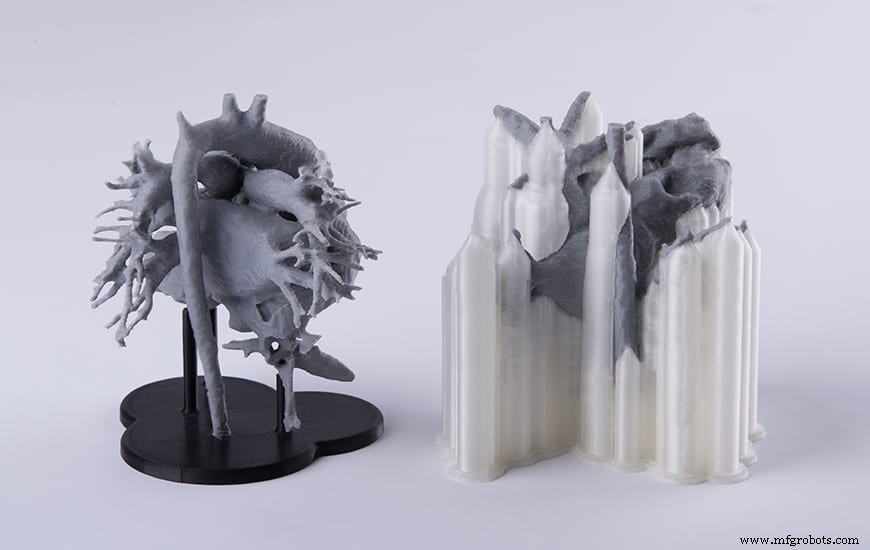
Zwei Extruder: einer druckt Teil, anderer Support (z. B. wasserlösliches PVA). Vorteil: In Wasser auflösen → perfekte Oberfläche, egal wie nah Support am Teil. Nachteil: PVA teuer.
Alternative: HIPS (löslich in D-Limonen, Zitrusderivat). Günstiger, aber Lösungsmittelkosten.
Tree Supports (Baum-Supports)
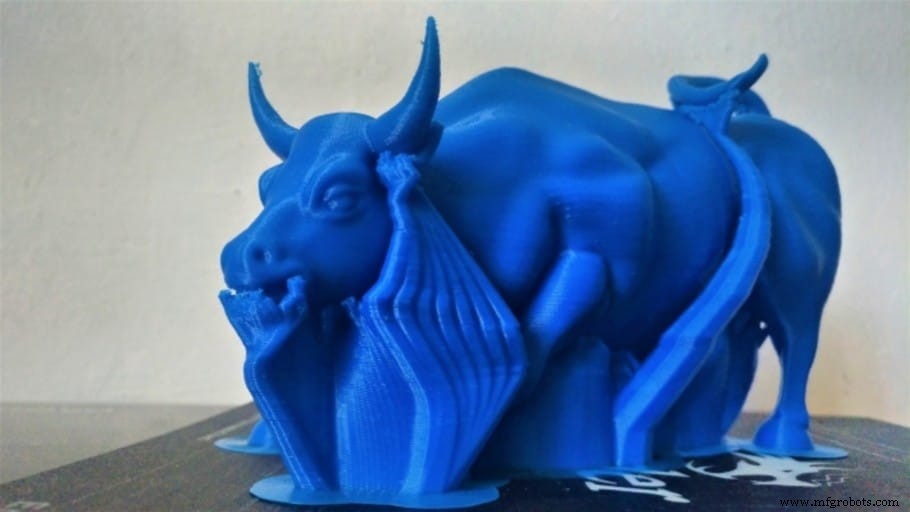
Form: Stamm verzweigt sich entlang Z-Achse. Äste berühren Teil an minimalen, optimalen Punkten. In Cura: Einstellungen → Experimental → „Tree Support“ aktivieren. Meshmixer kann Tree Supports in STL generieren → Slicen ohne Support-Config.
Vor- & Nachteile
Vorteile: Nur Punktkontakt → glattere Oberfläche nach Entfernung. Baum hält Abstand zu Bereichen ohne Support-Bedarf → ideal für organische Modelle (Menschen, Tiere).
Nachteile: Nicht für Brücken/große Überhänge geeignet (können Flächen nicht wie Line/Grid stützen). Deutlich langsamer, sehr lange Slicing-Zeit.
Produktempfehlungen
Getestete Drucker, Filamente, Upgrades für bessere Supports & Überhänge.
3d Drucken
- Metall-3D-Druck vereinfachen: Expertentipps zum Management von Stützstrukturen
- Binder Jetting 3D-Druck: Funktionsweise, Vorteile und Best Practices
- ULTEM & PEEK: High-Performance 3D-Druckmaterialien meistern
- Inhouse vs. Outsourcing 3D-Druck: Praktischer Entscheidungsleitfaden
- Titan-3D-Druck: Anwendungen, Vorteile & aufkommende Technologien
- Inhouse-Produktion: Der Fuse 1 baut seine eigenen Teile
- Ihr Expertenleitfaden zur Wahl einer digitalen Schneidemaschine
- Ihr definitiver Leitfaden zum 3D-Druck: Von den Grundlagen bis zu fortgeschrittenen Techniken
- Ultiboard: Umfassender Einsteigerleitfaden für PCB-Design
- Bluetooth-Kommunikationsprotokolle: Umfassender Einsteigerleitfaden