



Das ideale Filament für RC-Bauteile: Umfassender Leitfaden
Einleitung
Anfänger-Euphorie (Dunning-Kruger) weicht Ernüchterung: Funktionale Objekte mit mehreren Teilen, jeweils eigenen Anforderungen. Hier lernte ich Thermoplaste & Eigenschaften kennen.
Artikel: Gängige RC-Teile & empfohlene Filamente.
Empfehlung hängt vom Bauteil ab: Chassis → ABS, Karosserie → PETG, Räder & Stoßstangen → TPU/Nylon (Flexibilität), Federn → Nylon.
| RC-Teil | Anforderungen | Empfohlenes Filament |
|---|---|---|
| Chassis | Zugfestigkeit, Schlagzähigkeit, UV-Beständigkeit | ABS |
| Karosserie | Schlagzähigkeit, UV-Beständigkeit | PETG |
| Räder | Flexibilität, Abriebfestigkeit, Chemikalienresistenz | TPU |
| Stoßstangen | Schlagzähigkeit, gewisse Flexibilität | Nylon |
| Federn | Flexibilität, Abriebfestigkeit | Nylon |
Chassis: Richtiges Filament wählen
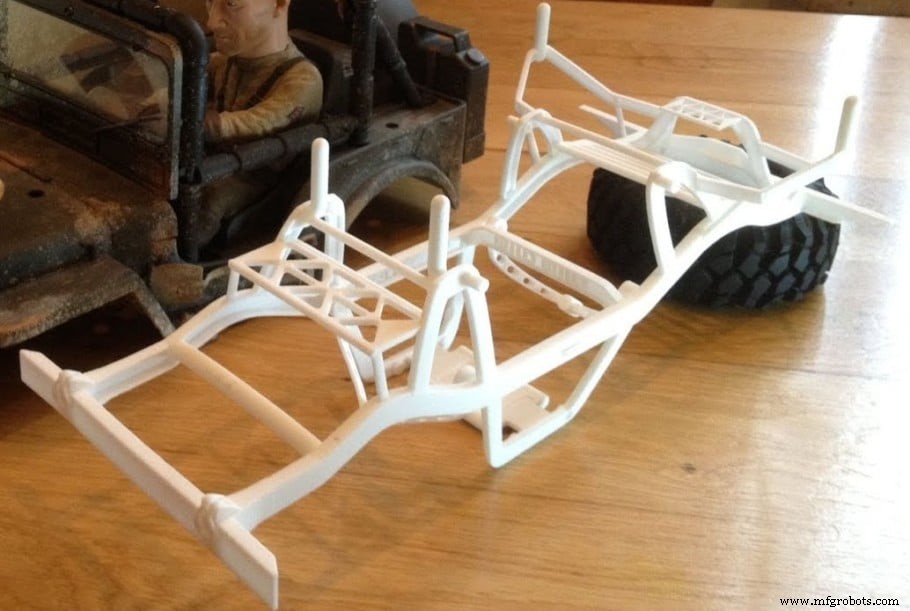
Chassis braucht: Festigkeit, Schlagzähigkeit, UV-Beständigkeit. Fehlt eines → kurze Lebensdauer. RC-Cars: ständige Kollisionen, Außeneinsatz (Witterung, UV). Festigkeit objektiv: steif, aber mit Flexibilität für Impact-Absorption.
Praktische Limits beachten: Exponierte Teile (Karosserie) = UV-beständig. Stoßdämpfer/Reifen = flexibler.
ABS
Beliebt: Festigkeit, Hitzebeständigkeit, steif, langlebig. Schwäche: UV-Beständigkeit fehlt → begrenzte Lebensdauer im Freien. Gegenüber PLA: höhere Temp-Beständigkeit. Schlagzähigkeit top → viele Anwendungen.
Druck: Warping-Gefahr (Temperaturschwankungen), Geruch/Toxizität → Lüftung zwingend. Extruder 220–250 °C, Bett 90–115 °C. Beheiztes Bett + Gehäuse Pflicht!
Trotz Schwierigkeiten: bei korrekter Kalibrierung gute Ergebnisse. ABS für Teile ohne starke Sonneneinstrahlung: interne Teile, Chassis, Unterboden.
Polycarbonat
Ideal für Festigkeit: Zugfestigkeit ~9800 PSI, hält 685 lbs. Aber: Extruder 260 °C, Bett ~110 °C. Greenhouse-PC: UV-beständig 5–15 Jahre. Druck-Herausforderungen → für Hobbyist oft unpraktikabel. *ABS ähnliche Zugfestigkeit, PLA ~7000 PSI.
Warum ich ABS für Chassis bevorzuge
Trotz fehlender UV-Beständigkeit: ABS > PC für Hobby-Drucker. Grund: Die meisten Einsteiger-Drucker halten PC-Temperaturen nicht stabil. PC wäre ideal (UV, Festigkeit, Schlagzähigkeit), aber Druckbarkeit entscheidet.
Karosserie: Richtiges Filament wählen
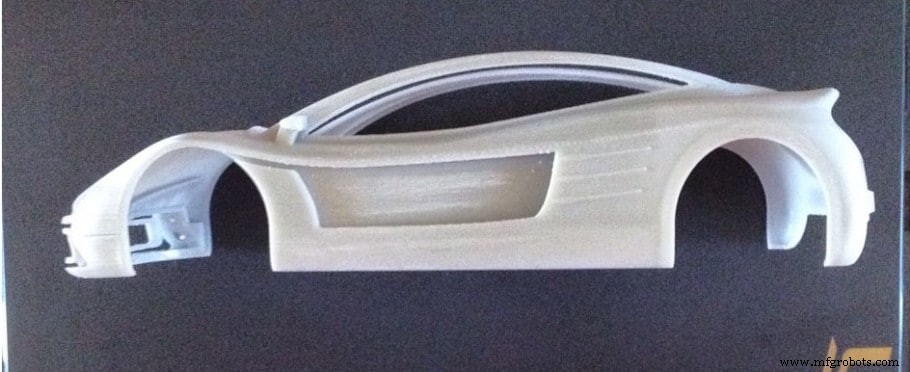
Kriterien: UV-Beständigkeit & Schlagzähigkeit → bestimmen Lebensdauer. Filamentwahl = persönlich, aber Folgen für Haltbarkeit. Nachdrucken kaputter Stoßstangen vermeiden → Richtlinien folgen. Experimentieren erlaubt.
ASA
Top: sehr hohe Schlagzähigkeit, Hitzebeständigkeit, exzellente UV-Beständigkeit, wetterfest. Vorne bei Karosserieteilen.
Nachteil: hohe Temps (Extruder 220–245 °C, Bett 90–110 °C), Gefahrdämpfe → Lüftung Pflicht.
PETG
~70 % PC-Festigkeit, aber top bewertet. Druck: 230–250 °C, Bett 70–85 °C. Hohe Zugfestigkeit, schlagzäh, UV-beständig. Diese Kombi → PETG begehrt für RC-Teile, oft vor ABS gewählt.
ASA = besser für UV. Beide gut druckbar. Entscheidung oft nach Verfügbarkeit/Preis.
Warum ich PETG für Karosserie bevorzuge
Beide UV-beständig & schlagzäh → ideal für Außenbauteile. Wegen leichterer Druckbarkeit: PETG Empfehlung. ASA theoretisch besser, aber: schwieriger zu drucken, teurer.
Räder: Filamentwahl
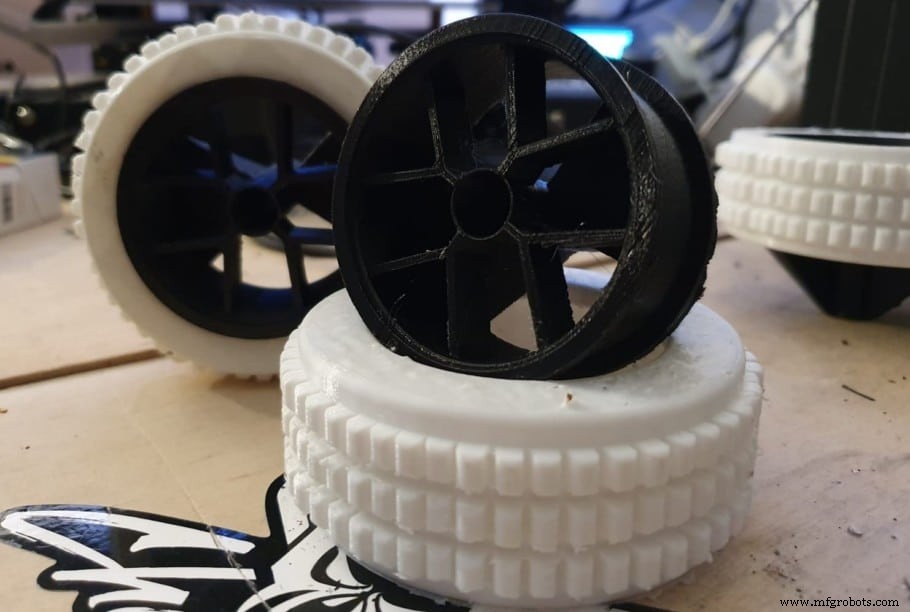
Realismus: weiche Reifen mit Grip. 3D-Filament: flexibles Filament → Vibrationsdämpfung, besseres Grippen. TPU stark empfohlen.
TPU
Thermoplastisches Polyurethan: flexibel, weich, abriebfest, verschiedene Härtegrade. Straßen werden heiß – TPU hält bis 80 °C (hohe Glastemperatur) → fast alle Bedingungen. Chemikalienresistent → ideal outdoor.
Fokus: Flexibilität maximieren → Infill reduzieren (weniger Infill = flexibler). Druck: relativ easy, aber Bowden problematisch, Stringing durch Elastizität.
TPU für die meisten RC-Teile ungeeignet, aber ideal für Stoßstangen & Reifen (Impact-Absorption).
Stoßstangen: Filamentwahl
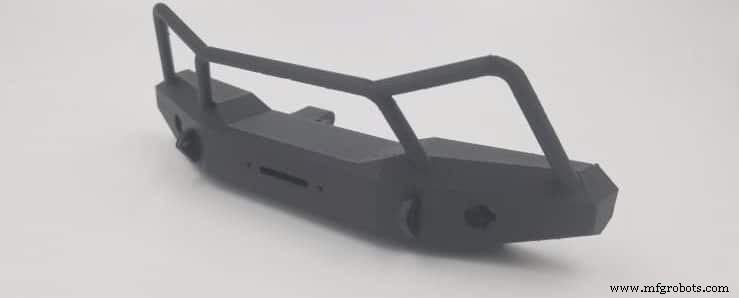
Stoßstangen nehmen direkte Impacts → Energie absorbieren, aber nicht brechen. Flexibilität Schlüssel. Nylon oder TPU mit hohem Infill → Festigkeit + Flexibilität.
Nylon
Top für Stoßstangen: extrem fest (nur PC stärker), genug Flexibilität. NylonX (Carbonfasern) → verstärkt, schlagzäh. Druck easy, aber Carbonfasern abrasiv → Stahl-/gehärtete Düse nötig.
Extruder 250–265 °C, Bett 60–70 °C. Hohe Temps können manche Drucker limitieren, aber druckbar.
3D-gedruckte Federn
Tricky, aber möglich. Abhängig von Größe, oft mehr Kopfzerbrechen als Nutzen. MakeFast Workshop: Einzeldraht-Federn in Freiluft gedruckt (Kühlung während Druck für Kurven/Winkel). Konventionell: Stützmaterial, evtl. Mehrschichtig. Beide Methoden: Herausforderungen.
Nylon für Federn
Meine Wahl: Nylon. Hält Festigkeitstests stand, bietet nötige Flexibilität. Steif genug für Formhaltigkeit, flexibel für Ausdehnung/Kontraktion. Gleiche Eigenschaft wie bei Stoßstangen.
Fazit
Übergang Miniaturen → funktionale Teile: Jedes Element braucht passendes Filament. Kette = so stark wie schwächstes Glied → RC-Car = so funktional wie passendste Filamentwahl.
Kurz: Chassis → ABS, Karosserie → PETG, Reifen → TPU, Stoßstangen & Federn → Nylon. Alternativ: Metallfedern kaufen & Druck sparen. PETG funktioniert auch gut für Stoßstangen (ziemlich flexibel).
Empfohlene Produkte
Unsere Auswahl: Drucker, Filamente, Upgrades – getestet, kuratiert, für jeden Level.
3d Drucken
- Emirates setzt auf 3D-Druck für Flugzeugkabinen: Mehr Effizienz und Nachhaltigkeit
- TPU 3D-Druck meistern: Ihr kompletter Leitfaden für flexible, langlebige Teile
- 3D-Druck für Turbinenteile: Entwicklung, Performance und Nachhaltigkeit beschleunigen
- Stratasys Origin One: Präzisions-3D-Druck für Produktionsreife Teile
- Was 3D-Druck braucht, um sich weiterzuentwickeln: Top 3 Branchenforderungen von der AMUG
- Onyx: Der nächste Sprung für produktionsreifes 3D-Drucken
- Die besten 3D-Filamente für Outdoor-Einsatz & Haltbarkeit
- PLA vs. ABS: Welches Filament eignet sich am besten für Miniaturen-Druck?
- Die besten 3D-Druck-Filamente für langlebige, hochleistungsfähige Zahnräder
- Die ideale Schichthöhe beim 3D-Druck wählen: Tipps für Qualität & Geschwindigkeit