



Stärkere 3D-Drucke erzielen: Kompletter Schritt-für-Schritt-Leitfaden
Einleitung
Beim Arbeiten mit 3D-gedruckten Bauteilen steht man oft vor der Aufgabe, diese ganzheitlich oder lokal zu verstärken – um Festigkeit und Haltbarkeit zu verbessern. Betroffen kann das gesamte Teil oder ein spezifischer Bereich sein, der Belastungen wie Druck, Zug, Scherung, Torsion oder Biegung ausgesetzt ist.
In diesem Artikel stellen wir zahlreiche Methoden vor, um stabilere Drucke zu erhalten: von der konstruktiven Auslegung über Temperatur- und Geschwindigkeitskontrolle bis zur Materialwahl. Zunächst ein kurzer Überblick der wichtigsten Stellschrauben:
Für stärkere 3D-Druckteile sind entscheidend: richtige Druckorientierung, erhöhte Wandstärke und Infill-Dichte. Zusätzlich wirken sich Anpassungen von Flussrate, Druckgeschwindigkeit, Linienbreite, Drucktemperatur und Deaktivierung der Bauteilkühlung positiv aus. Nicht zuletzt sollten Materialien wie Nylon und das Anlassen (Annealing) in Betracht gezogen werden.
Beginn beim Design
Die Konstruktion legt das Fundament für die spätere Festigkeit. Durch Spannungsanalysen (FEM) lassen sich Hochlastbereiche identifizieren. Gezielte lokale Verstärkung dort optimiert das Festigkeits-Gewichts-Verhältnis, spart Filament und verkürzt Druckzeiten.
- Lokale Infill-Erhöhung nur in Hochlastzonen.
- Perimeter-Verdickung in kritischen Bereichen durch Erhöhung der Wandanzahl.
- Interne Verstärkungsstrukturen: Modelliert man in Hochlastzonen ein internes Loch, behandelt der Slicer dieses als Feature und druckt es mit Perimetern – es entsteht ein kleines internes Rohr, das Lasten besser verteilt.
Slicer-Einstellungen, die die Festigkeit beeinflussen
Der Slicer wandelt das STL-Modell in G-Code um. Dabei steuert er Parameter wie Orientierung, Temperatur, Infill-Muster und -Dichte, die Qualität und Festigkeit direkt bestimmen.
Druckorientierung (Print Orientation)
Die Schichtorientierung hat massiven Einfluss auf die Festigkeit. Die Grenzfläche zwischen den Schichten ist der Schwachpunkt: Krafteinwirkung parallel zur Schichtrichtung führt zum leichten Bruch. Daher muss die Druckebene so gewählt werden, dass sie nicht parallel zu den Hauptlastrichtungen liegt.
Wandstärke / Anzahl Perimeter (Wall Thickness / Shells)
Perimeter (Wände/Schalen) bilden die Außenhaut. Der Slicer unterscheidet oft zwischen Wandstärke (Seitenwände) und Deckschichtstärke (Top/Bottom). Beide korrelieren: Wandbreite in mm oder Anzahl der Düsenbahnen. Für höhere Festigkeit: Wandstärke 2–3 mm, Deckschichtstärke 1,6–2 mm.
Infill-Muster (Infill Pattern)
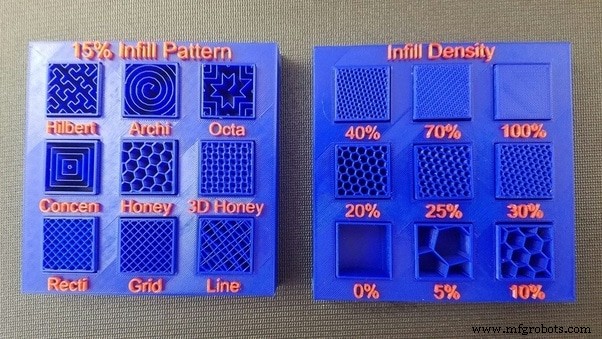
Nicht alle Muster sind gleich stark. Für maximale Festigkeit eignen sich: Cubic, Cubic Subdivision, Octet, Quarter Cubic, Gyroid. Muster wie Lines oder Zig-Zag sind schwächer. Die Wahl sollte Lastart, Lastrichtung, Materialverbrauch und Druckzeit berücksichtigen. Allgemein gilt: Honeycomb (Wabe) bei ~50 % Dichte ist oft die stärkste Option.
Infill-Dichte (Infill Density)
Dichtere Infill = mehr Material = bessere Lastverteilung = höhere Festigkeit. Aber: 100 % ist nicht immer optimal – Druckzeit, Filamentverbrauch und Gewicht steigen überproportional.
Was ist eine gute Infill-Dichte?
Über 75 % bringt kaum noch Festigkeitszuwachs. Oft reicht 50 % für nahezu dieselbe Festigkeit wie 100 %.
Schichthöhe reduzieren (Reduce Layer Height)
Kleinere Schichthöhe = größere Kontaktfläche zwischen den Schichten = bessere Schichthaftung = höhere Festigkeit. Eine Studie (0,4 / 0,6 / 0,8 mm Düsen, variable Schichthöhen) zeigte: Vom Minimum zum Maximum der Schichthöhe sank die Festigkeit um den Faktor 3,5.
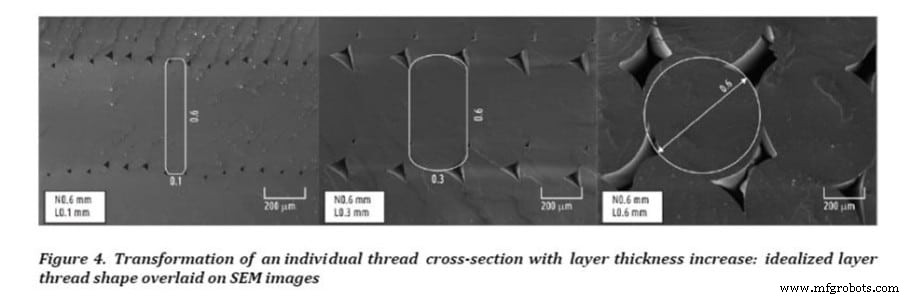
Größere Düsen bei kleiner Schichthöhe erzeugen breitere Kontaktflächen und damit stärkere Schichtverbindungen.
Linienbreite erhöhen (Increase Line Width)
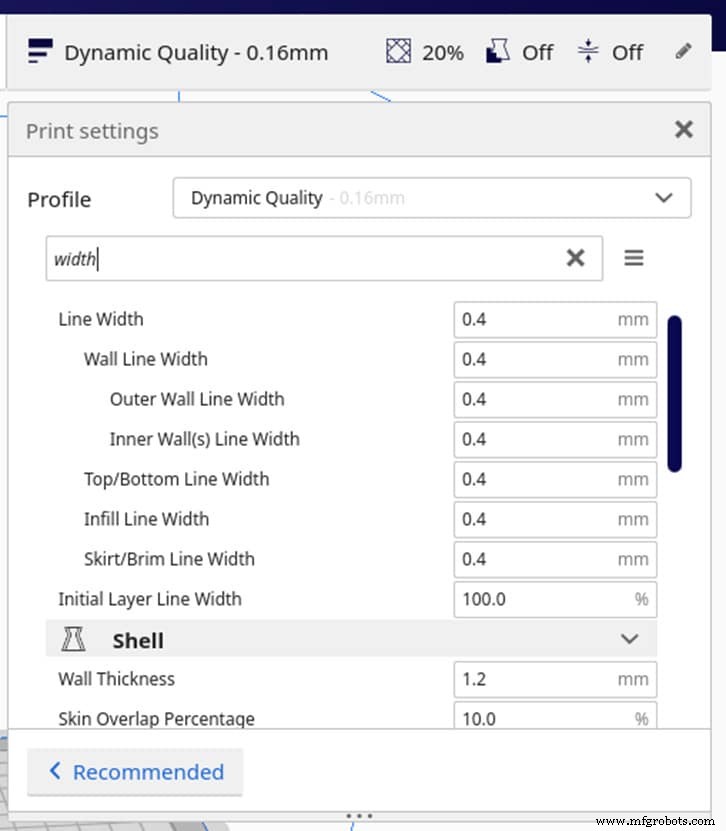
Höhere Extrusionsbreite erfordert höheren Druck in der Düse, der das Material seitlich presst und die Schichten stärker zusammenpresst – bessere Schichthaftung. Optimum bei 150 % der Düsendüse (z. B. 0,6 mm bei 0,4 mm Düse). Darüber sinkt die Qualität durch raue, überbeanspruchte Oberflächen.
Flussrate anpassen (Adjust Flow Rate)
Unterextrusion (Lücken, fehlende Schichten, Löcher) schwächt das Teil. Ursache kann eine zu niedrige Flussrate sein. Schrittweises Erhöhen schafft Abhilfe. Umgekehrt schwächt Überextrusion ebenfalls. Auch Schichtdelamination lässt sich durch Erhöhen der Flussrate oft beheben.
Druckgeschwindigkeit reduzieren (Reduce Print Speed)
Hohe Geschwindigkeiten erzeugen Vibrationen und mindern die Qualität. Reduktion der Geschwindigkeit kann die Schichthaftung und damit die Festigkeit verbessern.
Drucktemperatur erhöhen (Increase Printing Temperature)
Höhere Temperaturen verbessern die Schichthaftung. Gleichzeitig wird mehr Material extrudiert (geringere Viskosität) → schwerere, festere Teile. Aber Vorsicht: Zu hohe Temperaturen verursachen Stringing, Voids, Blasen und Materialdegradation – das Teil wird schwächer.
Bauteillüfter ausschalten (Turn Off Cooling Fan)
Der Lüfter kühlt das Material schnell ab, verhindert Verzug, kann aber die Schichthaftung so weit verschlechtern, dass Schichten delaminieren. Potenzielle Nachteile: schlechteres Bridging, Überhitzung, Verformung.
Ideale Slicer-Einstellungen für maximale Festigkeit (PLA-Beispiel)
| Parameter | Einstellung |
|---|---|
| Drucktemperatur | 200–210 °C |
| Betttemperatur | 50–65 °C |
| Schichthöhe | 0,12 mm (niedriger = besser) |
| Retraktion | 6 mm |
| Infill | 50 % oder höher |
| Geschwindigkeit | 30–50 mm/s |
| Geschwindigkeit 1. Schicht | 20 mm/s |
| Höhe 1. Schicht | 0,2 mm |
| Lüfter 1. Schicht | 0 % |
| Lüfter (Rest) | 0 % für maximale Festigkeit |
| Support-Überhangwinkel | 45° |
Ideale Drucktemperaturen für andere gängige Materialien:
- ABS: 230–240 °C
- PETG: 220–230 °C
- TPU: 220–240 °C
Ideale Betttemperaturen:
- ABS: 90–110 °C
- PETG: 70–85 °C
- TPU: 50–65 °C
Stärkere Filamente verwenden
Das Material bestimmt maßgeblich Festigkeit und Haltbarkeit. Polycarbonat (PC) gilt als stärkstes Filament – korrekt gedruckt extrem zäh und langlebig. Nylon (PA) kommt PC nahe, ist schlag-, ermüdungs- und hitzebeständiger und leichter zu drucken.
PLA und PETG sind einfacher zu drucken. PLA ist steifer, PETG flexibler und dadurch schlagzäher (absorbiert Energie besser). PLA hat jedoch höhere Zugfestigkeit.
Die folgende Tabelle zeigt Kerbschlagzähigkeit (Joule/Meter) für verschiedene Materialien und Orientierungen:
| Flach | Horizontal | Vertikal | |
|---|---|---|---|
| Polycarbonat | 354 | 515 | 42 |
| Nylon | 325 | 249 | 60 |
| PETG | 239 | 178 | 35 |
| PLA | 153 | 113 | 77 |
| ABS | 129 | 149 | 55 |
Welches Filament hält im Freien stand?
Für Außenanwendungen sind UV-, Temperatur- und Wasserbeständigkeit entscheidend.
- PETG: UV- und wasserbeständig – gute Outdoor-Option.
- ASA: UV-beständig, wetterfest, hohe Glasübergangstemperatur, schlag- und chemikalienbeständig – beste Wahl für draußen.
- Nylon, PLA, HIPS: Nicht empfohlen – fehlen UV-Beständigkeit, werden spröde und verblassen.
Welches Filament hält Hitze am besten stand?
Hitzebeständigkeit = maximale Temperatur vor Erweichung/Verzug.
- Polycarbonat: Glasübergang 150 °C, Teile halten bis ~140 °C.
- ABS: Glasübergang 105 °C, Teile halten kurzzeitig bis ~100 °C.
- PETG: Hält bis ~75 °C, dabei einfach zu drucken.
Anlassen (Annealing)
Annealing erhöht Festigkeit und Haltbarkeit durch Ausbildung größerer Kristallstrukturen, die Lasten und Wärmeenergie gleichmäßiger verteilen.
Prozess: Teil auf Temperatur über Glasübergang, aber unter Schmelzpunkt für 30–45 Minuten erhitzen (z. B. im Backofen).
Fazit
Starke, langlebige Drucke erfordern meist eine Kombination aller Maßnahmen: Spannungsanalyse im Design, optimale Slicer-Einstellungen und passende Materialwahl. So erreicht man maximale Festigkeit und Haltbarkeit.
3d Drucken
- Silikon-3D-Druck erklärt: Einsteiger-Guide zur zukunftsweisenden Produktion
- Material Jetting 3D-Druck: Der ultimative Leitfaden zu Präzision, Farbe & Innovation
- TPU 3D-Druck meistern: Ihr kompletter Leitfaden für flexible, langlebige Teile
- Stützstrukturen im 3D-Druck: Experten-Guide zu Design, Einsatz und Optimierung
- Metall-3D-Druck 2024: Umfassender Leitfaden zu Technologien, Anwendungen & Business Benefits
- Titan-3D-Druck: Anwendungen, Vorteile & aufkommende Technologien
- Nachhaltigkeit industriellen 3D-Drucks bewerten
- 3D-Texturierung in SOLIDWORKS 2019 meistern: Realistische, schichtlinienfreie Drucke erstellen
- Experten-Leitfaden zur Materialauswahl für SLS, MJF, FDM, SLA & DLS™ 3D-Druck
- Hydrauliksysteme verstärken: Strategien für höhere Belastbarkeit & Lebensdauer