



3D-Druck beschleunigen: Schneller drucken ohne Qualitätsverlust
3D-Druck ist nicht gerade schnell: Kleine Modelle gefühlt ewig (gerade 37 Std. gedruckt). Gibt es Wege, den Prozess zu beschleunigen – ohne Qualitätsverlust?
Hier: Slicer-Settings für signifikante Zeitreduktion, Qualitätserhalt (so weit möglich), Tipps & Tricks.
Speed vs. Quality
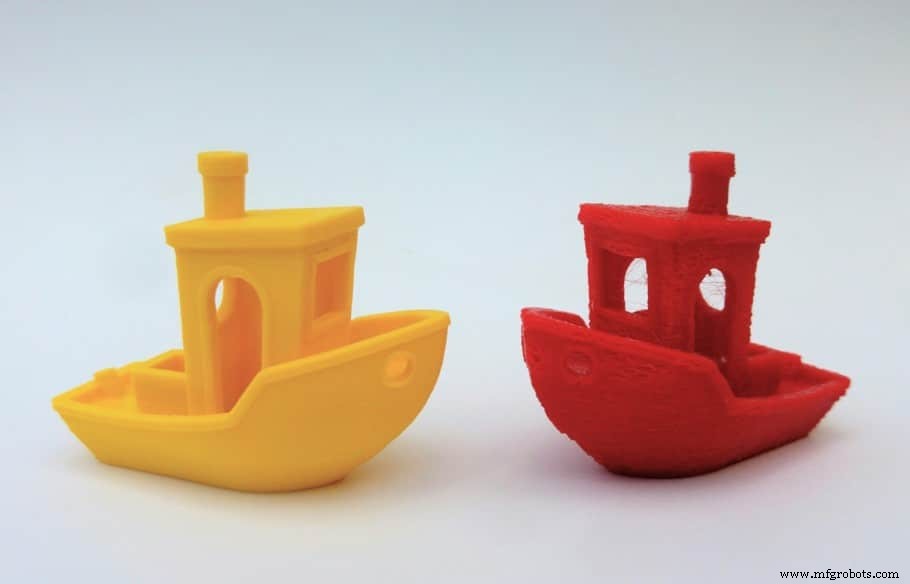
Maschinelle Fähigkeit, Speed zu bewältigen, entscheidend für Qualitätsauswirkung.
Design/Material der Maschine beeinflussen Qualität bei High Speed. Schnelle Extruderbewegungen → starke Vibrationen.
Filament limitiert auch: Benötigt bestimmte Temp zum Schmelzen. Zu schnelle Maschine → Flow-Rate limitiert (nicht schnell genug schmelzen).
Zu schnell → Filament keine Zeit für starke Bindung → schwache Schichthaftung. Ausführlicher Artikel zum Thema.
Größere Düse → deutlich schnellere Drucke, aber Qualitätsopfer.
Allgemein: Je schneller, desto niedriger die Qualität.
Slicer-Settings, die Druckzeit beeinflussen
Slicer wandelt STL → G-Code. Fast alle erlauben Kontrolle über Infill, Perimeter, Layerbreite/-höhe, Speed – alle beeinflussen Druckzeit stark.
Beste Zeitreduktion bei minimalem Qualitätsverlust:
Anzahl Shells (Wall Line Count)
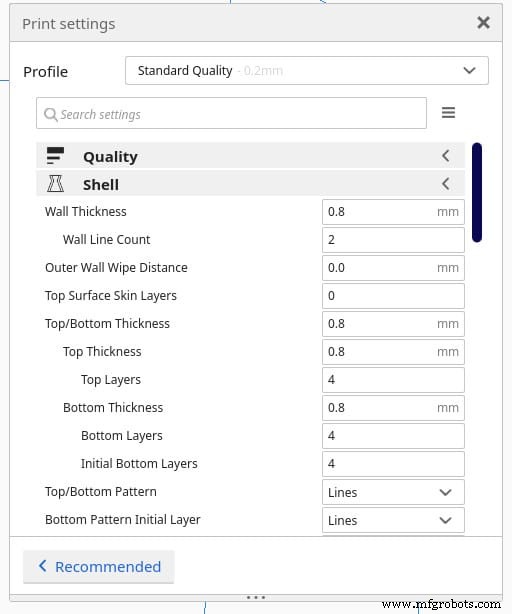
Shell (Perimeter) = Außenhaut: Wände + Top/Bottom. Wandstärke einstellen = Perimeteranzahl setzen. Wandstärke 1,2 mm = 3 Perimeter (Cura: Wall Line Count) bei 0,4 mm Linienbreite.
Perimeter reduzieren → kürzerer Druckpfad, weniger Material → schnellere Drucke.
Kurz: Weniger Perimeter/Shells = schnellere Drucke.
Infill-Dichte
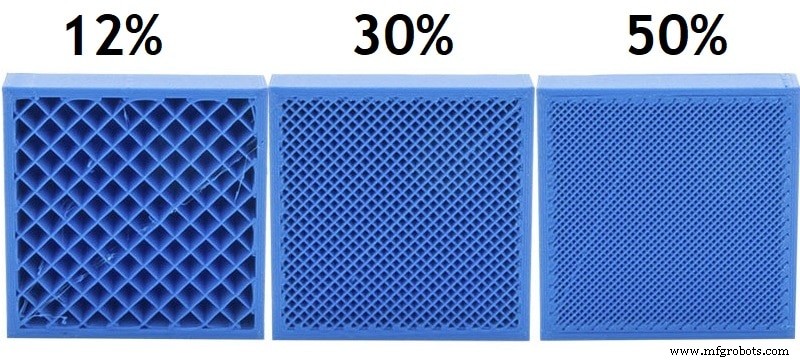
Infill = Innenvolumen. Dichte = Materialanteil im Inneren (0 % = hohl, 100 % = massiv).
Dichter = mehr Material = längerer Druck.
Für Speed: Infill-Dichte auf ~10 % senken – spart Minuten bis Stunden pro Druck. Immer beachten: Festigkeit leidet.
Gradual Infill Steps (Stufenweiser Infill)
Infill-Dichte nicht global reduzieren, aber Festigkeitsverlust mildern.
Gradual Infill = Dichtegradient durch gesamtes Modell: Start mit niedriger Dichte im unteren Bereich, steigt Richtung Top-Layer an.
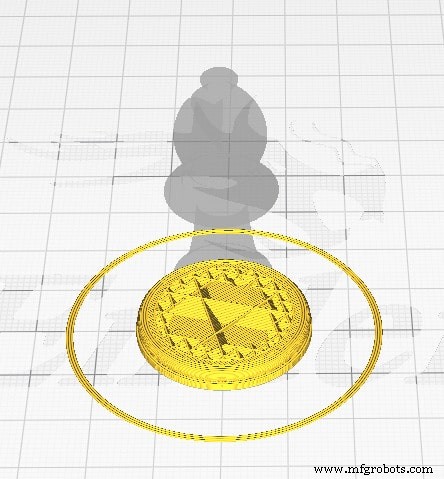
Zwei Settings: „Gradual Infill Steps“ (wie oft Dichte halbiert wird) & „Height“ (Höhe, ab der Dichte reduziert wird).
Zeitersparnis modellabhängig → Setting aktivieren, Parameter anpassen, slicen, geschätzte Zeit mit/ohne vergleichen.
Infill-Muster
Infill-Pattern = Form/Design des Infills, beeinflusst Druckzeit. Viele Patterns im Slicer (softwareabhängig), jedes gibt andere Eigenschaften (meist Festigkeit).
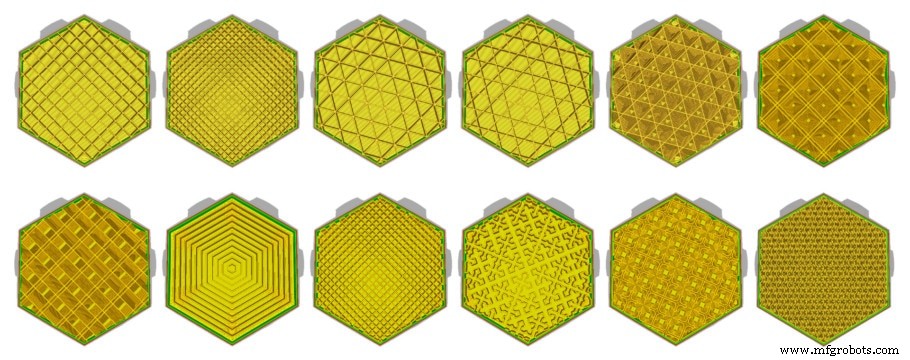
Generell: „Lines“ = schnellstes Pattern, dann „Zig-Zag“ (einfacher zu erzeugen). Modellform & andere Faktoren beeinflussen aber auch.
Pattern wählen, das zum Modell passt (kann viel stärker machen). Verschiedene testen → schnellstes für Ihr Modell finden.
Druckgeschwindigkeit & Verfahrgeschwindigkeit
Print Speed = Düsenbewegung beim Drucken. Extrem hoch → Ringing/Unterextrusion. Baseline setzen, schrittweise erhöhen bis Oberflächenfehler.
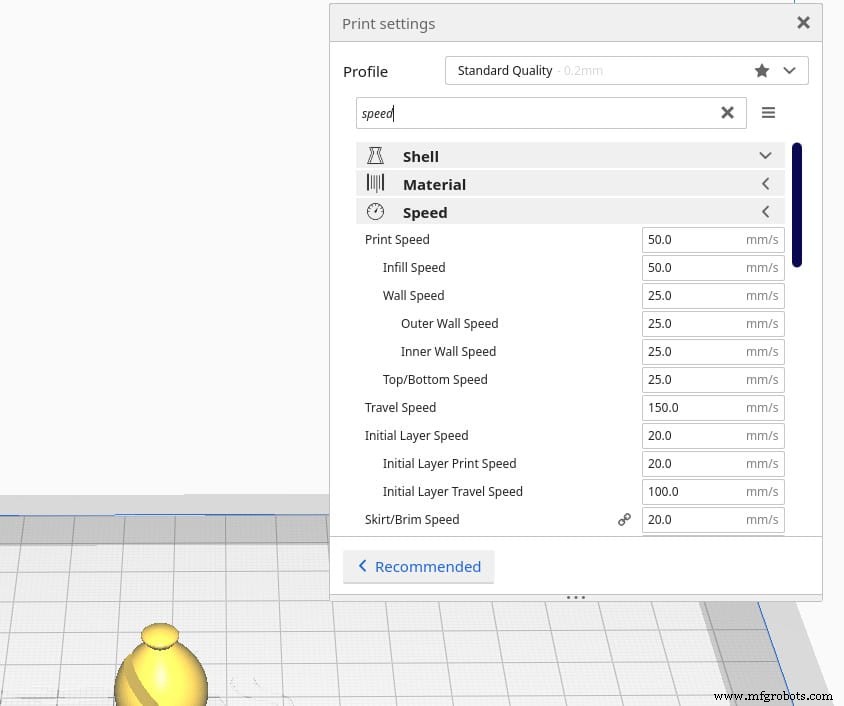
Travel Speed = Bewegung ohne Extrusion. Zu hoch → Vibrationen, Kollision mit Druckteil.
Print Speed Settings: Infill, Wände, Top, Bottom separat steuerbar.
Infill-Speed drastisch erhöhbar ohne Qualitätsverlust. Wände brauchen mehr Tests, aber die meisten Drucker schaffen 60 mm/s ohne signifikanten Qualitätsverlust (einige 200 mm/s).
Beschleunigung & Jerk
Acceleration & Jerk = Firmware-Werte (nicht in G-Code), definieren Bewegungsausführung detailliert.
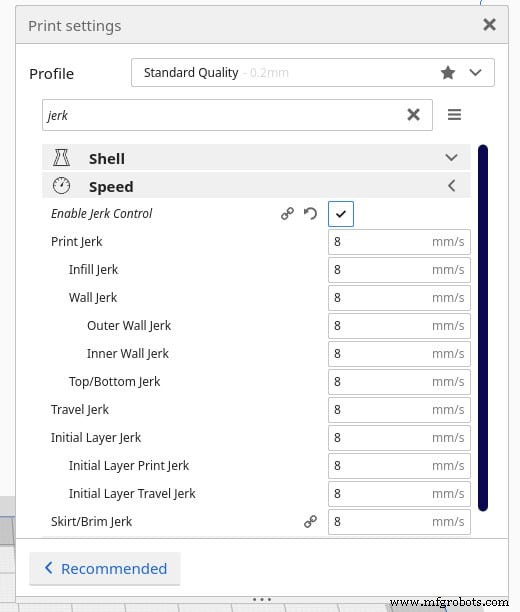
Jerk: Maximale瞬时 Geschwindigkeitsänderung aus Stillstand. Höher = schnellerer Start aus Ruhe, niedriger = sanfterer Start. Funktioniert beide Richtungen (Abbremsen auf 0). Hoher Jerk = weniger Zeit bis Max-Speed/Stop → Zeitersparnis (aber Qualitätsverlust durch Vibrationen bei rapiden Geschwindigkeitsänderungen).
Acceleration: Wie schnell Druckkopf auf Max-Speed beschleunigen darf. Höher = schneller auf Top-Speed, niedriger = langsamer. Erhöhtes Acceleration verkürzt Druckzeit, wenn Druckkopf genug Weg hat.
Rechner: Acceleration, Achslänge, gewünschte Max-Speed → Zeit bis Erreichen der Speed.
Support-Einstellungen
Supports = Stützstrukturen (jede Layer braucht Unterlage). Manchmal Extrusion an Punkt ohne Unterlage → Supports nötig.
Supports drucken = extrem zeitaufwendig. Ziel: Speed ↑ → Support-Material minimieren.
Möglich durch: niedrigere Extrusionstemp, bessere Layerkühlung, niedrigere Flow-Rate, niedrigere Druckspeed. Am besten funktioniert: Druckausrichtung so wählen, dass Support minimiert wird + Support-Overhang-Winkel erhöhen (Cura Default 45°).
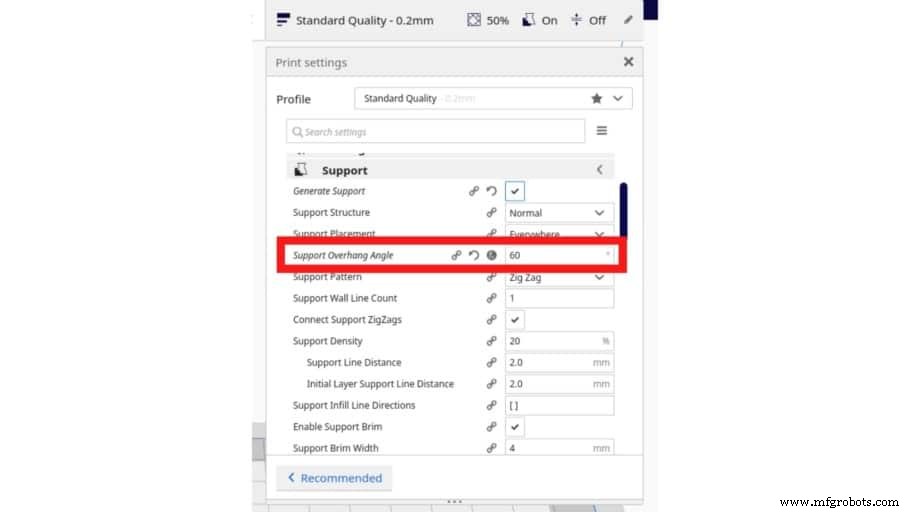
Maximalen druckbaren Overhang-Winkel ohne Support finden: Overhang & Bridging Test drucken, Failure-Punkt bestimmen. Drucker schafft 60° locker, versagt bei 65° → Support ab 65° aktivieren.
Weitere Beschleunigung & Materialersparnis: Support-Infill-Dichte reduzieren. Artikel: Supports optimieren.
Layerhöhe
Layerhöhe = Abstand Düse zu vorheriger Layer. Bestimmt Auflösung: Niedriger = mehr Detail, höher = weniger.
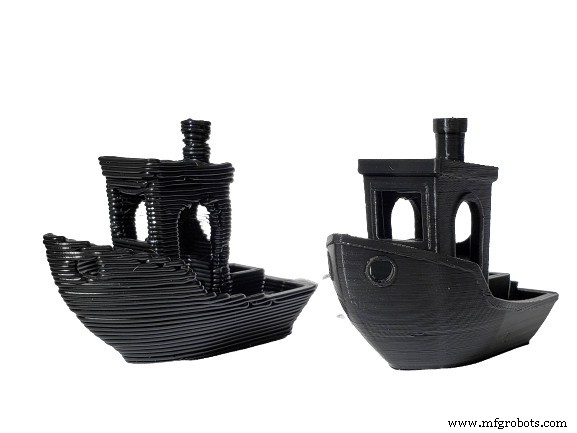
Speed-Sicht: Dickere Layer = weniger Layer für gleiche Höhe = schnellerer Druck.
Nachteil: Höhere Layerhöhe = niedrigere Auflösung + negativer Einfluss auf Festigkeit (weniger Kontaktfläche zwischen Schichten).
Guter Kompromiss (Qualität, Speed, Festigkeit): 0,2 mm.
Linienbreite (Extrusion Width)
Line Width = Breite der gedruckten Linie. Standard = Düsendurchmesser, aber einstellbar.
Höhere Extrusion Width → höherer Druck in Düse → Material wird seitlich gequetscht → mehr Material pro Zug = schnellerer Druck.
Nicht 200 % Line Width erwarten bei gleicher Qualität (aber sehr ähnlich). Allgemein: Line Width leicht senken → Qualität ↑, Speed ↓. Zu stark erhöhen → Qualität ↓, Speed ↑.
Tipp: Vasenmodus (Spiralize Outer Contour in Cura) mit 0,4 mm Düse = schwache Drucke. Line Width 200 % → Wand doppelt so dick = viel stabiler, ohne Zeitverlust.
Betthaftung (Kein Brim, kein Raft)
Skirt, Brim, Raft helfen Betthaftung (vor allem Brim/Raft). Skirt = extrudierte Linie um Modell (kein Kontakt) → Extruder primen für glatten Flow vor Druckstart.
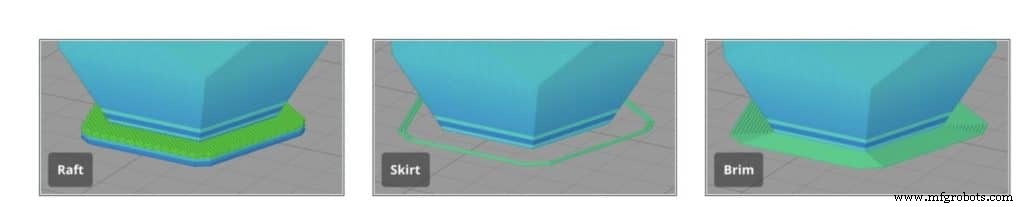
Brim = Layer um Modell, kontaktiert Kanten → Haftung & Verzugsvermeidung. Raft = gedruckte Basis unter Modell → sichert erste Schicht & verhindert Ablösen.
Raft addiert viel Zeit & Material. Empfehlung: Skirt oder gar nichts (Drucker primt meist eh durch Linie am Bettrand).
Haftungsprobleme? Brim + Betttemp leicht über Tg des Filaments.
Adaptive Layer
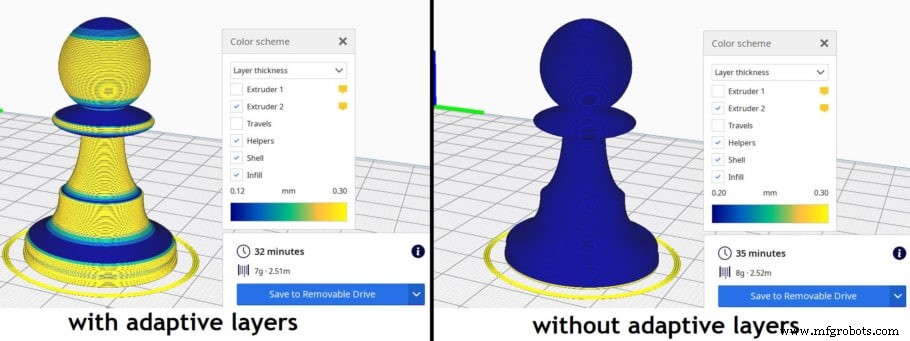
Adaptive Layer reduziert Druckzeit stark ohne großen Qualitätsverlust: variable Layerhöhe → Drucker erhöht/verringert Layerhöhe je nach Modellgeometrie.
Cura: Automatisch niedrigere Layerhöhe bei Kurven/geometrischen Änderungen, dickere Layer bei wenig Strukturänderung.
Modellabhängig: nahe 0 % bis 15–20 % Zeitersparnis.
Weitere Methoden für höhere Druckgeschwindigkeit
Größere Düse (Reduziert Druckqualität)
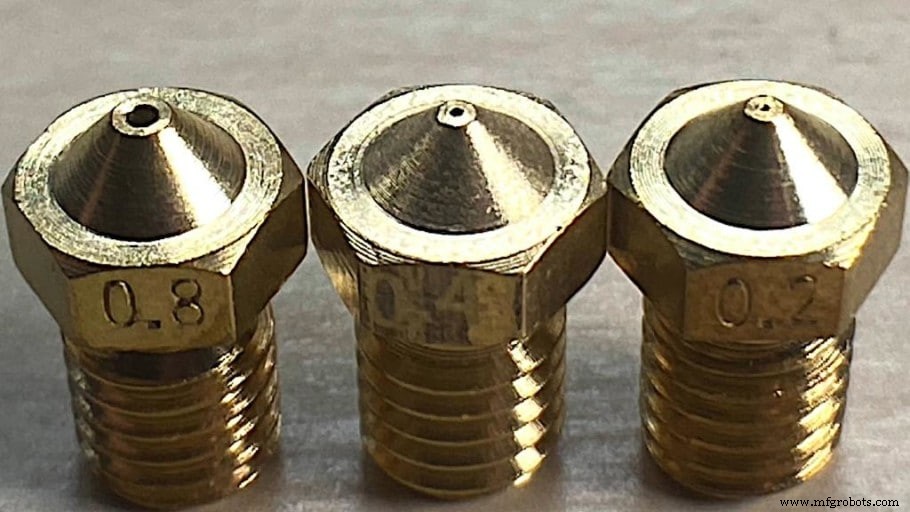
Größere Düse → breitere Perimeter → weniger Perimeter nötig. Auch höhere Layerhöhe möglich (Speed-Vorteil, s.o.) – klarer Qualitätsverlust.
Zusatzvorteil: Breitere Layer = mehr Kontaktfläche = stärkere Drucke. Breitere Düse → breitere Line Width → mehr Kontaktfläche = festere Drucke.
In großen Chargen drucken
Mehrere Teile? Großchargen-Druck spart: Aufheiz-/Abkühlzyklen, Bett-Nivellierungen (Auto-Leveling braucht Zeit).
Nachteil: Ein Fehler (Ablösen) → ganze Charge verloren → Neustart nötig.
Fazit & Beispiel-Settings
3D-Druck nicht schnell. Wenige cm hoch = Stunden. Dieser Guide → signifikante Speed-Steigerung ohne extremen Qualitätsverlust.
Beispiel-Settings für schnellen Druck auf günstigen Druckern (Ender 3):
- Layerhöhe: 0,28 mm
- Wall Line Count: 2
- Infill: 5–10 %
- Adaptive Layers: AN
- Speed: 60 mm/s
- Initial Layer Speed: 20 mm/s
- Initial Layer Height: 0,2 mm
- Betthaftung: Skirt
- Line Width: 200 %
- Initial Fan Speed: 0 %
- Fan Speed (nach Initial-Layern): 100 %
- Support Overhang Angle: 60° (Supports deaktivieren, wenn möglich)
- Jerk: Max 20 mm/s
- Acceleration: 400 mm/s²
3d Drucken
- Wie 3D-Druckgeschwindigkeit Bauzeit und Produktivität antreibt
- Topologieoptimierung + 3D-Druck: Design und Produktion revolutionieren
- Food & Beverage revolutionieren: Wie 3D-Druck Innovation und Effizienz antreibt
- Aktuelles Datum und Uhrzeit in Python abrufen: Praktischer Leitfaden
- Fertigungssysteme optimieren für mehr Effizienz und geringere Kosten
- Wrench Time: Definition, Bedeutung und Messung
- Leerlaufzeit: Definition, Messung und bewährte Strategien zur Reduzierung
- Produktentwicklung beschleunigen: Schnellere Iteration & Prototyping mit 3D-Druck
- 3D-Druck-Geschwindigkeit vs. Qualität: Optimale Einstellungen finden
- Wie SDKs Innovationen in der additiven Fertigung beschleunigen