



Perfekte Cura-Profile für Ender 3 Pro & V2: Einstellungen für fehlerfreie 3D-Drucke
Einleitung
Ein gut abgestimmtes Slicer-Profil ist der Schlüssel zum 3D-Druckerfolg. Zwar wirken die vielen Parameter überwältigend, doch die wirklich wichtigen sind überschaubar. Wer versteht, was jeder bewirkt, erzielt langfristig bessere Drucke.
Wer den Trial-and-Error-Aufwand sparen will: Unsere fertigen Cura-Profile für die Ender-3-Serie (alle für nur 7 $).
Die wichtigsten Parameter und ihre Bedeutung
Einsteiger sollten sich zunächst auf wenige Kernparameter konzentrieren. Fortgeschrittene Features kommen später.
Cura-Standardprofile als Ausgangsbasis
Cura liefert Profile für gängige Filamente (PLA, ABS, PETG, TPU …) mit soliden Grundeinstellungen. Diese an die eigenen Bedürfnisse anpassen.
Drucktemperatur (Printing Temperature)
FDM druckt durch Schmelzen und Ablagen von Filament. Verschiedene Polymere → unterschiedliche Schmelzbereiche. Thermoplaste haben keinen festen Schmelzpunkt, sondern einen Temperaturbereich, in dem sie fließen und mit steigender Temperatur weniger viskos werden.
Die richtige Temperatur erlaubt kontrollierten Materialfluss ohne unkontrolliertes Tropfen. Gleichzeitig bestimmt sie (zusammen mit Bauteilkühlung) die Schichthaftung.
Idealtemperaturen sind Startwerte – jedes Filament/Hersteller (und sogar Chargen) können abweichen. Eigenen Sweet Spot finden.
Ideale Drucktemperaturen gängiger Materialien:
- PLA: 200–210 °C
- ABS: 230–240 °C
- PETG: 220–230 °C
- TPU: 220–240 °C
Betttemperatur (Bed Temperature)
Beheiztes Bett ist Standard. Richtige Temperatur massiv erhöht Erfolgsquote. Viele Druckoberflächen (PEI, BuildTak, Glas + Kleber) verbessern Erstschichthaftung, Haltevermögen und Ablösung nach Abkühlung.
Auch hier: Startwerte, dann für Setup/Filament optimieren.
Ideale Betttemperaturen:
- PLA: 50–65 °C
- ABS: 90–110 °C
- PETG: 70–85 °C
- TPU: 50–65 °C
Schichthöhe (Layer Height)
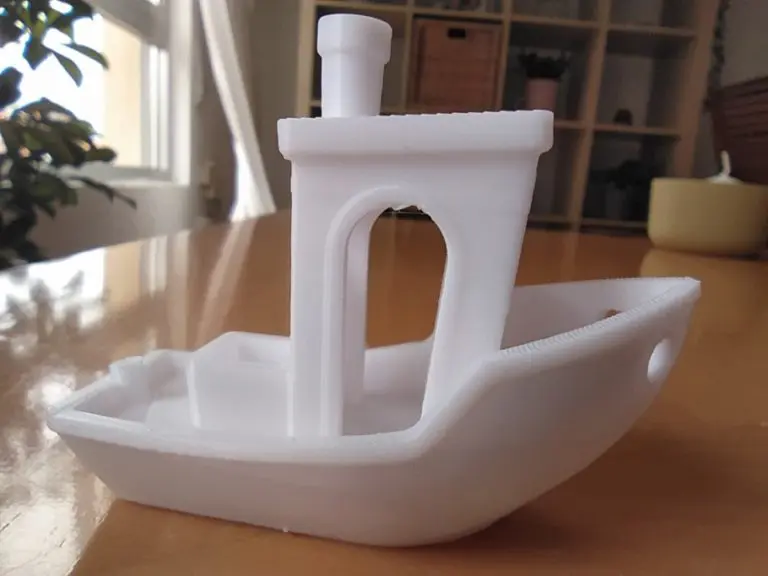
Theoretisch frei wählbar, aber mechanische Bauweise macht bestimmte Werte optimal („Magic Numbers“). Beim Ender 3: Vielfache von 0,04 mm (0,08; 0,12; 0,16; 0,20; 0,24; 0,28 …).
Schichthöhe beeinflusst Druckzeit, Detail, Festigkeit: Größer = schneller, aber weniger Detail & Festigkeit. Zweck des Drucks entscheidet. Düsengröße begrenzt nach oben: max. 80 % Düsendurchmesser. Sinnvoller Bereich bei 0,4 mm Düse: 0,1–0,3 mm.
Ideale Schichthöhen für Ender 3: 0,12 mm (fein) – 0,28 mm (Entwurf)
Retraktion (Retraction)
Beim Travel-Move reicht Filament-Stopp nicht – Druck in der Düse lässt Material nachlaufen (Stringing). Extruder muss Filament zurückziehen. Bei Bowden-Systemen (Ender 3 Serie) stärker ausgeprägt. Zu aggressives Retract → Filamentschäden (gekerbtes Filament).
Wichtige Retractions-Parameter:
- Retraction Distance: Wie viel Filament zurückgezogen wird. Bowden: 3–6 mm.
- Retraction Speed: Begrenzt durch Extruder. Niedrig starten (20 mm/s), mit Stringing-Test hocharbeiten.
- Max Retraction Count: Max. Retraktionen pro Filamentabschnitt. 5–10 empfohlen.
Zusatzfeatures gegen Stringing/Oozing:
- Combing: Deaktiviert Retract, führt Travel über Infill. Nicht für jeden Druck ideal.
- Wiping: Kurzer Inward-Move vor Travel.
- Coasting: Extrusion stoppt vor Ende der Bahn.
Ideale Retractions-Einstellungen (PLA, ABS, PETG):
- Retraction Distance: 6 mm
- Retraction Speed: 20 mm/s
- Max Retraction Count: 5
Bei TPU: Retraction Distance auf 0 mm setzen!
Infill
Jede Schicht = Außenwände + Infill. Muster & Dichte beeinflussen Druckzeit und (bei Druckbelastung) Festigkeit. Infill stützt primär Deckschichten. Außer bei Druckbelastung: Wandstärke erhöhen bringt mehr Festigkeit als Infill-Dichte.
Empfehlung: Einfache Muster, 5–20 % Dichte. Bei Druckbelastung: 50 %+. Über 25 % bringt bei anderen Lastfällen kaum Festigkeitszuwachs.
Druckgeschwindigkeit (Printing Speed)
Maximale Geschwindigkeit pro Bewegungstyp. Bei kleinen/Detailreichen Teilen wird Max-Speed nie erreicht (Beschleunigungsphasen). Höhere Speed = niedrigere Qualität. Empfehlung: Speed nur bei Infill/Inner Walls erhöhen, Travel-Speed moderat anheben.
Materialspezifische Geschwindigkeitsbereiche:
- ASA: 20–50 mm/s
- ABS: 40–80 mm/s
- PETG: 40–90 mm/s
- PLA: 30–90 mm/s
- NYLON: 40–60 mm/s
- HIPS: 25–55 mm/s
- TPU: 10–30 mm/s
Erste Schicht (Initial Layer)
Die wichtigste Schicht – ihr Gelingen entscheidet über den Gesamterfolg.
Muss Bett-Unebenheiten kompensieren: Nicht unter 0,2 mm, außer Drucker ist extrem präzise kalibriert.
Langsam & ohne Lüfter für gute Bett-Haftung. Nächste 2–3 Schichten ebenfalls langsam & lüfterlos, um Spannungen zu vermeiden.
- Initial Layer Speed: 20 mm/s
- First Layer Fan: 0 %
- Anzahl Schichten ohne Lüfter: 3–5
Support Overhang Angle
Jede Schicht braucht Untergrund. Überhänge: Drucker extrudiert in Luft → Material wellt sich. Die meisten Drucker schaffen 45°, manche 60°. Eigene Drucker mit Overhang-Test prüfen.
Slicer generiert Supports → Nachbearbeitung nötig.
- Support Overhang Angle: 45°
Betthaftung (Bed Adhesion)
Auch bei perfekter erster Schicht kann Haftung problematisch sein (lange/spitze Erstschichten wellen sich). Ohne spezialisierte Druckoberfläche (PEI, BuildTak, beschichtetes Glas): Klebestift, Haarspray, Speziallacke nutzen. Wirken als Haftvermittler & nach Abkühlung als Trennmittel.
Brim (einlagiger Rand) hilft bei kritischen Geometrien. Nachbearbeitung nötig → wenn nicht nötig, weglassen.
Raft (2–3 Schichten unter ganzem Modell) gleicht Unebenheiten aus.
Flussrate (Flow Rate)
Extrusionsgeschwindigkeit, vom Slicer berechnet. Standard 100 %. Bei Über-/Unterextrusion in ≤5 %-Schritten anpassen.
Nützlich für Feintuning pro Filament-Spule (härteres/weicheres Material → anderes Extruder-Zahnrad-Griff). Kalibrierwürfel drucken, Flow justieren bis keine Über-/Unterextrusion mehr sichtbar. Einstellungen pro Spule speichern.
Ideale Ender 3 Einstellungen pro Filament-Typ
PLA
- Drucktemperatur: 200–210 °C
- Betttemperatur: 50–65 °C
- Schichthöhe: 0,12 mm (fein) – 0,28 mm (Entwurf)
- Retraktion: 6 mm
- Infill: 5–25 %
- Speed: 30–90 mm/s
- Initial Layer Speed: 20 mm/s
- Initial Layer Height: 0,2 mm
- Initial Fan Speed: 0 %
- Fan Speed (nach Initial): 100 %
- Support Overhang Angle: 45°
ABS
- Drucktemperatur: 230–240 °C
- Betttemperatur: 90–110 °C
- Schichthöhe: 0,12–0,28 mm
- Retraktion: 6 mm
- Infill: 5–25 %
- Speed: 40–80 mm/s
- Initial Layer Speed: 20 mm/s
- Initial Layer Height: 0,2 mm
- Initial Fan Speed: 0 %
- Fan Speed: 0–30 %
- Support Overhang Angle: 45°
PETG
- Drucktemperatur: 220–230 °C
- Betttemperatur: 70–85 °C
- Schichthöhe: 0,12–0,28 mm
- Retraktion: 6 mm
- Infill: 5–25 %
- Speed: 40–90 mm/s
- Initial Layer Speed: 20 mm/s
- Initial Layer Height: 0,2 mm
- Initial Fan Speed: 0 %
- Fan Speed: 30–100 %
- Support Overhang Angle: 45°
TPU
Reguläres TPU druckbar ohne Umbau. Sehr weiches TPU (z. B. NinjaFlex) erfordert Direct Drive (Umbau oder EZRStruder).
- Drucktemperatur: 220–240 °C
- Betttemperatur: 50–65 °C
- Schichthöhe: 0,12–0,28 mm
- Retraktion: 0 mm
- Infill: 5–25 %
- Speed: 10–30 mm/s
- Initial Layer Speed: 20 mm/s
- Initial Layer Height: 0,2 mm
- Initial Fan Speed: 0 %
- Fan Speed: 0–30 %
- Support Overhang Angle: 55°
Nylon & Polycarbonat?
Ender 3 kann Nylon & PC mit Upgrades drucken. Details in unserem separaten Artikel.
Fazit
Gut kalibriertes Slicer-Profil ist essenziell. Bei weit verbreiteten Druckern wie Ender 3 liefern Community-Profile exzellente Startwerte, die den Einstieg massiv erleichtern.
Empfohlene Produkte
Unsere kuratierte Auswahl: Drucker, Filamente, Upgrades – getestet, für Einsteiger bis Experten.
3d Drucken
- Open-Source 3D-Druck: Innovation durch geteilte Designs stärken
- Top 13 Smart Home Geräte & Systeme 2019 – Expertenauswahl
- Top 11 3D-Drucker für Geländemodellierung: FDM & Resin – 2022 Test
- Schritt-für-Schritt-Anleitung: Düse am Ender 3, Ender 3 Pro & Ender 3 V2 wechseln
- Die ideale Schichthöhe beim 3D-Druck wählen: Tipps für Qualität & Geschwindigkeit
- Ender 3 Bettnivellierung meistern: Schritt-für-Schritt-Anleitung für perfekte Drucke
- Top Upgrades für Ender 3 / Pro / V2: Gratis druckbar & Premium-Kits
- PLA vs. PETG: Das richtige Filament für Festigkeit, Qualität & Druckbarkeit
- Cura ABS-Druckeinstellungen & Profile: Optimiert für jeden 3D-Drucker
- Dreh-Fräszentren: Drehen & Fräsen kombiniert für überlegene Bearbeitung