



Ender 3 (Pro & V2) Support-Einstellungen: Ultimativer Leitfaden für optimale Druckqualität
Was sind Supports und wozu braucht man sie?
Jede neue Schicht braucht Untergrund – Bett oder vorherige Schicht. Idealerweise konstruiert man das Teil selbsttragend, doch oft sind Stützstrukturen (Supports) unverzichtbar.
Supports werden oft vermieden: mehr Material, längere Druckzeit, mühsame Entfernung. Doch bei Überhängen und Brücken sind sie unverzichtbar oder verbessern die Oberflächenqualität. Mit einem gut abgestimmten Slicer-Profil gelingen beeindruckende Ergebnisse mit minimaler Nachbearbeitung.
Schnellstart für Ender 3 Pro/V2: Support Structure „Normal“, Placement „Touching Buildplate“, Overhang Angle 45–60°, Density 20 %, Z Distance 0,2 mm, X/Y Distance 0,6 mm.
Support-Typen: Normal vs. Tree
Automatisch generierte Supports: einfache Linien/Gitter (Normal) oder baumartige Verzweigungen (Tree).
- Normal: Gut für quaderförmige, flache Modelle. Meist zerbrechlich oder hebbar.
- Tree: Besser für organische Formen, hinterlässt sauberere Oberflächen. Längere Slicing-Zeit bei großen Modellen.
Support-Muster (Patterns)
Viele Muster, aber zwei Kategorien:
- Stabil (z. B. Grid): Drucken langsamer, mehr Material, kommen oft als ganzes Stück ab – oder gar nicht, wenn falsch eingestellt.
- Filigran (Lines, Zig-Zag, Concentric): Schneller, weniger Material, lassen sich zerbröseln. Entfernen ist schmutziger, aber zuverlässiger.
Erster Tipp: Filigrane Muster (Zig-Zag). Falls zu instabil: Support Brim aktivieren oder Support Wall Line Count = 1 setzen.
Support Placement (Platzierung)
- Everywhere: Supports starten auch auf dem Modell → mehr Nacharbeit an Kontaktflächen.
- Touching Buildplate: Supports nur dort, wo Bauplatte direkt darunter liegt → sauberere Modelloberfläche, aber evtl. ungestützte Bereiche.
- Tree Supports: Starten nur auf Bauplatte, verzweigen sich frei dorthin, wo Unterstützung nötig ist.
Support Density (Dichte)
Analog zu Infill: Anzahl der Linien pro Fläche. Zu dicht = schwer entfernbar, mehr Material, länger. Zu locker = unzureichende Stütze. Startwert: 20 %. Im „Layer View“ prüfen, wie Supports liegen und wie aufwendig die Entfernung wird.
Überhänge & Brücken – Grenzen des Druckens
Überhang (Overhang): Kantilever-Struktur, Plastik wird in Luft extrudiert → wellt/sackt ab. Mit korrektem Flow & Kühlung bis zu einem Winkel druckbar.
Brücke (Bridge): Zwei Ankerpunkte in einer Linie. Bei kurzer Distanz & guter Kühlung bleibt Strang fast horizontal. Immer leichtes Durchhängen, oft akzeptabel.
Overhang & Bridging Test drucken
Community-Tests zeigen die Drucker-Grenzen. Zwei einfache Modelle zum Start:
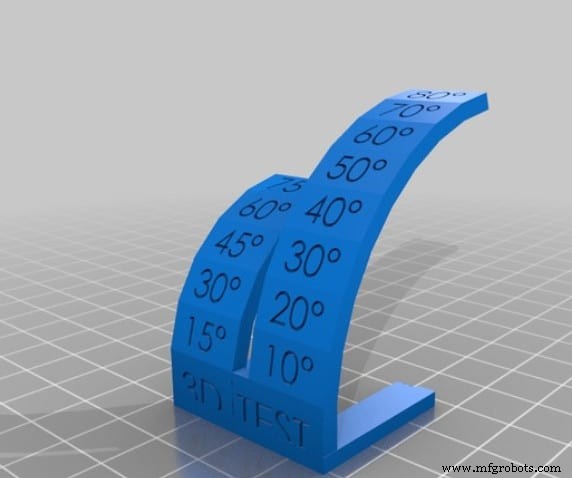
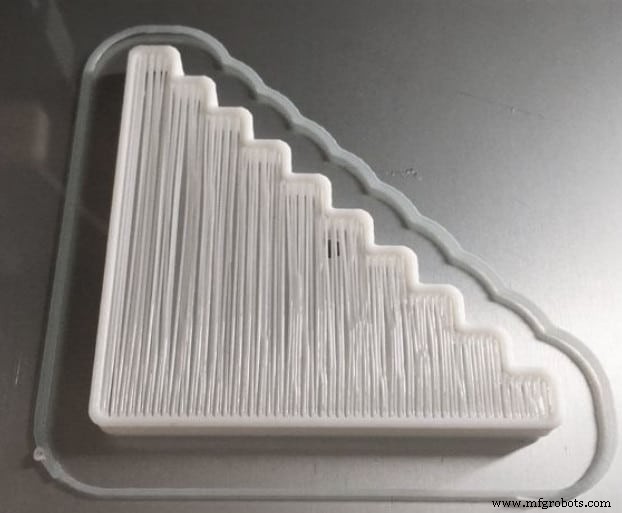
Ergebnisse lassen sich durch Slicer-Tuning verbessern.
Überhangwinkel, Brücken & Verbesserung
- Die meisten Drucker schaffen 45° Überhänge, Ender 3 bis 60° mit optimalen Einstellungen.
- Brücken bis 5 mm meist problemlos. Darüber: Tuning oder Supports. Mit manchen Filamenten bis 150 mm möglich.
- Bessere Kühlung → bessere Überhänge/Brücken. Lüfter auf 100 % (PLA, PETG). Bei ABS: Delaminationsgefahr!
- Temperatur um 5–10 °C senken hilft, aber Schichthaftung leidet. Bei Festigkeitsanforderung: nicht zu weit runter.
- Leichte Unterextrusion (Flow -1 bis -5 %) verbessert Überhänge/Brücken, aber auch hier: Schichthaftung leidet.
Support Z Distance & X/Y Distance
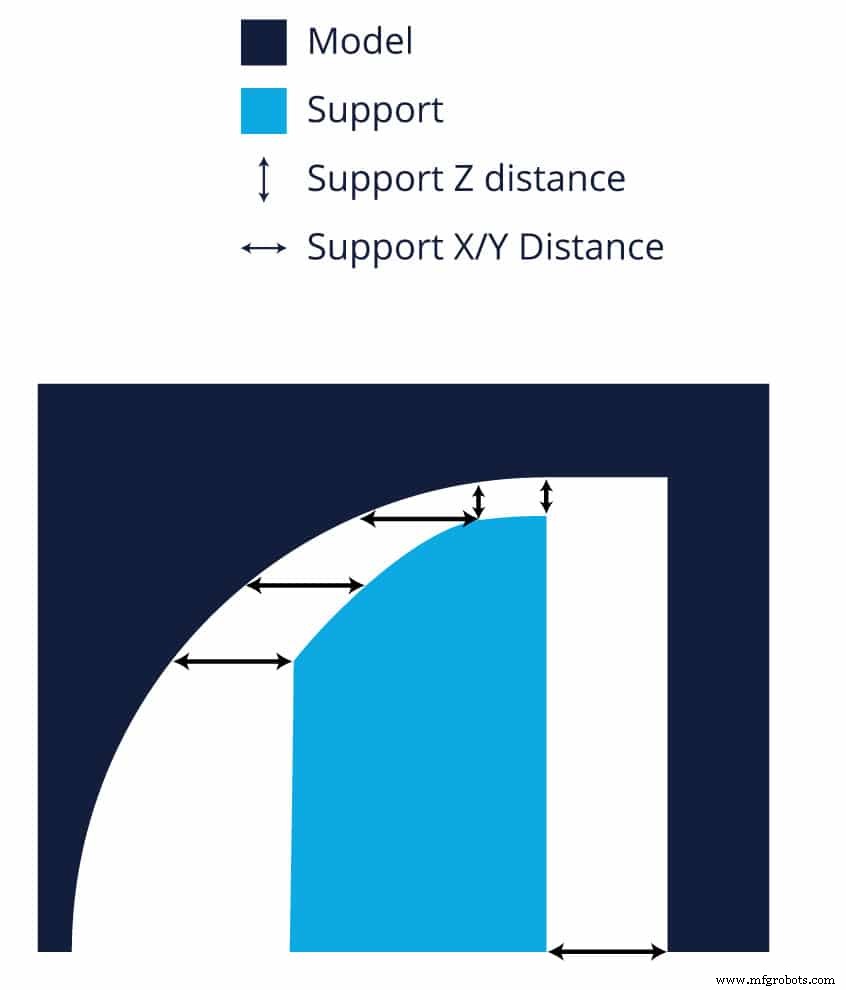
Z Distance: Gap zwischen Support und Modell. Mindestens 1–2 Schichthöhen. Standard 0,2 mm. Bei abweichender Schichthöhe anpassen. Größerer Gap = leichtere Entfernung, aber rauere Kontaktfläche.
X/Y Distance: Seitenabstand Support-Modell. Weniger kritisch. 0,6–0,7 mm Standard. Bei Haftungsproblemen erhöhen.
Wann braucht man Supports? (45°- & 5-mm-Regel)
- Überhangwinkel > 45° → Support nötig.
- Brücke > 5 mm → Support nötig.
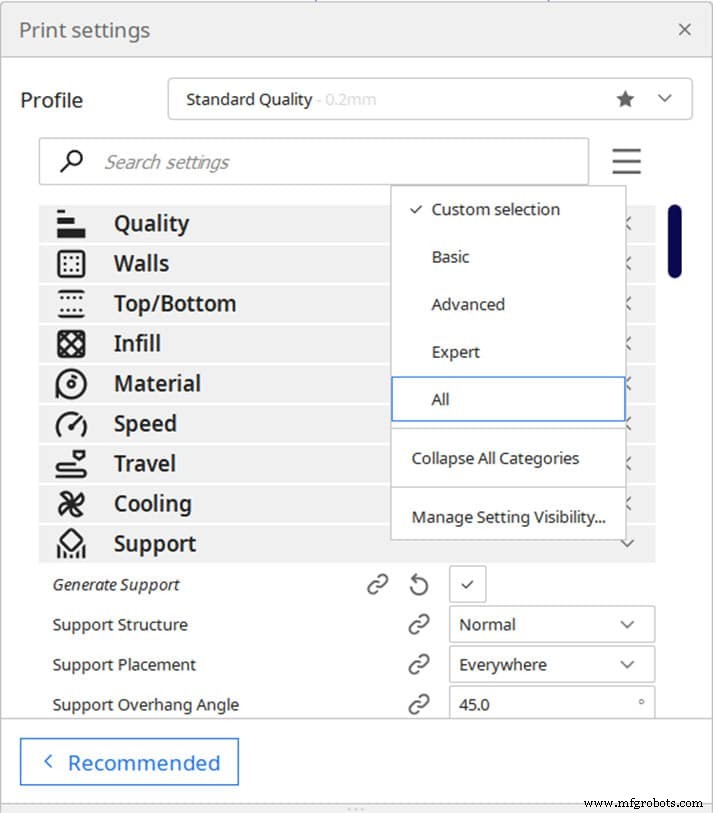
Support-Einstellungen in Cura aufrufen
Hamburger-Menü → „Advanced“ auswählen (alle Settings sichtbar). Tree Supports: „Experimental“ mit „Expert“.
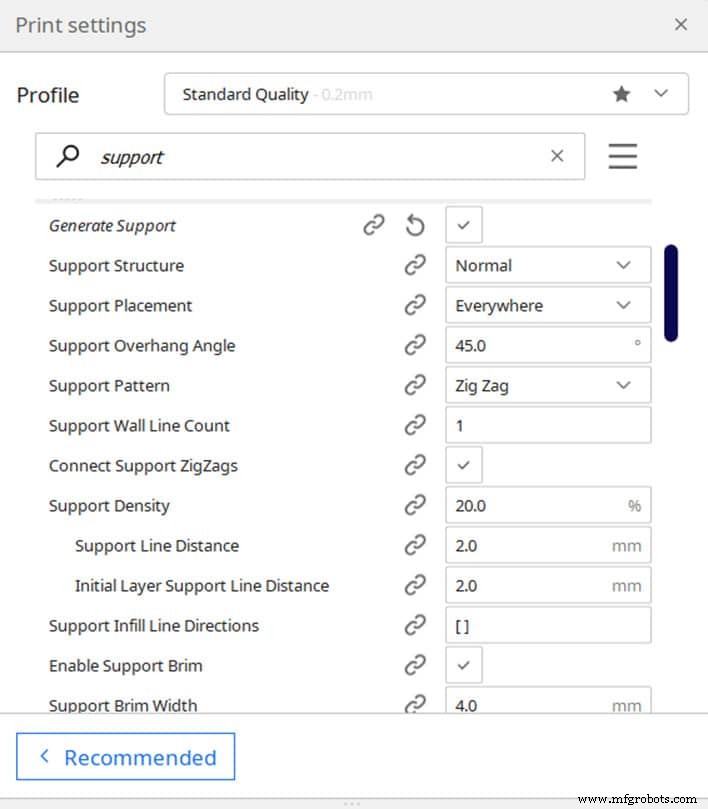
Ideale Support-Einstellungen für Ender 3
- Support Structure: Normal
- Support Placement: Touching Buildplate
- Support Overhang Angle: 45–60°
- Support Pattern: Zig Zag
- Support Density: 20 %
- Support Z Distance: 0,2 mm
- Support X/Y Distance: 0,6 mm
- Enable Support Roof: AN
- Enable Support Brim: AN
Fazit
Richtig abgestimmte Supports erleichtern den 3D-Druck enorm. Mit der 45°/5-mm-Regel und wenigen Einstellungen ist man gut gerüstet. Immer Layer View prüfen!
Empfohlene Produkte
Unsere Produktempfehlungen nehmen Recherchearbeit ab: getestete Drucker, Filamente, Upgrades für Einsteiger bis Experten.
3d Drucken
- Stützstrukturen im 3D-Druck: Experten-Guide zu Design, Einsatz und Optimierung
- Explosionsgeschützten Motor richtig wählen: Umfassender Leitfaden
- Elektromotor-Lagerung: Best Practices für maximale Lebensdauer & Leistung
- CNC-Werkstätten meistern: Ein umfassender Leitfaden für Profis
- Ihr definitiver Leitfaden zum 3D-Druck: Von den Grundlagen bis zu fortgeschrittenen Techniken
- Der komplette Leitfaden zu zerspanenden Teilen: Vorteile, Anwendungen und kosteneffiziente Lösungen
- Industrielle Nassbremsen erklärt: Umfassender Leitfaden für zuverlässiges Bremsen schwerer Geräte
- Top Kranmarken für Bauprofis: Demag, Liebherr, Cargotec, Palfinger im Vergleich
- Bestandsmanagement meistern: Bewährte Strategien für jedes Unternehmen
- 5-Achs-CNC-Bearbeitung meistern: Expertenleitfaden für Präzisionsfertigung