



Wachs-3D-Druck: Machbarkeit, Anwendungen & Zukunftsaussichten
3D-Druck etabliert sich branchenübergreifend. Eine neuere Anwendung: Wachs-3D-Druck – Drucken mit Wachs statt Kunststoff-Filament.
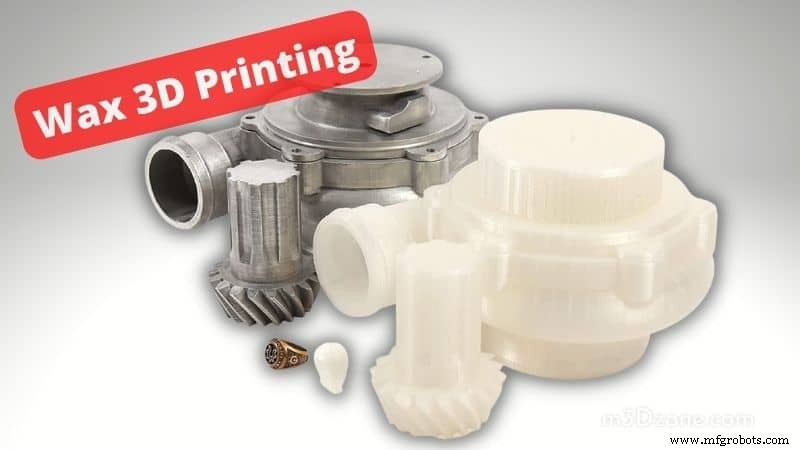
Der Prozess steckt noch in den Kinderschuhen, hat aber Potenzial, Fertigungswege (v. a. Guss) zu revolutionieren.
Ja, Wachs-3D-Druck ist möglich. Dieser Artikel erklärt Funktionsweise, Verfahren und Anwendungen.
Was ist Wachs-3D-Druck?
Beim Wachs-3D-Druck wird geschmolzenes Wachs schichtweise extrudiert (FDM-ähnlich) oder per DLP/SLA/LCD aus photopolymerem Wachs-Harz gehärtet. Das Ergebnis: ein Wachsmodell für den Feinguss (Lost-Wax-Casting) oder Prototypen.
Das Wachs ist bei Raumtemperatur fest, schmilzt bei 60–120 °C (je nach Typ) und wird durch eine Düse (FDM) oder per Licht (Vat-Polymerisation) verarbeitet. Nach dem Druck kühlt es aus und härtet.
Schritt-für-Schritt: Wachs-Druckprozess (FDM-basiert)
- 3D-Modell erstellen (CAD oder 3D-Scan) und slicen (z. B. PrusaSlicer, Cura mit Wachs-Profil).
- G-Code an Drucker senden – spezialisierter Wachs-Drucker (z. B. 3D Systems ProJet MJP, Solidscape) oder modifizierter FDM-Drucker mit beheiztem Extruder & Kammer.
- Schichtweiser Aufbau: Wachs wird geschmolzen, extrudiert, kühlt sofort aus.
- Optional: Eintauchen in Keramik-Schlämme (Investment Casting) – das Wachsmodell wird zum "Lost Pattern".
- Ausbrennen & Gießen: Wachs wird im Ofen ausgebrannt, Keramikform bleibt. Schmelzmetall (Gold, Silber, Platin, Titan, CoCr) wird eingegossen.
- Entformung & Nachbearbeitung: Keramik entfernen, Rohguss schleifen, polieren.
Lost-Wax-Casting mit 3D-gedrucktem Wachs
Der Workflow entspricht klassischem Feinguss, aber das Wachsmodell kommt aus dem Drucker – nicht aus Handarbeit oder Spritzgussform. Das erlaubt:
- Komplexe Geometrien (Hohlräume, Gitter, Unterschnitte)
- Schnelle Iteration (Design → Guss in Stunden/Tagen)
- Keine Werkzeugkosten für Kleinserien
Technologien für Wachs-3D-Druck
- MJP (MultiJet Printing): 3D Systems ProJet MJP 2500W / 3600W – Tintenstrahl-ähnlich, Wachs + Stützmaterial, höchste Auflösung (~16 µm). Industriestandard für Schmuck/Zahnmedizin.
- DLP/SLA/LCD mit Wachs-Harz: Photopolymere mit hohem Wachsanteil (z. B. BlueCast, FunToDo, Liqcreate). Günstiger, für kleinere Labore/Ateliers.
- FDM mit Wachs-Filament: Experimentell (z. B. Filamatrix Wax, Kai Parthy LayWax). Geringe Auflösung, Schrumpfung, Verzug – eher für Prototypen als Gussvorlagen.
Potenzielle Anwendungen
- Schmuckindustrie: Ringe, Anhänger, Fassungen – direkt gießbare Modelle, schnelle Kundenanpassung.
- Zahnmedizin: Kronen, Brücken, Teleskope, Implantat-Abutments – passgenau, biokompatibel nach Guss (CoCr, Titan).
- Kunst & Skulptur: Komplexe Formen, Kleinserien, Rapid Prototyping für Guss in Bronze/Aluminium.
- Industrie / Luftfahrt: Turbinenschaufeln, komplexe Bauteile aus Superlegierungen (Investment Casting aus Wachs-Print).
- Medizintechnik: Individuelle Implantate, chirurgische Schablonen (nach Guss in Titan).
Wie funktioniert der Wachs-Muster-Prozess im Detail?
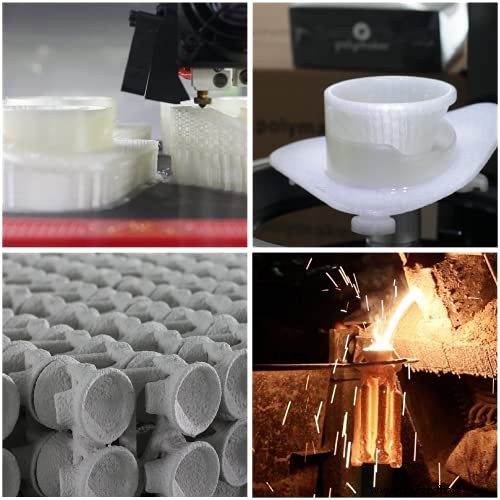
1. CAD-Modell → 2. Slicing mit Stützstrukturen (wassserlöslich oder schmelzbar) → 3. Druck (MJP: Wachs + Stützwerkstoff parallel) → 4. Stützstrukturen entfernen (thermisch/löslich) → 5. Qualitätsprüfung → 6. Eintauchen in Keramikschlämme (mehrere Schichten) → 7. Ausbrennen (Wachs verdampft) → 8. Gießen → 9. Entkernen & Finish.
Vor- & Nachteile von Wachs-Filament / Wachs-Druck
Vorteile
- Kostengünstig für Prototypen/Kleinserien – keine Spritzgussformen nötig.
- Wiederverwendbar – Fehldrucke einschmelzen & neu extrudieren (bei FDM-Filament).
- Schneller als traditionelles Wachsmodellieren (Schnitzen, Fräsen) – ideal für Zahntechnik/Schmuck mit Zeitdruck.
- Hohe Detailauflösung (MJP/DLP) – feinste Strukturen gießbar.
- Designfreiheit – Geometrien, die per Hand/unmöglich sind.
Einschränkungen
– Wachs bricht leicht, ungeeignet für funktionale Teile. - Brandgefahr – Wachs ist brennbar (Flammpunkt beachten, keine offenen Flammen nah am Drucker).
- Temperaturempfindlich – Lagerung kühl, Drucker evtl. gekühlte Kammer nötig.
- Spezialhardware nötig – Standard-FDM-Drucker oft ungeeignet (Verstopfung, schlechte Haftung, Verzug). Profi-MJP/DLP-Systeme teuer (10k–100k €).
- Schrumpfung & Verzug – muss im Guss-Workflow kompensiert werden (Skalierung im Slicer).
Tipps für bessere Wachs-Druckergebnisse
- Hochwertiges Wachs-Filament/Harz nutzen (Markenware: 3D Systems, BlueCast, Solidscape).
- Bei Mehrfarbdruck: Verschiedene Wachse pro Schicht (selten, eher Resin-Mixing).
- Modellgröße passend zum Bauraum & Gussform wählen.
- Heißes Wachs verbrennt – Handschuhe, Schutzbrille, Belüftung.
- Trocknen & sauber lagern (Wachs nimmt Staub/Feuchtigkeit auf).
- Für Guss: Skalierung (1–2 % größer) für Schrumpfung einplanen.
FAQ
Wofür werden Wachs-Drucker genutzt?
Hauptsächlich: Gussvorlagen (Lost-Wax-Casting) für Schmuck, Zahnmedizin, Industrie. Auch: Prototypen, Kunst, Kerzenformen.
Was kostet ein Schmuck-3D-Drucker?
Einsteiger-DLP/LCD (z. B. Elegoo Saturn, Anycubic Photon Mono M5s + Wachs-Harz): 300–800 €. Profi-MJP (3D Systems ProJet MJP 2500W): 30.000–60.000 €. Solidscape (hochpräzise): 25.000–50.000 €.
Was kostet Wachs-Filament/Harz?
Wachs-Filament (FDM): ~50–100 €/kg. Wachs-Harz (DLP/SLA): ~150–300 €/L. Deutlich günstiger als Metallguss-Fehler.
Welches Wachs für Schmuck-3D-Druck?
- Hartwachs (hoher Schmelzpunkt, niedrige Schrumpfung) → Lost-Wax-Casting (MJP, DLP-Harz).
- Weichwachs → Prototyping, Formgebung, nicht für direktes Gießen.
Kann man eine Kerze 3D-drucken?
Ja, mit Wachs-Filament (FDM) oder Wachs-Harz. Aber: Kein Docht, keine Flamme – Deko only. Für echte Kerzen: Drucken Sie die Form, gießen Sie echtes Kerzenwachs ein.
Wie entfernt man Stützstrukturen von Wachs?
- Thermisch: Heißluftföhn (vorsichtig, schmilzt Modell mit).
- Löslich: Stützwachs in heißem Wasser/Öl auflösen (MJP: eigenes Stützmaterial).
- Mechanisch: Skalpell, Zahnarztwerkzeuge – bei harter Wachsart möglich.
Was ist Investment Casting beim Wachs-3D-Druck?
Keramikschlämme um Wachsmodell → Aushärten → Wachs ausbrennen (Negativform) → Metall gießen → Keramik entfernen → Fertiges Metallteil. Der "Investment" (die Keramikform) wird "invested" (umhüllt).
Kann Wachs im 3D-Druck verwendet werden?
Ja. Anwendungen: Schmuck, Kunst, Architekturmodelle, Zahnmedizin, Industrieguss, sogar Lebensmittel (Schokolade = temperierte Kakaobutter ≈ Wachs). Technologie noch Nische – die meisten Consumer-Drucker nutzen PLA/PETG. Aber: Kleine Manufakturen setzen Wachs-Druck (MJP/DLP) für Gussvorlagen ein.
Fazit
Wachs-3D-Druck ist der Gamechanger für Lost-Wax-Casting. Er ersetzt handwerkliches Wachsmodellieren durch digitale Präzision – schneller, iterierbarer, geometrisch freier.
Mit passendem Harz/Filament (MJP/DLP) und Slicer-Einstellungen erhalten Sie gießtaugliche Modelle für Schmuck, Dental, High-End-Industrie. FDM-Wachs bleibt experimentell. Die Zukunft: günstigere DLP/LCD-Systeme + verbesserte Wachs-Harze → Demokratisierung des Feingusses.
3d Drucken
- 3D-Druckbetten erklärt: Aufbau, Nivellierung & Teileablösung
- Umfassender Leitfaden zu biokompatiblem 3D-Druck
- Lebendige Farben im 3D-Druck: Direkte vs. nachträgliche Färbemethoden
- Metall-3D-Druck: Wann ist er die richtige Wahl?
- PolyJet 3D-Druck: Fortschrittliche High-Speed-Photopolymer-Technologie für industrielle Präzision
- Fused Deposition Modeling (FDM) 3D-Druck: Umfassender technischer Überblick
- Carbon DLS 3D-Druck: Fortschrittliche Digital Light Synthesis Technologie
- Direct Metal Laser Sintering (DMLS): Fortschrittliche 3D-Drucktechnologie für funktionale Metallteile
- Stereolithografie (SLA) 3D-Druck: Fortschrittliche Technologie für hochpräzise Teile
- PLC vs. CNC: Die wesentlichen Unterschiede in der Industrieautomation verstehen